
 EN
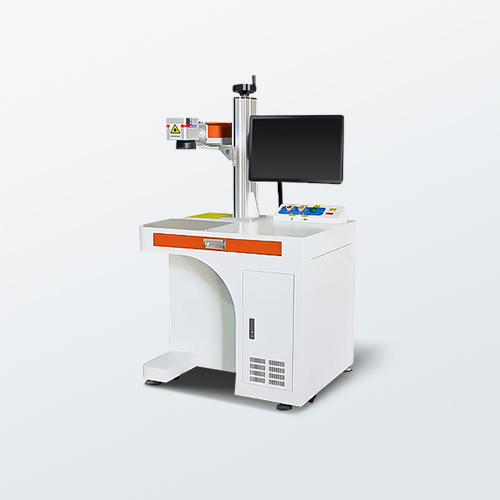
Jelenlegi vágórendszerének csökkenő teljesítménye
Növekvő karbantartási költségek és tervezetlen leállások
A régi vágórendszerek gyakran jeleznek változásra szorulást a növekvő karbantartási költségek és a tervezetlen leállások formájában. A gyakori szervizhívások, a kopott vezetősínek vagy menetes orsók cseréje, valamint a hosszabb javítási ciklusok csökkentik a rendelkezésre álló termelési időt. Az ipari adatok szerint a tervezetlen leállások óránként akár 260 000 dollárt is költhetnek el a gyártóknál (2023). Ahogy a gépek öregednek, gyakoribbak lesznek az elektronikus alkatrészek, a gázellátás és a mozgásszabályozás meghibásodásai – különösen a határváltók, a szervoparaméterek és a vágófej fókuszbeállítása területén. Ezek a problémák ritkán fordulnak elő izoláltan; inkább egy megállás-indulás típusú termelési ritmust eredményeznek, amely csökkenti a teljesítményt, késlelteti az ütemterveket, túlórára, gyorsított szállításra és késedelmi bírságokra kényszeríti a vállalatot. Ezek a rejtett költségek gyakran meghaladják a látható javítási számlákat. Amikor a karbantartási kiadások gyorsabban nőnek, mint a termelés, pénzügyileg egyre indokoltabbá válik a lézeres vágórendszerre történő frissítés. lézervágó gép erősíti. A modern rendszerek kevesebb kopó alkatrészt tartalmaznak, és stabilabb a működésük – így elkerülhetők a nagyobb meghibásodások, amelyek egyébként további javítási költségeket és ügyfélrendelések késedelmét eredményeznék. A karbantartási költség üzemórára számított nyomon követése gyakorlati módszer a cserére való időpont meghatározásához.
Élminőség és méretbeli egyenletesség csökkenése
A vágóberendezések öregedésével fokozatosan romlik az élvég minősége és a méretbeli egyenletesség. A működtetők durva vágási éleket, felesleges olvadékot (dross), szélesebb vágási rést vagy vastagabb lemezeknél hiányos átvágást figyelhetnek meg – ezek a tünetek gyakran a lézer teljesítményének csökkenéséhez, a fókusz eltolódásához vagy a mechanikai lazasághoz kapcsolódnak. Ahogy a teljesítmény csökken, a felhasználóknak lassítaniuk kell a vágási sebességet, hogy elfogadható eredményt érjenek el, így közvetlen kompromisszum alakul ki a minőség és a termelékenység között. Idővel a hőfelhalmozódás torzíthatja az alkatrészeket, és növelheti a selejtarányt. Bár a fókusz újraeffektív beállítása, a diódák cseréje vagy a belső optikai elemek tisztítása ideiglenes megoldást nyújthat, a gyakori beavatkozások arra utalnak, hogy a rendszer már nem felel meg a pontossági követelményeknek. Az olyan szigorú tűréshatárokkal dolgozó gyártók – például az orvostechnikai eszközöket vagy repülőgépipari alkatrészeket gyártó beszállítók – számára a méretbeli inkonzisztencia elutasított tételt és vevői panaszokat eredményez. Egy modern szálaslézerre való frissítés stabil teljesítményellátást és egyenletes sugárminőséget biztosít, ami tisztább vágásokat, szűkebb tűréshatárokat és kevesebb újrafeldolgozást eredményez. A vágási rés változásának és az alkatrészről alkatrészre való ismételhetőségnek a figyelése segít megbecsülni a rejtett költséget, amelyet a romló élvég-minőség okoz.
A termelési szűk keresztmetszetek korlátozzák a vállalkozás növekedését
A termelési szűk keresztmetszet az egyetlen művelet, amely korlátozza egy gyártósor teljes kimenetét. Amikor a vágás nem tud lépést tartani a lefelé irányuló hegesztéssel vagy összeszereléssel, a félkész termékek felhalmozódnak, és a szállítási határidők elcsúsznak. A vágástechnológia fejlesztése gyakran megszünteti ezt a korlátozást forrásánál.
Nem képesek a nagy mennyiségű megrendeléshez szükséges kapacitásnövelésre
Amikor a megrendelések mennyisége nő, egy régi vágórendszer a korlátozó lépéssé válhat. Például ha a vágás óránként 60 alkatrészt állít elő, míg az alakítás és hegesztés 90-et kezelhet, akkor az egész üzem kimenete továbbra is 60-ra lesz korlátozva. Ez az egyensúlytalanság többlet félkész termékkészletet, hosszabb átfutási időt és várakozást okoz a lefelé irányuló munkaállomásoknál. Sok gyártóüzem elveszíti a nagy mennyiségű megrendeléseket, mert nem tudja garantálni a stabil heti kimenetet. Egy szállézer vágógép gyorsabb gyorsítást, csökkentett átfúrási időt és folyamatos gyártási képességet kínál – ezzel a vágási folyamatból eltávolítja a szűk keresztmetszetet, és lehetővé teszi, hogy az elő- és utófolyamatok erőforrásai közelebb működjenek kapacitásukhoz. A menedzserek gyakran tapasztalják, hogy a leglassabb vágóállomás cseréje felszabadítja a rejtett kapacitást a meglévő munkaerőben és az utófolyamatban használt berendezéseken. Az eredmény egy simább anyagáramlás, alacsonyabb készlettorlódás, valamint a nagyobb megrendelések elfogadásának képessége új műszakok vagy gyártóterület nélkül. Ez a kapacitás-felszabadítás gyakran már az első évben megtéríti a fejlesztési költséget a növekedett átbocsátás révén.
Sebesség- és vastagságkülönbségek a modern anyagigényekkel szemben
A modern ügyfelek egyre gyakrabban rendelnek vékonyabb, nagy szilárdságú acélokat, alumíniumot és tükröző fémet. A régebbi vágástechnológiák többszörös áthaladást vagy speciális beállításokat igényelhetnek, ami lassítja a ciklusidőt, és növeli a vágási élek hibáinak kockázatát. A 2023-as mezői adatok azt mutatják, hogy a fémroddal működő lézerek akár háromszor gyorsabban vágnak 1 mm-es rozsdamentes acélt ugyanazon a feladaton, mint a régi CO₂-rendszerek. Emellett kevesebb leállásra van szükség a fúvóka vagy a rezonátor beállításához réz, sárgaréz és cinkbevonatos lemezek vágásakor. Amikor egy gyártóüzem nem tudja teljesíteni az aktuális sebesség- és vastagsági követelményeket, akkor késik a just-in-time szállítás, és elmulasztja a magasabb haszonkulcsú megrendeléseket. A fémroddal működő lézerek csökkentik ezt a hézagot, mivel konzisztens vágási minőséget biztosítanak szélesebb anyagtartományon – így gyorsabb árajánlat-készítést, versenyképesebb szállítási határidőket és kevesebb külső beszállítóra vagy másodlagos feldolgozásra való támaszkodást tesznek lehetővé. Ez a rugalmasság megóvja a haszonkulcsot a bonyolult feladatoknál anélkül, hogy további tőkeberendezések beszerzésére lenne szükség a befejező folyamatokhoz.
Szálas lézeres vágógép megtérülése: Az átállás értékének mennyiségi meghatározása
Megtérülési idő elemzése: Energiahatékonyság és munkaerő-megtakarítás
A szálas lézeres vágógép megtérülési idejének kiszámítása az éves nettó haszonnal kezdődik: a munkaerő-megtakarítás plusz a növekedett kimeneti érték mínusz az éves költségek. A szálas lézeres rendszerek a bemeneti teljesítmény legfeljebb 30%-át alakítják át vágási energiává – CO₂-alternatívák esetében ez 10–15% (2023). Ez az hatékonyságbeli különbség akár 50%-kal csökkentheti az alkatrészre jutó energia költséget, különösen vékonylemez-feldolgozásnál. A munkaerő-megtakarítás két irányból ered: az automatizált elhelyezés és a gyorsabb vágási sebesség lehetővé teszi egy operátor számára több gép kezelését, így csökken a közvetlen munkaerő-órák száma alkatrészenként a soktermékes gyártóüzemekben; kevesebb másodlagos művelet – például csiszolás vagy lekerekítés eltávolítása – tovább csökkenti a kezelési időt. Sok gyártó számára ezek a kombinált megtakarítások két műszakos üzemelés mellett 18–24 hónapos megtérülési időt eredményeznek. A nagy mennyiségű termelést folytató felhasználók gyakran gyorsabban térítik meg a kezdeti beruházást, mivel az állandó költségek több alkatrészre oszlanak el. A kulcs a vásárlás előtt a jelenlegi energiafogyasztás és a munkaerő-órák számának mérése alkatrészenként – valamint ugyanezen mutatók figyelése a telepítés után.
Elkerült költségek: hulladékcsökkentés, újrafeldolgozás megszüntetése és szerszámok élettartamának növelése
Az elkerült költségek gyakran meghaladják a közvetlen megtakarításokat. A szálas lézeres vágás tiszta, keskeny vágási réseket és pontos éleket eredményez, csökkentve a maradékanyag-mennyiséget. A sűrűbb elhelyezés és az egyenletes vágási résszélesség 10–15%-kal csökkentheti a lemez-hulladékot a plazma- vagy dörzscsavaros folyamatokhoz képest (2023). Az újrafeldolgozás mennyisége csökken, ha a vágás minősége stabil – a alkatrészek első próbálkozásra is megfelelően illeszkednek, így elkerülhető a újra-vágás vagy a kézi korrekció, valamint a rejtett munkaerő-költségek és a sürgősségi rendelések okozta terhelés. A szerszámok élettartamának növelése egy további előny: ellentétben a kopó és élezést igénylő dörzscsavaros sajtókkal, a szálas lézer nem érintkező sugárral működik, csak cserélhető fúvókákat és védőlencséket igényel. A szerszámok karbantartásának kizárása évente ezrekkel csökkenti a szerszámkarbantartási költségeket és a gépváltási leállások idejét. Ezen elkerült kiadások együttesen rövidítik a megtérülési időszakot és javítják a bruttó árrés mértékét – akár növekvő értékesítési volumen nélkül is.
Anyagok és alkalmazási lehetőségek bővítésének lehetőségei
Amikor a jelenlegi rendszer korlátozza azokat a fémeket vagy alkatrészgeometriákat, amelyekre árat tud adni, egy szálas lézeres vágógép új bevételi forrásokat nyit meg. A szálas lézerforrások kezelni tudják a nagyon tükröző anyagokat – például a rezet, a sárgaréz-t és az alumíniumot –, amelyek gyakran kihívást jelentenek a CO₂-rendszerek számára, így alkalmasak elektromos buszvezetők, akkumulátor-kapcsolók és hőcserélők gyártására. A rövidebb hullámhossz és a magasabb teljesítménysűrűség továbbá tisztább vágásokat tesz lehetővé vékony rozsdamentes acélból, valamint precíziós orvosi vagy elektronikai alkatrészekből. Emellett a modern szálas lézerplatformok vastagabb lágyacélt és nagy szilárdságú ötvözeteket is feldolgoznak kevesebb olvadékmaradvánnyal és magasabb szélminőséggel – így a gyártóüzemek strukturális, autóipari és űrkutatási feladatokba is bekapcsolódhatnak. Ha a beérkező megrendelések ilyen anyagokat vagy szigorúbb méretbeli követelményeket igényelnek, a frissítés talán kevésbé egy meghibásodó eszköz cseréjéről, és inkább arról szól, hogy olyan alkalmazásokat nyisson meg, amelyeket a jelenlegi berendezése nem tud gazdaságosan kiszolgálni.
GYIK
1. Hogyan tudom megállapítani, hogy ideje frissítenem a vágórendszeremet?
A frissítés ideje akkor következik be, ha a karbantartási költségek emelkednek, gyakoriak a tervezetlen leállások, romlik a vágási élek minősége, meghosszabbodnak a javítási idők, és általánosságban nem tudja hatékonyan kielégíteni a termelési igényeket.
2. Milyen előnyökkel jár a szálas lézeres vágógép a régebbi rendszerekkel szemben?
A szálas lézeres vágógépek energiatakarékosabbak, tisztább éleket és szűkebb tűréshatárokat biztosítanak, szélesebb anyagtartományt képesek feldolgozni, kevesebb karbantartási beavatkozást igényelnek, és jelentősen növelik a termelési teljesítményt és a költségmegtakarítást.
3. Hogyan segíthet egy szálas lézeres vágógép a termelési szűk keresztmetszetek kezelésében?
A vágási idők csökkentésével és a termelési teljesítmény növelésével a szálas lézeres vágógép megszünteti azokat a szűk keresztmetszeteket, amelyek akkor alakulnak ki, amikor a régi rendszerek nem tudnak lépést tartani a termelés más szakaszaival, így zavartalanabb munkafolyamatot és javult szállítási hatékonyságot tesznek lehetővé.
4. Hogyan számítható ki a megtérülési ráta (ROI) egy szálas lézeres vágógép esetében?
Az ROI kiszámítható az éves nettó előnyök elemzésével, ideértve az energia-megtakarítást, a munkaerő-csökkentést, a folyamatkapacitás értékének növekedését, a selejt- és javítási költségek csökkenését, valamint az eszközök élettartamának meghosszabbodását, amelyeket a frissítés kezdeti beruházásával szemben kell mérni.
5. Képes-e egy folyamatos fényforrásos (fiber) lézerrendszer megfelelni a modern anyagok igényeinek?
Igen, a folyamatos fényforrásos (fiber) lézerrendszerek sokoldalúak, és képesek vékony, nagy szilárdságú acélok, alumínium, réz, sárgaréz és cinkbevonatos fémek gyorsabb vágására, jobb vágott élminőséggel összehasonlítva a régebbi CO₂ rendszerekkel.
Tartalomjegyzék
- Jelenlegi vágórendszerének csökkenő teljesítménye
- A termelési szűk keresztmetszetek korlátozzák a vállalkozás növekedését
- Szálas lézeres vágógép megtérülése: Az átállás értékének mennyiségi meghatározása
- Anyagok és alkalmazási lehetőségek bővítésének lehetőségei
-
GYIK
- 1. Hogyan tudom megállapítani, hogy ideje frissítenem a vágórendszeremet?
- 2. Milyen előnyökkel jár a szálas lézeres vágógép a régebbi rendszerekkel szemben?
- 3. Hogyan segíthet egy szálas lézeres vágógép a termelési szűk keresztmetszetek kezelésében?
- 4. Hogyan számítható ki a megtérülési ráta (ROI) egy szálas lézeres vágógép esetében?
- 5. Képes-e egy folyamatos fényforrásos (fiber) lézerrendszer megfelelni a modern anyagok igényeinek?