
 EN
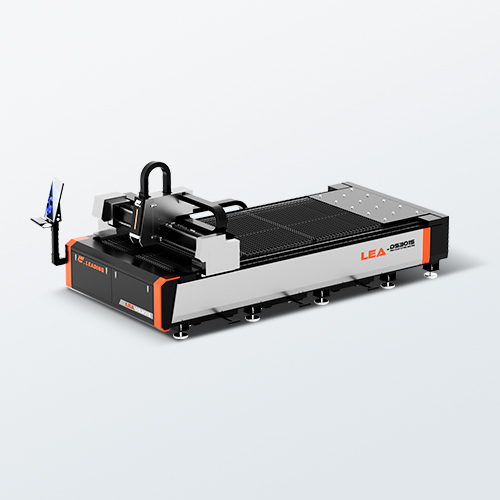
Підвищена енергоефективність та нижчі експлуатаційні витрати
Споживання енергії — один із найбільших контрольованих експлуатаційних витрат у виробництві листового металу, тому виробники ретельно оцінюють коефіцієнт корисної дії при виборі лазерний різальний верстат .
Ефективність перетворення електричної енергії на оптичну: 30–50 % проти <15 % для CO₂-лазерів
Волоконні лазери перетворюють 30–50 % електричної енергії на корисну енергію ріжучого променя — більш ніж утричі більше, ніж типові 15 % для лазерів на CO₂ (галузеві еталони, 2023 р.). Ця вища ефективність перетворення означає, що менше електроенергії втрачається у вигляді тепла, що зменшує навантаження на охолоджувальні агрегати та теплове навантаження на оптику, системи руху й силову електроніку. Як наслідок, волоконні лазери споживають значно менше електроенергії на кожне завдання й потребують менш потужної інфраструктури охолодження. Для виробників із високим обсягом випуску ці переваги безпосередньо перекладаються на нижчі щомісячні рахунки за електроенергію та зниження собівартості одного погонного метра різання — особливо важливо за умов зростаючих тарифів на електроенергію й посилення вимог щодо сталого розвитку. Стабільна якість променя протягом усіх змін також забезпечує дотримання жорстких допусків без додаткових проходів або переділки.
Знижене споживання електроенергії на погонний метр різання (до 60 % економії) та відмова від газів резонатора, дзеркал і турбокомпресорів
Порівняно з лазерами на CO₂, волоконні системи зменшують споживання електроенергії на метр різання до 60 % для тонких листових металів (промислові дані, 2023 р.). Вони також усувають постійну потребу в матеріалах: немає необхідності заповнювати резонатор газом, налаштовувати дзеркала чи обслуговувати турбонагнітачі. Замість цього волоконні лазери використовують твердотільні накачувальні діоди й пасивну волоконну передачу — компоненти з тривалим терміном служби й мінімальними вимогами до калібрування. Оператори витрачають менше часу на контроль чистоти газу, очищення оптики або усунення несправностей у шляху променя. У результаті скорочується кількість незапланованих простоїв, знижується потреба в обслуговуванні й підвищується час безперервної роботи — особливо цінно для цехів, що працюють у дві або три зміни. Разом із енергозбереженням ці експлуатаційні переваги часто прискорюють повернення інвестицій більше, ніж це випливає з початкової різниці в цінах.
Швидші швидкості різання та вища продуктивність виробництва
перевага у швидкості в 2–4 рази для низьковуглецевої сталі товщиною 1–6 мм — безпосередньо підвищує продуктивність лазерних верстатів для різання
Волоконні лазери ріжуть низьковуглецеву сталь товщиною 1–6 мм у два–чотири рази швидше, ніж CO₂-лазери, — що кардинально збільшує продуктивність без додаткових витрат на робочу силу чи виробничу площу. На тонкому алюмінії швидкість досягає 1900 дюймів за хвилину порівняно з приблизно 170 дюймами за хвилину для CO₂-систем. Ця перевага у швидкості скорочує тривалість циклу, поліпшує дотримання термінів поставки та розширює потужності для виконання нових замовлень. Практичні дослідження інтеграції показують, що високопродуктивні виробничі процеси можуть збільшити обсяг випуску до 30 %. Більш висока швидкість різання також дозволяє довші необслуговувані цикли й зменшує втручання оператора на кожному аркуші — ключові фактори для автоматизованого «безлюдного» виробництва. Для виробників, орієнтованих на великі обсяги, таке підвищення продуктивності залишається однією з найсильніших причин переходу на волоконні лазери.
Виняткова точність та стабільна якість різання
Вузька ширина різу, мінімальне конусоподібне звуження та точність позиціонування (<±0,05 мм) є критичними параметрами для застосування лазерних різаків у автомобільній та авіаційно-космічній галузях
Волоконні лазери створюють вузькі різи (0.05–0.15 мм у тонких листах), мінімізуючи втрати матеріалу й забезпечуючи точну геометрію деталей, що дозволяє дотримуватися жорстких допусків при збиранні. Їх чітко сфокусований промінь забезпечує мінімальне конусоподібне утворення зрізу, квадратні краї та гладку поверхню — що зменшує або повністю усуває необхідність вторинної обробки кронштейнів, корпусів і конструкційних панелей. Системи преміум-класу зберігають точність позиціонування нижче ±0.05 мм і повторюваність в межах ±0.02 мм за контрольованих умов (2024 р.). Ця стабільність є критично важливою в регульованих галузях, таких як автомобільна та авіаційна промисловість, де навіть незначні відхилення розмірів впливають на посадку деталей, тривалість їх експлуатації за умов циклічного навантаження та отримання сертифікатів безпеки. На відміну від CO₂-лазерів, волоконні системи зберігають стабільну якість променя протягом тривалих робочих циклів — що зменшує брак через теплову деформацію й підвищує вихід придатних виробів при першому проході в ланцюгах постачання високої точності.
Непереверсена універсальність при обробці дзеркальних металів та металів малої й середньої товщини
Надійне, безбрызкове різання високовідбивних матеріалів (наприклад, міді, латуні, алюмінію) завдяки довжині хвилі 1,07 мкм
Довжина хвилі 1,07 мкм волоконних лазерів інтенсивно поглинається високовідбивними металами — зокрема міддю, латунню та алюмінієм — на відміну від випромінювання CO₂-лазерів із довжиною хвилі 10,6 мкм, яке непередбачувано відбивається. Це поглинання забезпечує стабільне, безбрызкове різання від тонких до середніх товщин без пошкодження через зворотне відбиття чи нестабільності процесу. Коротша довжина хвилі також формує меншу фокусну пляму, що дозволяє отримувати вужчі різи, чистіші краї та мінімальний шлак — навіть на складних немагнітних сплавах. Як наслідок, один волоконна лазерна різальна машина може обробляти завдання з різними матеріалами (наприклад, нержавіюча сталь, алюміній та мідь) без заміни оптики, коригування параметрів у процесі роботи чи зниження швидкості подачі. Така гнучкість спрощує виробництво компонентів для електромобільності, шинопроводів та теплообмінників — де високовідбивні метали зустрічаються часто, а вимоги до точності є надзвичайно високими.
Часті запитання
Яка головна перевага волоконних лазерів порівняно з CO₂-лазерами?
Волоконні лазери забезпечують значно вищу ефективність перетворення електричної енергії на оптичну (30–50 % порівняно з менш ніж 15 % для CO₂-лазерів), що призводить до нижчих експлуатаційних витрат, зменшеного споживання енергії та меншої потреби в системах охолодження.
Як волоконні лазери досягають більшої швидкості різання?
Волоконні лазери використовують сильно сфокусований промінь і передові технології для різання тонких і середніх металевих аркушів зі швидкістю в 2–4 рази вищою, ніж CO₂-лазери. Це дозволяє скоротити тривалість циклів і збільшити продуктивність виробництва.
Які матеріали можуть різати волоконні лазери?
Волоконні лазери ефективно ріжуть різноманітні матеріали, зокрема нержавіючу сталь, алюміній, мідь та латунь, завдяки довжині хвилі 1,07 мкм, яка добре поглинається відбивними металами.
Чи є волоконні лазери ефективними для точних застосувань?
Так, волоконні лазери дуже ефективні для точних застосувань, наприклад, у виробництві автомобілів та літальних апаратів. Вони забезпечують вузьку ширину різу, мінімальний ухил і виняткову точність позиціонування (<±0,05 мм).
Чи потребують волоконні лазери меншого обслуговування порівняно з лазерами CO₂?
Так, волоконні лазери усувають необхідність у споживаних матеріалах, таких як гази резонатора й налаштування дзеркал, що призводить до нижчих витрат на обслуговування та експлуатацію порівняно з лазерами CO₂.
Зміст
- Підвищена енергоефективність та нижчі експлуатаційні витрати
- Швидші швидкості різання та вища продуктивність виробництва
- Виняткова точність та стабільна якість різання
- Непереверсена універсальність при обробці дзеркальних металів та металів малої й середньої товщини
-
Часті запитання
- Яка головна перевага волоконних лазерів порівняно з CO₂-лазерами?
- Як волоконні лазери досягають більшої швидкості різання?
- Які матеріали можуть різати волоконні лазери?
- Чи є волоконні лазери ефективними для точних застосувань?
- Чи потребують волоконні лазери меншого обслуговування порівняно з лазерами CO₂?