
 EN
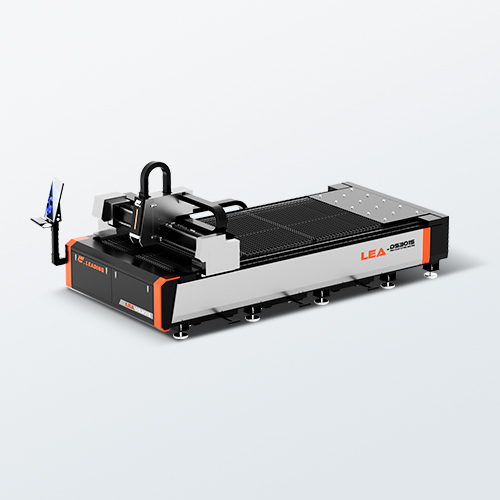
יעילות אנרגטית מתקדמת ועלות תפעול נמוכות יותר
תפוקת האנרגיה היא אחת מהעלויות הפעולתיות הגדולות ביותר שניתן לשלוט בהן בייצור פלטות מתכת, ולכן יצרנים מעריכים את יעילות החיבור לחשמל בקפידה בעת בחירת מכונת חיתוך בלייזר .
יעילות המרה חשמל-אופטיקה: 30–50% לעומת פחות מ-15% לייזרים מסוג CO₂
לייזרים סיביים ממירים 30–50% מהאנרגיה החשמלית הכניסה לאנרגיית קרן חיתוך שימושית — יותר משלושה פעמים את ה-<15% הטיפוסי של לייזרים מסוג CO₂ (סימני ייחוס תעשייתיים, 2023). יעילות המרה גבוהה זו פירושה שפחות חשמל נבזבז כחום, מה שמביא להפחתת עומס על המקררים והלחצים התרמיים על האופטיקה, מערכות התנועה והאלקטרוניקה החשמלית. כתוצאה מכך, לייזרים סיביים צורכים פחות חשמל לכל משימה ודורשים תשתית קירור מועטה יותר. עבור יצרנים בעלי נפח גבוה, היתרונות הללו מתורגמים ישירות לחיובים חודשיים נמוכים יותר על חשמל ולעלות נמוכה יותר למטר חתוך — במיוחד רלוונטי בתקופה של עליית מחירי החשמל ותאומים מחמירים של יעדי בר sustainabilit. איכות קרן עקבית לאורך כל המשמרות תומכת גם בהישגים של סעיפים צמודים יותר ללא צורך בעיבוד חוזר או מעבר נוסף.
הפחתת הצריכה החשמלית למטר חתוך (עד 60% חיסכון) והסרת גזי הרזונטור, המראות והתורבו
ביחס ללייזרים של דו-תחמוצת הפחמן, מערכות סיביות מפחיתות את צריכת החשמל למטר חיתוך עד 60% בפלטות מתכת דקיקות (נתוני תעשייה, 2023). הן גם מאפסות את הצריכה החוזרת של חומרים נצרכים: אין צורך למלא מחדש גז רזונטור, להתאים מראות או לתחזק מדחסי טורבו. במקום זאת, לייזרים סיביים משתמשים בדיאודות משאבה מבוססות מצב יציב ובמערכת אספקת סיב פאסיבית — רכיבים בעלי תקופת חיים ארוכה יותר וצורך מינימלי באישוש. המפעילים מבזבזים פחות זמן בניהול טהרת הגז, ניקוי אופטיקה או טיפול בבעיות מסלול הקרן. התוצאה היא פחות עצירות לא מתוכננות, דרישה נמוכה יותר לשירות יד-עבודה ותקופת פעילות משופרת — דבר שמיוחד בתועלת עבור מפעלים שפועלים בשני או שלושה משמרות. כשמשילבים את חיסכון האנרגיה עם יעילויות הפעלה אלו, לעיתים קרובות תקופת ההחזר על ההשקעה מצטמצמת מעבר למה שההבדל במחיר הראשוני מרמז.
מהירות חיתוך גבוהה יותר ותפוקת ייצור מוגדלת
יתרון מהירות של 2–4 פעמים בפלדת רך בעובי 1–6 מ"מ — מה שמגביר ישירות את תפוקת מכונות החיתוך בלייזר
לייזרים סיביים חותכים פלדה רכה בעובי 1–6 מ"מ במהירות כפולה עד ארבעה פעמים מהמהירות של לייזרים CO₂ — מה שמגביר באופן דרמטי את הפליטה ללא הוספת יד-עבודה או שטח קרקע. על אלומיניום דק, המהירויות מגיעות עד 1,900 אינץ' לדקה, לעומת כ-170 אינץ' לדקה במערכות CO₂. יתרון המהירות הזה מקצר את זמני המחזור, משפר את האספקה בזמן והרחבת הקיבולת להזמנות חדשות. מחקרים פרקטיים על אינטגרציה מציגים שהפליטה התעשייתית יכולה לגדול עד 30% בתהליכי ייצור בעלי נפח גבוה. החיתוך המהיר יותר מאפשר גם הפעלה ממושכת ללא השגחה ומצריך פחות התערבות של האופרטור לכל גיליון — גורמים מרכזיים לייצור ללא נוכחות אנושית. עבור יצרנים המבוססים על נפח, עלייה זו בייעילות נותנת אחת מהסיבות החזקות ביותר לאמץ טכנולוגיית הסיב.
דיוק יוצאי דופן ואיכות חיתוך עקבית
רוחב חריץ צר, נטייה מינימלית ודיוק מיקומי (<±0.05 מ"מ) קריטיים ליישומים של מכונות חיתוך בלייזר לתעשייה האוטומוביליסטית והאeros페이יסית
לייזרים סיביים מייצרים רוחב חתך צר (0.05–0.15 מ״מ בגיליונות דקים), מה שמזער את בזבוז החומר ומאפשר גאומטריה עדינה שתומכת באילוצים צמודים של הרכבה. קרן המוקדשת היטב שלהם יוצרת נטייה מינימלית, קצוות מרובעים ומשטחים חלקים — מה שמצריך פחות או כלל לא עיבוד משני למסגרות, מעטפות ולוחות מבניים. מערכות מתקדמות שומרות על דיוק מיקומי של פחות מ־±0.05 מ״מ ועל שחזוריות של ±0.02 מ״מ בתנאים מבוקרים (2024). עקביות זו חיונית בתחומים מחויבים כמו תעשיית הרכב והאווירונאוטיקה, שבהם סטייה מממדים משפיעה על התאמה, על חיי הנוקשות ועל אישורי הבטיחות. בניגוד ללייזרים מסוג CO₂, מערכות סיביות שומרות על איכות קרן יציבה לאורך פעולות ארוכות — מה שמביא להפחתת פסולת עקב עיוות תרמי ושיפור היחס של פריטים תקינים במעבר הראשון ברשתות אספקה מדויקות.
גמישות בלתי מתחרה עם מתכות מחזירות אור ועם מתכות דקיקות עד בינוניות
חיתוך אמין וחופשי מטיפות של חומרים בעלי השתקפות גבוהה (למשל נחושת, אבץ-נחושת ואלומיניום), הניתן להישג הודות לאורך הגל של 1.07 מיקרומטר
אורך הגל של 1.07 מיקרומטר של לייזרים סיביים נבלע בכוח על ידי מתכות בעלות השתקפות גבוהה – כולל נחושת, אבץ-נחושת ואלומיניום – בניגוד לפליטה של 10.6 מיקרומטר של לייזרים מסוג CO₂, שנדמה באופן לא צפוי. הבליעה הזו מאפשרת חיתוך יציב וחופשי מטיפות בדפי מתכת דקים עד בינוניים, ללא נזק הנגרם מחזרה של קרינה או חוסר יציבות בתהליך. אורך הגל הקצר יותר יוצר גם כתם מוקד קטן יותר, מה שמאפשר פצעי חיתוך צרים יותר, קצוות נקיים יותר ומעט מאוד שאריות – אפילו בסגסוגות לא ברזליות מאתגרות. כתוצאה מכך, אחד מכונה לחתוך לייזר אופטי יכול לעבד עבודות הכוללות שילוב של חומרים (למשל פלדת אל חלד, אלומיניום ונחושת) ללא צורך בהחלפת אופטיקה, התאמת פרמטרים במהלך ההפעלה או הפחתת קצב הזנה. גמישות זו מקלה את הייצור של רכיבי תחבורה חשמלית, מסילות זרם ומחממים – שם חומרים בעלי השתקפות גבוהה מופיעים לעיתים תכופות ודרישות הסובלנות הן גבוהות.
שאלה נפוצה
מהי היתרון העיקרי של לייזרים סיביים על פני לייזרים CO₂?
לייזרים סיביים מציעים יעילות גבוהה בהרבה להמרת חשמל לאופטיקה (30–50% לעומת פחות מ-15% בלייזרים CO₂), מה שמביא לירידה בעלויות הפעלה, לצריכה נמוכה יותר של אנרגיה ולצורך קטן יותר בתשתיות קירור.
איך לייזרי סיבים משיגים מהירויות חיתוך גבוהות יותר?
לייזרים סיביים משתמשים בקרן מרוכזת מאוד ובטכנולוגיה מתקדמת כדי לחתוך דפי מתכת דקים עד בינוניים במהירויות גבוהות פי 2–4 מאשר לייזרים CO₂. זה מאפשר זמן מחזור קצר יותר ותפוקה גבוהה יותר בייצור.
אילו סוגי חומרים ניתן לחתוך באמצעות לייזרים סיביים?
לייזרים סיביים יכולים לחתוך ביעילות מגוון רחב של חומרים, כולל פלדת אל חלד, אלומיניום, נחושת וארד, בזכות אורך הגל שלהם של 1.07 מיקרומטר, אשר נבלע בכוח על ידי מתכות מחזירות.
האם לייזרים סיביים יעילים ליישומים המחייבים דיוק?
כן, לייזרים סיביים יעילים מאוד ליישומים מדויקים כמו ייצור רכב ואוטו-ספציה. הם מציעים רוחב חתך צמוד, נטייה מינימלית ודיוק מיקומי יוצאי דופן (<±0.05 מ״מ).
האם לייזרים סיביים דורשים תחזוקה פחותה מאשר לייזרים מסוג CO₂?
כן, לייזרים סיביים מבטלים את הצורך בחומרים נצרכים כמו גזים לרגולטור ומירrors, מה שמביא להפחתת עלויות התחזוקה והפעלה בהשוואה ללייזרים מסוג CO₂.