
 EN
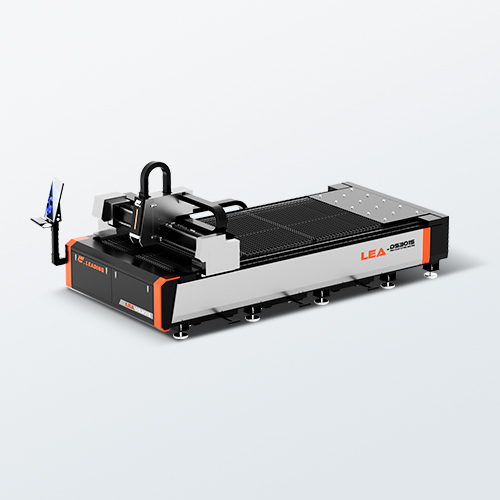
優れたエネルギー効率と低い運用コスト
エネルギー消費量は、板金加工における最も大きな制御可能な運用コストの一つであるため、メーカーはレーザー加工機を選定する際に、電源入力効率(ウォールプラグ効率)を厳しく評価します。 レーザー切断機 .
電気→光変換効率:30~50%(CO₂レーザーと比較して<15%)
ファイバーレーザーは、投入電力の30~50%を実用的な切断用レーザー光に変換します。これは、CO₂レーザーの典型的な変換効率(業界基準、2023年)である15%未満を、3倍以上上回る数値です。この高い変換効率により、電力が熱として無駄になる量が大幅に削減され、冷却装置の負荷や光学系・運動機構・電源回路への熱的ストレスも軽減されます。その結果、ファイバーレーザーは単一の加工ごとに消費する電力が大幅に少なくなり、冷却設備の規模も縮小できます。大量生産を行う板金加工業者にとって、こうしたメリットは、毎月の電気料金の削減や、1メートルあたりの切断コスト低減という形で直接的に反映されます。特に、電気料金の高騰や持続可能性目標の厳格化が進む中では、その効果はさらに大きくなります。また、シフト間を通じて安定したビーム品質が維持されるため、追加のパスや手直しを伴わない、より厳しい公差管理も可能になります。
1メートルあたりの消費電力削減(最大60%の節電効果)および共鳴器ガス・反射鏡・ターボブロワーの不要化
CO₂レーザーと比較して、ファイバーシステムは薄板金属(業界データ、2023年)における1メートルあたりの切断に必要な消費電力を最大60%削減します。また、消耗品の定期的な交換も不要になります——共振器ガスの補充、ミラーのアライメント調整、ターボブロワーの保守などは一切不要です。代わりに、ファイバーレーザーは固体光源のポンプダイオードと受動型ファイバーによる光伝送を採用しており、これらの部品は寿命が長く、キャリブレーションの頻度も極めて少ないのが特長です。オペレーターは、ガス純度の管理や光学系の清掃、ビーム経路のトラブルシューティングに費やす時間が大幅に短縮されます。その結果、予期せぬ停止が減少し、保守作業に要する人手が減り、稼働率が向上します。これは特に2交代・3交代で稼働する工場にとって非常に大きなメリットです。さらに、省エネルギー効果と相まって、こうした運用上の効率化により、初期投資額の差を超えるスピードで投資回収期間(ROI)が短縮されるケースが多く見られます。
切断速度の高速化と生産性の向上
軟鋼(板厚1~6 mm)において2~4倍の速度向上——レーザー切断機の生産性を直接的に高めます
ファイバーレーザーは、炭素二酸化物(CO₂)レーザーの2~4倍の速度で、1~6 mmの軟鋼を切断できます。これにより、追加の人員や床面積を要することなく、生産性が大幅に向上します。薄板アルミニウムでは、CO₂システムの約170 ipm(インチ/分)に対し、最大1,900 ipmという高速切断が可能です。この速度優位性によって、加工サイクル時間が短縮され、納期遵守率が向上するとともに、新規受注に対する生産余力も拡大します。実際の導入事例調査では、大量生産工程において最大30%の生産量増加が確認されています。また、高速切断により無人運転時間の延長や、1枚あたりのオペレーター介入頻度の低減が可能となり、ライトアウト製造の実現に向けた重要な要素となります。量産重視の板金加工業者にとって、こうした生産性向上は、ファイバーレーザー導入を検討する最も有力な根拠の一つです。
卓越した精度と安定した切断品質
自動車・航空宇宙産業向けレーザー切断機に不可欠な、狭いスリット幅、極小のテーパー、および位置精度(±0.05 mm未満)
ファイバーレーザーは、薄板において狭い切断幅(0.05~0.15 mm)を実現し、材料の無駄を最小限に抑え、組立公差が厳しい部品への精密な形状加工を可能にします。集光性の高いビームにより、テーパーが極めて小さく、エッジが直角で、表面粗さも滑らかになるため、ブラケット、筐体、構造用パネルなどの二次仕上げ工程を大幅に削減、あるいは不要にできます。高品位機種では、制御された環境下(2024年時点)で位置精度±0.05 mm未満、繰返し精度±0.02 mm以内を維持可能です。こうした一貫した精度は、自動車・航空宇宙といった規制が厳しい分野において不可欠であり、寸法変動は部品の嵌合性、疲労寿命、安全性認証に直接影響します。CO₂レーザーと異なり、ファイバーレーザーは長時間連続運転でもビーム品質を安定して維持できるため、熱変形による不良品発生を低減し、高精度を要求されるサプライチェーンにおける初回合格率を向上させます。
反射性金属および薄板~中厚板金属への卓越した対応力
高反射性材料(例:銅、真鍮、アルミニウム)を信頼性高く、スパッタの少ない切断が可能(波長:1.07 µm)
ファイバーレーザーの波長1.07 µmは、CO₂レーザーの出力波長10.6 µmと異なり、銅、真鍮、アルミニウムなどの高反射金属に強く吸収されます。この高い吸収率により、薄板から中厚板まで安定したスパッタの少ない切断が実現し、バックリフレクションによる光学系の損傷や加工不安定を防ぎます。また、より短い波長によって焦点径が小さくなり、狭いカット幅、クリーンな切断面、最小限のドロス(溶融金属の付着)を実現します。これは、難削材である非鉄金属合金に対しても同様です。その結果、単一の ファイバーレーザー切断機 装置で混合材質の加工(例:ステンレス鋼、アルミニウム、銅)が可能となり、光学系の交換や加工中のパラメーター調整、送り速度の低下を必要としません。この柔軟性により、電動モビリティ部品、バスバー、熱交換器など、高反射金属が頻出かつ公差要求が厳しい分野での生産効率が大幅に向上します。
よくある質問
ファイバーレーザーがCO₂レーザーに対して持つ主な利点は何ですか?
ファイバーレーザーは、電気エネルギーから光エネルギーへの変換効率が非常に高く(30~50%)、CO₂レーザー(15%未満)と比較して、運用コストの低減、消費電力の削減、冷却設備の簡素化を実現します。
ファイバーレーザーはどのようにしてより速い切断速度を実現していますか?
ファイバーレーザーは、集光性に優れたビームと先進技術を活用し、薄板から中厚板までの金属を、CO₂レーザーと比較して2~4倍の高速で切断できます。これにより、加工サイクル時間が短縮され、生産性が向上します。
ファイバーレーザーで切断可能な材料にはどのようなものがありますか?
ファイバーレーザーは波長が1.07 µmであるため、ステンレス鋼、アルミニウム、銅、真鍮など、反射率の高い金属に対しても高い吸収率を示し、これらの材料を効率よく切断できます。
ファイバーレーザーは高精度加工に有効ですか?
はい、ファイバーレーザーは自動車や航空宇宙産業の製造など、高精度を要する用途に非常に有効です。狭いカーフ幅、極小のテーパー、そして優れた位置精度(±0.05 mm未満)が特長です。
ファイバーレーザーはCO₂レーザーと比べて保守管理が少なくて済みますか?
はい、ファイバーレーザーはレゾネーター用ガスやミラーのアライメントといった消耗品を必要としないため、CO₂レーザーと比較して保守・運用コストが低減されます。