
 EN
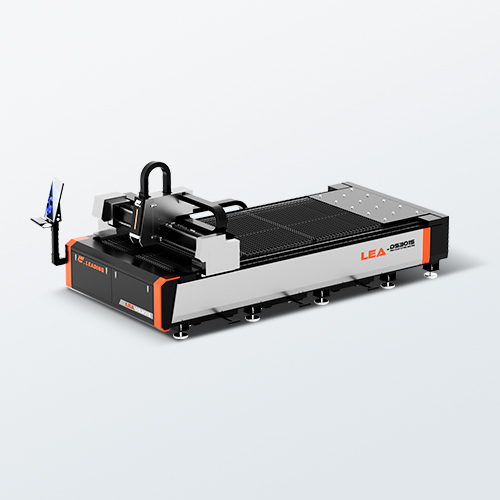
Vyšší energetická účinnost a nižší provozní náklady
Spotřeba energie je jednou z největších ovladatelných provozních nákladů při zpracování plechů, proto výrobci při výběru laseru pečlivě hodnotí účinnost přeměny elektrické energie na optickou energii. laserový řezací stroj .
Účinnost přeměny elektrické energie na optickou energii: 30–50 % oproti méně než 15 % u CO₂ laserů
Vlákenní lasery převádějí 30–50 % elektrického vstupu na užitečnou energii řezného paprsku – více než trojnásobek typických <15 % u CO₂ laserů (průmyslové referenční hodnoty, 2023). Tato vyšší účinnost přeměny znamená, že méně elektrické energie se plýtvá ve formě tepla, čímž se snižuje zátěž chladiče i tepelné namáhání optiky, pohybových systémů a výkonové elektroniky. Výsledkem je výrazně nižší spotřeba energie na jednu operaci a menší nároky na chladicí infrastrukturu. U výrobců s vysokým objemem výroby se tyto výhody přímo promítají do nižších měsíčních účtů za energii a do snížené ceny za metr řezu – což je zvláště významné v době stoupajících cen elektřiny a přísnějších cílů udržitelnosti. Stálá kvalita paprsku po celou dobu směn také umožňuje dodržovat přesnější tolerance bez nutnosti dodatečných průchodů nebo oprav.
Snížená spotřeba energie na metr řezu (úspory až o 60 %) a odstranění rezonančních plynů, zrcadel a turbín
Ve srovnání s CO₂ lasery snižují vláknové systémy spotřebu energie na metr řezu až o 60 % u tenkých plechů (průmyslová data, 2023). Navíc eliminují opakující se spotřební materiál: není třeba doplňovat rezonanční plyn, nastavovat zrcadla ani provádět údržbu turbodmychadel. Místo toho vláknové lasery využívají polovodičové čerpadlové diody a pasivní vláknovou distribuci – komponenty s delší životností a minimálními nároky na kalibraci. Obsluha stráví méně času správou čistoty plynu, čištěním optiky nebo odstraňováním poruch v dráze světelného paprsku. Výsledkem je méně neplánovaných zastávek, nižší potřeba servisní práce a vyšší dostupnost stroje – což je zvláště cenné pro provozy s dvou- nebo třísměnným provozem. Pokud se tyto provozní úspory spojí s úsporami energie, často se zkracuje doba návratnosti investice (ROI) více, než by naznačoval rozdíl v počáteční ceně.
Vyšší rychlost řezání a vyšší výrobní výkon
2–4násobná výhoda v rychlosti při řezání mírně oceli tloušťky 1–6 mm – přímo zvyšující produktivitu laserového řezacího stroje
Vlákenní lasery řežou mírně ocelové plechy tloušťky 1–6 mm dvakrát až čtyřikrát rychleji než CO₂ lasery – výrazně zvyšují výkon bez nutnosti navýšit počet zaměstnanců nebo plochu výrobní haly. U tenkého hliníku dosahují rychlosti až 1900 palců za minutu oproti přibližně 170 ipm u CO₂ systémů. Tato výhoda v rychlosti zkracuje dobu cyklu, zlepšuje dodržení termínů dodávek a rozšiřuje kapacitu pro nové zakázky. Praktické studie integrace ukazují, že výrobní výkon může u vysokorozsáhlých procesů vzrůst až o 30 %. Vyšší rychlost řezání také umožňuje delší neobsluhované provozy a snižuje zásah operátora na jeden plech – klíčové faktory pro noční nezabezpečenou výrobu. Pro výrobce zaměřené na vysoké objemy zůstává tento nárůst produktivity jedním z nejsilnějších argumentů ve prospěch přechodu na vlákenní lasery.
Výjimečná přesnost a stálá kvalita řezu
Úzká šířka řezu, minimální zkosení a polohová přesnost (<±0,05 mm) jsou klíčové pro aplikace strojů pro laserové řezání v automobilovém a leteckém průmyslu
Vlákenní lasery vytvářejí úzké řezy (šířka 0,05–0,15 mm u tenkých plechů), čímž minimalizují odpad materiálu a umožňují výrobu jemných prvků geometrie, která vyhovuje přísným tolerancím pro montáž. Jejich silně soustředěný paprsek zajišťuje minimální zkosení, rovné hrany a hladké povrchové úpravy – což snižuje nebo úplně eliminuje potřebu sekundárního dokončování u konzol, krytů a nosných panelů. Systémy vyšší třídy udržují polohovou přesnost pod ±0,05 mm a opakovatelnost v rámci ±0,02 mm za kontrolovaných podmínek (2024). Tato konzistence je nezbytná v regulovaných odvětvích, jako jsou automobilový a letecký průmysl, kde změny rozměrů ovlivňují přiléhavost, životnost při únavě materiálu a bezpečnostní certifikaci. Na rozdíl od CO₂ laserů vláknové systémy udržují stabilní kvalitu paprsku i při dlouhodobém provozu – čímž snižují odpad způsobený tepelnou deformací a zvyšují výtěžnost při prvním průchodu v přesných dodavatelských řetězcích.
Nepřekonatelná univerzálnost při práci s odrazivými a tenkými až středně tlustými kovy
Spolehlivé, stříkající řezání vysoce odrazivých materiálů (např. měď, mosaz, hliník) umožněné vlnovou délkou 1,07 µm
Vlnová délka 1,07 µm vláknových laserů je silně absorbována vysoce odrazivými kovy – včetně mědi, mosazi a hliníku – na rozdíl od výstupu CO₂ laserů o vlnové délce 10,6 µm, který se nepravidelně odrazuje. Tato absorpce umožňuje stabilní, bezstříkající řezání tenkých až středně tlustých plechů bez poškození zpětným odrazem nebo nestability procesu. Kratší vlnová délka navíc vytváří menší ohniskovou stopu, což umožňuje užší řezy, čistější okraje a minimální vznik trosky – i u náročných neželezných slitin. Výsledkem je, že jediný stroj na řezání vlákniny laserem může zpracovávat úlohy s různými materiály (např. nerezová ocel, hliník a měď) bez výměny optiky, úpravy parametrů během běhu nebo snižování posuvu. Tato flexibilita zjednodušuje výrobu komponent pro e-mobility, sběrnice a výměníky tepla – kde se odrazivé kovy vyskytují často a požadavky na přesnost jsou vysoké.
Často kladené otázky
Jaký je hlavní výhodou vláknových laserů oproti CO₂ laserům?
Vláknové lasery nabízejí výrazně vyšší účinnost přeměny elektrické energie na optickou energii (30–50 % oproti méně než 15 % u CO₂ laserů), což vede ke snížení provozních nákladů, nižší spotřebě energie a menší potřebě chladicí infrastruktury.
Jak dosahují vláknové lasery vyšších rychlostí řezání?
Vláknové lasery využívají silně zaměřený paprsek a pokročilou technologii k řezání tenkých až středně silných kovových plechů rychlostí 2–4× vyšší než CO₂ lasery. To umožňuje zkrácení cyklových časů a zvýšení výrobního výkonu.
Jaké materiály lze řezat vláknovými lasery?
Vláknové lasery dokážou efektivně řezat různé materiály, včetně nerezové oceli, hliníku, mědi a mosazi, díky své vlnové délce 1,07 µm, která je intenzivně absorbována odrazivými kovy.
Jsou vláknové lasery vhodné pro aplikace vyžadující vysokou přesnost?
Ano, vláknové lasery jsou velmi účinné pro přesné aplikace, jako je výroba v automobilovém a leteckém průmyslu. Nabízejí úzkou šířku řezu, minimální zkosení a vynikající polohovou přesnost (< ±0,05 mm).
Vyžadují vláknové lasery méně údržby než CO₂ lasery?
Ano, vláknové lasery eliminují potřebu spotřebních materiálů, jako jsou rezonanční plyny a nastavení zrcadel, což vede k nižším nákladům na údržbu a provoz ve srovnání s CO₂ lasery.