
 EN
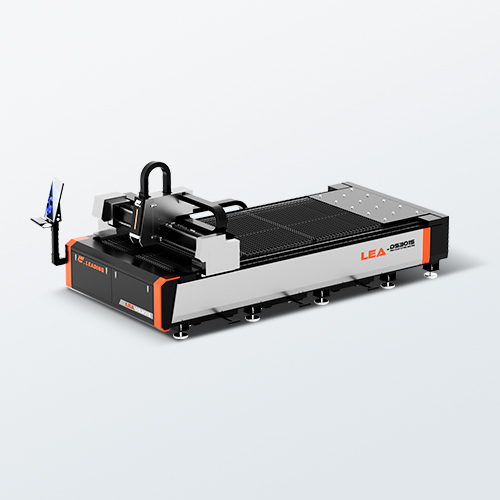
Wysoka wydajność energetyczna i niższe koszty eksploatacji
Zużycie energii to jeden z największych kontrolowanych kosztów eksploatacyjnych w obróbce blachy, dlatego producenci dokładnie oceniają wydajność gniazda elektrycznego przy wyborze maszyna do cięcia laserowego .
Sprawność konwersji energii elektrycznej na optyczną: 30–50% w porównaniu do <15% dla laserów CO₂
Lasery włókniste przekształcają 30–50% pobieranej energii elektrycznej w użyteczną energię wiązki tnącej — więcej niż trzykrotnie więcej niż typowe 15% osiągane przez lasery CO₂ (standardy branżowe, 2023). Wyższa wydajność konwersji oznacza mniejsze zużycie energii elektrycznej na potrzeby odprowadzania ciepła, co zmniejsza obciążenie chłodnic i naprężenia termiczne optyki, systemów ruchu oraz elektroniki zasilającej. W rezultacie lasery włókniste zużywają znacznie mniej energii na każde zadanie i wymagają mniejszej infrastruktury chłodzącej. Dla producentów o wysokiej wydajności te korzyści bezpośrednio przekładają się na niższe miesięczne rachunki za energię oraz niższy koszt cięcia jednego metra — szczególnie istotny w kontekście rosnących cen energii elektrycznej i coraz surowszych celów z zakresu zrównoważonego rozwoju. Stała jakość wiązki w całym czasie pracy zapewnia również ścisłe tolerancje bez konieczności dodatkowych przejść lub poprawek.
Zmniejszone zużycie energii na metr cięcia (oszczędności do 60%) oraz wyeliminowanie gazów rezonansowych, zwierciadeł i turbin
W porównaniu do laserów CO₂ systemy włókniste zmniejszają zużycie energii elektrycznej na metr cięcia nawet o 60% przy cienkich blachach stalowych (dane branżowe, 2023). Eliminują również powtarzające się zużycie materiałów eksploatacyjnych: nie wymagają uzupełniania gazu rezonatora, regulacji zwierciadeł ani konserwacji dmuchaw turbo. Zamiast tego lasery włókniaste wykorzystują diody pompujące w technologii stanu stałego oraz pasywną transmisję wiązki przez światłowód — komponenty o dłuższej trwałości i minimalnych wymaganiach kalibracyjnych. Operatorzy poświęcają mniej czasu na kontrolę czystości gazu, czyszczenie optyki lub rozwiązywanie problemów z trasą wiązki. Wynikiem jest mniejsza liczba nieplanowanych przestojów, niższe zapotrzebowanie na pracę serwisową oraz poprawa czasu gotowości do pracy — szczególnie istotne dla zakładów pracujących w dwóch lub trzech zmianach. Po połączeniu oszczędności energetycznych z tymi efektywnościami operacyjnymi zwrot z inwestycji często następuje szybciej, niż sugeruje początkowa różnica cen.
Szybsze prędkości cięcia i wyższa wydajność produkcyjna
przewaga prędkości 2–4× przy cięciu stali węglowej o grubości 1–6 mm — bezpośrednio zwiększająca wydajność maszyn do cięcia laserowego
Lasery włóknowe tną stal miękką o grubości 1–6 mm z prędkością dwukrotnie do czterokrotnie większą niż lasery CO₂ — co znacznie zwiększa wydajność bez konieczności zatrudniania dodatkowych pracowników ani powiększania powierzchni warsztatu. Przy cienkim aluminium osiągają one prędkości tnące sięgające 1900 cali na minutę, podczas gdy systemy CO₂ osiągają jedynie ok. 170 cali na minutę. Ta przewaga prędkości skraca czas cyklu, poprawia terminowość dostaw oraz zwiększa zdolność produkcyjną do realizacji nowych zamówień. Badania dotyczące rzeczywistej integracji pokazują, że w procesach produkcyjnych o wysokim wolumenie wydajność może wzrosnąć nawet o 30%. Szybsze cięcie umożliwia także dłuższe, nieobsługiwane przebiegi pracy oraz zmniejsza liczbę interwencji operatora na jedną blachę — kluczowe uwarunkowania dla produkcji bezobsługowej (lights-out manufacturing). Dla zakładów produkcyjnych kierowanych wolumenem ten wzrost produktywności pozostaje jednym z najważniejszych argumentów za wdrożeniem technologii laserów włóknowych.
Wydjątkowa precyzja i spójna jakość cięcia
Wąska szerokość szwu, minimalny nachylenie krawędzi cięcia oraz dokładność pozycjonowania (<±0,05 mm) są kluczowe w zastosowaniach maszyn do cięcia laserowego w przemyśle motocyklowym i lotniczym
Lasery włóknowe generują wąskie szwy cięcia (0,05–0,15 mm w cienkich blachach), minimalizując odpad materiału oraz umożliwiając tworzenie szczegółowych kształtów, które spełniają ścisłe tolerancje montażowe. Ich silnie skupiona wiązka zapewnia minimalne nachylenie krawędzi, proste brzegi i gładkie powierzchnie — co redukuje lub całkowicie eliminuje potrzebę obróbki wtórnej elementów takich jak uchwyty, obudowy i panele konstrukcyjne. Zaawansowane systemy utrzymują dokładność pozycjonowania poniżej ±0,05 mm oraz powtarzalność w zakresie ±0,02 mm w kontrolowanych warunkach (2024). Ta spójność jest kluczowa w sektorach regulowanych, takich jak motocyklowy i lotniczy, gdzie odchylenia wymiarowe wpływają na dopasowanie, trwałość zmęczeniową oraz certyfikację bezpieczeństwa. W przeciwieństwie do laserów CO₂ systemy włóknowe zachowują stabilną jakość wiązki przez długotrwałe cykle pracy — zmniejszając odpad spowodowany odkształceniami termicznymi oraz poprawiając współczynnik wydajności pierwszego przejścia w precyzyjnych łańcuchach dostaw.
Niepowtarzalna wszechstranność przy obróbce metali odbijających oraz cienkich do średnich
Niezawodne, bezbłyskowe cięcie wysoce odbijających materiałów (np. miedzi, mosiądzu, aluminium) dzięki długości fali 1,07 µm
Długość fali 1,07 µm laserów włóknowych jest silnie pochłaniana przez wysoce odbijające metale – w tym miedź, mosiądz i aluminium – w przeciwieństwie do promieniowania CO₂ o długości fali 10,6 µm, które odbija się nieprzewidywalnie. Ta pochłanialność umożliwia stabilne, bezbłyskowe cięcie materiałów o grubości od cienkich do średnich, bez uszkodzeń spowodowanych odbiciem zwrotnym ani niestabilności procesu. Krótsza długość fali umożliwia również uzyskanie mniejszego punktu skupienia, co sprzyja węższym szwom cięcia, czystszej krawędzi oraz minimalnej ilości gruzu – nawet przy trudnych stopach metali nieżelaznych. W rezultacie pojedynczy maszyna do cięcia laserem światłowodowym może przetwarzać zadania z mieszanych materiałów (np. stal nierdzewna, aluminium i miedź) bez konieczności zmiany optyki, dostosowywania parametrów w trakcie pracy ani obniżania prędkości posuwu. Ta elastyczność upraszcza produkcję elementów stosowanych w mobilności elektrycznej, szynach zbiorczych oraz wymiennikach ciepła – tam, gdzie często występują odbijające metale, a wymagania dotyczące tolerancji są szczególnie wysokie.
Często zadawane pytania
Jaka jest główna zaleta laserów włókienkowych w porównaniu z laserami CO₂?
Lasery włókienkowe charakteryzują się znacznie wyższą sprawnością konwersji energii elektrycznej na optyczną (30–50% w porównaniu do mniej niż 15% dla laserów CO₂), co przekłada się na niższe koszty eksploatacji, mniejsze zużycie energii oraz ograniczoną potrzebę infrastruktury chłodzącej.
Jakie są przyczyny szybszych prędkości cięcia laserów światłowodowych?
Lasery włókienkowe wykorzystują silnie skupioną wiązkę i nowoczesne technologie, umożliwiając cięcie blach metalowych o małej i średniej grubości z prędkością 2–4 razy większą niż lasery CO₂. Pozwala to na skrócenie czasu cyklu oraz zwiększenie wydajności produkcji.
Jakie materiały można ciąć za pomocą laserów włókienkowych?
Lasery włókienkowe pozwalają efektywnie ciąć różne materiały, w tym stal nierdzewną, aluminium, miedź i mosiądz, dzięki długości fali 1,07 µm, która jest intensywnie pochłaniana przez odbijające metale.
Czy lasery włókienkowe są skuteczne w zastosowaniach wymagających dużej precyzji?
Tak, lasery włóknowe są bardzo skuteczne w zastosowaniach precyzyjnych, takich jak produkcja samochodów i przemysł lotniczy. Zapewniają wąską szerokość cięcia, minimalny nachylenie krawędzi oraz wyjątkową dokładność pozycjonowania (<±0,05 mm).
Czy lasery włóknowe wymagają mniejszej konserwacji niż lasery CO₂?
Tak, lasery włóknowe eliminują potrzebę zużywalnych elementów, takich jak gazy rezonansowe i regulacja zwierciadeł, co przekłada się na niższe koszty konserwacji i eksploatacji w porównaniu do laserów CO₂.
Spis treści
- Wysoka wydajność energetyczna i niższe koszty eksploatacji
- Szybsze prędkości cięcia i wyższa wydajność produkcyjna
- Wydjątkowa precyzja i spójna jakość cięcia
- Niepowtarzalna wszechstranność przy obróbce metali odbijających oraz cienkich do średnich
-
Często zadawane pytania
- Jaka jest główna zaleta laserów włókienkowych w porównaniu z laserami CO₂?
- Jakie są przyczyny szybszych prędkości cięcia laserów światłowodowych?
- Jakie materiały można ciąć za pomocą laserów włókienkowych?
- Czy lasery włókienkowe są skuteczne w zastosowaniach wymagających dużej precyzji?
- Czy lasery włóknowe wymagają mniejszej konserwacji niż lasery CO₂?