
 EN
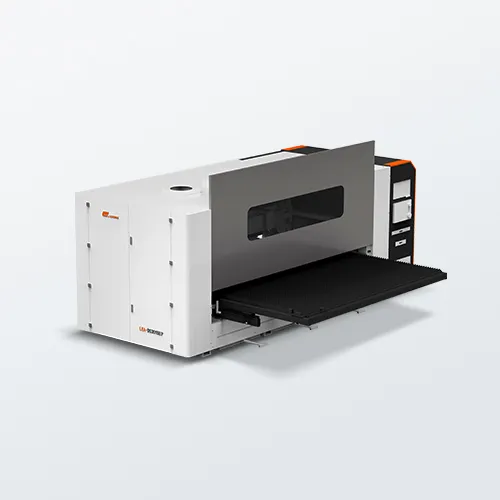
Objawy wskazujące na potrzebę uaktualnienia maszyny do spawania laserowego
Oceń stan maszyny na podstawie trzech sygnałów: jakości spawów, czasu pracy i dostępności części zamiennych.
Gorszej jakości spawy, wzrost liczby prac korekcyjnych oraz niestabilna głębokość przetopu
Jakość spawania jest pierwszym widocznym objawem. Operatorzy mogą zauważyć rozpryski, porowatość lub nieregularne kształty szwu – nawet przy użyciu tych samych materiałów i ustawień, które wcześniej zapewniały czyste połączenia. Przenikanie może zmieniać się w sposób nieprzewidywalny: pełne przetopienie na jednej części, płytkie lub nieregularne przetopienie na kolejnej – szczególnie przy cienkich blachach aluminiowych lub ze stali nierdzewnej. Na przykład producent wykonujący spawanie blach ze stali nierdzewnej o grubości 2 mm w 2024 roku może zaobserwować spadek głębokości przetopienia z 2,0 mm do 1,1 mm bez jakichkolwiek zmian parametrów, co powoduje konieczność poprawek prawie w każdej partii. Rosnąca liczba poprawek zużywa siłę roboczą, opóźnia operacje w dalszych etapach produkcji i zwiększa koszty kontroli jakości. Najczęstszymi przyczynami są zużyte optyki, zanieczyszczone obwody chłodzenia lub degradacja diod w starszych systemach opartych na rezonatorach. Jeśli certyfikaty spawalnicze są coraz częściej niespełniające wymagań – lub operatorzy kompensują problem zwalnianiem prędkości jazdy głowicy – maszyna przestaje spełniać tolerancje produkcyjne. Śledzenie wskaźnika pierwszego przebiegu oraz spójności głębokości przetopienia w każdej zmianie dostarcza obiektywnego, opartego na danych sygnału do podjęcia decyzji o wymianie urządzenia.
Częste przestoje, rosnące koszty konserwacji i przestarzałe części zamienne
Częste, nieplanowane postoje są silniejszym sygnałem niż same problemy z jakością. Gdy konieczna jest serwisowa interwencja częściej niż raz na kwartał, koszty konserwacji na godzinę pracy urządzenia szybko rosną. Starsze jednostki często wymagają przestarzałych płytek, pomp lub komponentów rezonatora, których czas dostawy jest wydłużony – albo co gorsza, które zostały całkowicie wycofane z produkcji. W 2023 roku wiele warsztatów zgłaszało oczekiwanie przez tygodnie na starsze karty sterujące, podczas gdy produkcja stała w miejscu. Koszty konserwacji zwykle przekraczają 10–12% pierwotnej wartości maszyny rocznie, jeszcze przed jej awarią. Jeśli w tej samej hali produkcyjnej znajduje się laserowy przecinacz metalu, przestarzała maszyna do spawania zakłóca cały przepływ pracy: operatorzy nie mogą przenosić zadań między etapem cięcia a spawania, a brak wspólnej platformy CNC ani interfejsu sieciowego uniemożliwia integrację. Uzasadnienie ekonomiczne naprawy znacznie słabnie, gdy koszt części przekracza pozostałą wartość księgową maszyny. W takim przypadku zastąpienie jej nowoczesnym systemem włóknikowym zwykle skraca czas konserwacji o jedną trzecią, przywraca stabilny czas pracy bez przestoju i wydłuża odstępy między konserwacjami.
Ocenianie zwrotu z inwestycji: kiedy modernizacja jest bardziej opłacalna niż naprawa lub wynajem
Obliczanie punktu zwrotu: zyski z wydajności energetycznej, oszczędności na kosztach pracy i wzrost wydajności produkcji
Decyzje o modernizacji powinny zaczynać się od analizy punktu zwrotu w okresie 3–5 lat – nie tylko od ceny zakupu. Nowoczesne maszyny do spawania laserem włóknikowym zużywają o 30–50% mniej energii elektrycznej przy gniazdku w porównaniu do starszych systemów lampowych lub CO₂ (dane branżowe z 2024 r.). W przypadku działania w dwóch zmianach przekłada się to na roczne oszczędności na energii elektrycznej w wysokości 8 000–15 000 USD, w zależności od lokalnych stawek. Oszczędności na kosztach pracy są często jeszcze większe: uproszczona dostawa wiązki, automatyczna kalibracja oraz wstępnie zaprogramowane harmonogramy spawania skracają czas wykwalifikowanej obsługi podczas przygotowania maszyny o 25–35%. Najważniejszy jest wzrost wydajności produkcji – zwiększenie prędkości spawania z 2 m/min do 4 m/min może podwoić wydajność na jedną zmianę bez konieczności zatrudniania dodatkowego personelu. Wzór jest prosty: miesiące zwrotu = netto koszt modernizacji ÷ miesięczna dodatkowa zyskowność jeśli wynik jest poniżej 24 miesięcy, zakup zazwyczaj jest bardziej opłacalny niż naprawa lub wynajem. Naprawa kosztująca mniej niż 25% wartości wymiany może nadal być uzasadniona; powyżej 50% wymiana zwykle zapewnia lepszy zwrot z inwestycji w okresie 3–5 lat – pod warunkiem, że częstotliwość awarii pozostaje niska, a koszty przestoju są kontrolowane.
Ukryte koszty opóźnienia: utrata kontraktów, ryzyko naruszenia wymogów prawnych oraz przegapione możliwości integracji metalowego cięcia laserowego
Oczekiwanie wiąże się również ukrytymi kosztami, które nigdy nie pojawiają się na fakturze naprawczej. Maszyna odchylająca się od tolerancji może nie przejść audytów certyfikacji spawania — zagrażając umowom w łańcuchach dostaw dla przemysłu motocyklowego, lotniczego i medycznego. Ryzyko niezgodności rośnie, gdy przestarzałe systemy sterowania nie zapewniają dzienników śledzenia ani funkcji blokady wymaganych obecnie przez normy bezpieczeństwa, takie jak ANSI Z49.1 lub ISO 12100. Każdy miesiąc opóźnienia może uniemożliwić szersze korzyści produkcyjne: integrację komórki spawalniczej z systemem laserowego cięcia metali na wspólnej platformie CNC. Firmy odkładające modernizacje tracą okazję do jednoczesnego projektowania (nestingu) elementów ciętych i uchwytów spawalniczych w jednym cyfrowym przepływie pracy — co zmniejsza manipulacje materiałami oraz błędy przy przygotowaniu stanowisk. Konkurencja wykorzystująca nowoczesne lasery włóknikowe oferuje mniejsze допусki i krótsze terminy realizacji, stopniowo ograniczając zakres Waszych zamówień. Jeśli koszt naprawy wynosi 50–75% ceny zakupu nowej maszyny, a utraty wydajności trwają dalej, decyzją finansowo uzasadnioną jest zakup teraz — nie później. Każde odroczenie modernizacji odkłada także szkolenia oraz usprawnienia kontroli procesów, które czynią kolejne inwestycje bardziej wartościowymi.
Silniki technologiczne: dlaczego nowoczesne lasery włókniste umożliwiają lepsze spawanie – i inteligentniejszą integrację
Iloczyn parametrów wiązki (BPP < 2 mm·mrad), umożliwiający precyzyjne spawanie cienkich blach i metali różnorodnych
Iloczyn parametrów wiązki (BPP) określa, jak ściśle można skupić wiązkę laserową. Niższa wartość BPP oznacza mniejszy średnicę punktu skupienia oraz wyższą gęstość mocy przy tym samym układzie optycznym. Nowoczesne lasery włókniste o wartości BPP poniżej 2 mm·mrad regularnie osiągają średnice plamy poniżej 30 µm — co jest kluczowe przy spawaniu cienkich blach oraz połączeń różnych metali. Skoncentrowana energia topi wąskie szwy przy mniejszym całkowitym dopływie ciepła, ograniczając odkształcenia, przebicia i pęknięcia. Na przykład spawanie stali nierdzewnej o grubości 0,5 mm lub łączenie aluminium z miedzią wymaga precyzyjnej kontroli głębokości wnikania oraz czasu ekspozycji. Niezależne testy porównawcze wykazały, że źródła włókniste o wartości BPP poniżej 2 mm·mrad generują strefy wpływu ciepła o 25–40% węższe niż starsze systemy lampowe lub CO₂ (2023), zmniejszając udział prac korekcyjnych przy cienkich blachach z ok. 8% do poniżej 2% w produkcji wieloasortymentowej. Ta precyzja ogranicza również tworzenie się kruchych międzymetalicznych faz podczas spawania różnych stopów, zachowując wytrzymałość połączenia oraz przewodność elektryczną.
Bezszwenna zgodność z przepływami pracy cięcia laserowego metali oraz współdzielonymi platformami CNC
Nowoczesne głowice spawalnicze włóknowe integrują się natywnie z tymi samymi kontrolerami CNC, programami CAD/CAM do przetwarzania końcowego oraz obudowami bezpieczeństwa stosowanymi w przepływach pracy cięcia laserowego metali. Zakłady mogą ciąć arkusz, kształtować go i spawać przy użyciu wspólnych ścieżek narzędzi, przesunięć i programów części — bez konieczności ponownego uczenia każdej stacji. Dzięki temu położenie cech pozostaje zgodne z dokładnością ±0,02 mm, a czas programowania się skraca. Badanie porównawcze z 2023 r. dotyczące produkcji wykazało, że zakłady wykorzystujące wspólne oprogramowanie CAM do cięcia i spawania zmniejszyły czas przygotowania o 15–20% w porównaniu do osobnego programowania offline. Przesyłanie wiązki światła przez światłowód jest również zgodne z istniejącymi układami komórek cięcia laserowego, więc dodanie spawania nie wymaga nowego chłodnicy, panelu gazowego ani przebudowy układu na powierzchni podłogi. W rezultacie modernizacja do spawarki laserowej włóknowej staje się naturalnym uzupełnieniem precyzyjnej obróbki blach — a nie oddzielnym wąskim gardłem.
Zabezpieczenie przyszłości dzięki gotowości do przemysłu 4.0
Łączność OPC UA, monitorowanie w chmurze oraz obsługa cyfrowego bliźniaka jako warunki wstępne uaktualnienia
Zanim zainwestujesz środki finansowe w nowy maszyna do spawania laserowego , sprawdź, czy system obsługuje OPC UA (Open Platform Communications Unified Architecture). Ten niezależny od dostawcy protokół umożliwia bezproblemowy wymianę danych między komórkami spawalniczymi, laserowymi maszynami do cięcia metali oraz innym sprzętem CNC — bez konieczności stosowania niestandardowego oprogramowania pośredniczącego. Monitorowanie w chmurze powinno być obowiązkowe: przekształca ono dane w czasie rzeczywistym dotyczące drgań, temperatury i mocy wiązki w konkretne alerty serwisowe. Obsługa cyfrowego bliźniaka zamyka pętlę — umożliwia inżynierom symulację sekwencji spawania oraz szkolenie w trybie offline przed fizyczną konfiguracją. Te funkcjonalności nie poprawiają bezpośrednio profilu spoiny w dniu dzisiejszym, ale zapobiegają utrzymywaniu się przestarzałych aktywów przy wzroście wymagań inteligentnych fabryk. Wybierz wyłącznie platformy z udokumentowanymi serwerami OPC UA, szyfrowaną telemetrią w chmurze oraz jasnym planem wdrożenia cyfrowego bliźniaka.
Sekcja FAQ
Jak rozpoznać, że moja maszyna do spawania laserowego wymaga uaktualnienia?
Szukaj sygnałów takich jak pogorszenie jakości spawania, wzrost czasu przestoju, rosnące koszty konserwacji oraz trudności z pozyskaniem części zamiennych. Rozważ również ocenę, czy system spełnia Twoje wymagania dotyczące dokładności produkcji i wydajności.
Jakie czynniki należy wziąć pod uwagę przy ocenie zwrotu z inwestycji (ROI) związanej z modernizacją?
Główne czynniki obejmują zwiększoną efektywność energetyczną, oszczędności na kosztach pracy, wyższą wydajność, koszty napraw oraz potencjalne ukryte koszty odroczenia modernizacji, takie jak utrata umów lub ryzyko niezgodności z przepisami.
Jakie są zalety nowoczesnych systemów spawania laserowego z włókna optycznego?
Nowoczesne lasery włóknikowe zapewniają lepszą jakość wiązki, większą precyzję przy spawaniu cienkich blach i metali różnorodnych, bezproblemową integrację z systemami CNC oraz niższe wymagania serwisowe.
W jaki sposób gotowość do przemysłu 4.0 wpływa na modernizację systemów spawania laserowego?
Możliwości przemysłu 4.0, takie jak łączność OPC UA, monitorowanie w chmurze oraz wsparcie dla cyfrowego bliźniaka, umożliwiają inteligentniejszą integrację, sprawdzanie konserwacji w czasie rzeczywistym oraz skalowalne rozwiązania dostosowane do przyszłych potrzeb.
Spis treści
- Objawy wskazujące na potrzebę uaktualnienia maszyny do spawania laserowego
- Ocenianie zwrotu z inwestycji: kiedy modernizacja jest bardziej opłacalna niż naprawa lub wynajem
- Silniki technologiczne: dlaczego nowoczesne lasery włókniste umożliwiają lepsze spawanie – i inteligentniejszą integrację
- Zabezpieczenie przyszłości dzięki gotowości do przemysłu 4.0
-
Sekcja FAQ
- Jak rozpoznać, że moja maszyna do spawania laserowego wymaga uaktualnienia?
- Jakie czynniki należy wziąć pod uwagę przy ocenie zwrotu z inwestycji (ROI) związanej z modernizacją?
- Jakie są zalety nowoczesnych systemów spawania laserowego z włókna optycznego?
- W jaki sposób gotowość do przemysłu 4.0 wpływa na modernizację systemów spawania laserowego?