
 EN
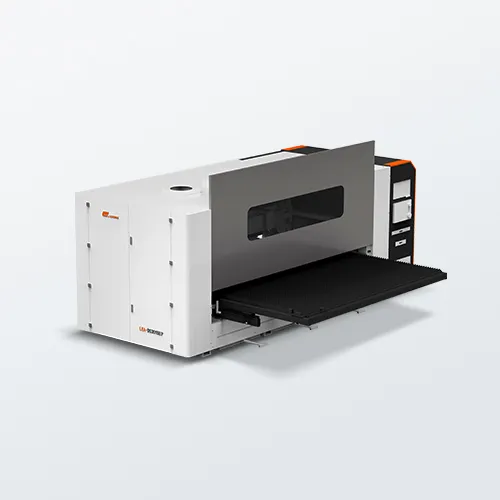
Tekens dat u lasersoldeer masjien ’n opgradering benodig
Evalueer die masjien se gesondheid aan die hand van drie tekens: laskwaliteit, bedryfsduur en beskikbaarheid van onderdele.
Afneemende laskwaliteit, toenemende herwerk, en onkonsekwente deurdringing
Lasgehalte is die vroegste sigbare simptoom. Operateurs kan spatting, porositeit of ongelyke lasprofiel raak—selfs wanneer dieselfde materiaal en instellings gebruik word wat voorheen skoon lasverbindings gelewer het. Penetrasie kan onvoorspelbaar wissel: volledige-diepte-samesmelting op een onderdeel, maar oppervlakkige of onreëlmatige samesmelting op die volgende—veral met dun-afmeting-aluminium of roestvrystaal. Byvoorbeeld, ’n vervaardiger wat 2 mm roestvrystaal in 2024 verwerk, kan ’n penetrasievermindering van 2,0 mm na 1,1 mm waarneem sonder enige parameterverandering, wat herwerk op byna elke partystel veroorsaak. Toenemende herwerk verbruik arbeid, veroorsaak vertragings in afwysende bewerkings en verhoog inspeksiekoste. Die oorspronklike oorsake sluit dikwels ouer optiese komponente, besmette koelstelsels of afnemende diodeprestasie in ouer resonator-gebaseerde stelsels in. Indien lasertifikate meer gereeld misluk—of indien operateurs dit probeer kompenseer deur die beweegspoed te verlaag—voldoen die masjien nie meer aan die produksietoleransies nie. Die volg van eerste-pas-opbrengs en penetrasiebestendigheid per skof verskaf ’n objektiewe, data-gedrewe aanduiding vir vervanging.
Gereelde afstelling, toenemende onderhoudskoste en verouderde vervangstukke
Gereelde onbeplande stoppe is ’n sterker sein as gehaltekwessies alleen. Wanneer diens meer as een keer per kwartaal benodig word, styg die onderhoudskoste per boog-uur vinnig. Ouder eenhede vereis dikwels verouderde borde, pompe of resonator-komponente met lang leweringsvertraginge — of erger, nie meer beskikbare voorraad nie. In 2023 het baie werkswinkels verslag gedoen van weke se wag vir oud-tydse beheerkaarte terwyl produksie stilgestaan het. Onderhoudskoste oorskry gewoonlik 10–12% van die oorspronklike masjienwaarde per jaar voor uitval. Indien ’n metaal-laser snyer dieselfde werkswinkel deel, breek ’n verouderde lasmasjien die werkvloei: operateurs kan nie take tussen sny- en laswerk verskuif nie, en daar bestaan geen algemene CNC- of netwerk-koppelvlak nie. Die besigheidsgoed vir herstel verswak aansienlik wanneer onderdeelkoste die masjien se oorblywende boekwaarde oorskry. Op daardie stadium lei vervanging met ’n moderne veselstelsel gewoonlik tot ’n een-derde vermindering in onderhoudstyd, herstel stabiele bedryfsbereidheid en verleng diensintervalle.
Die beoordeling van ROI: Wanneer opgradering meer waarde bied as herstel of huur
Die berekening van die breekpunt: energie-doeltreffendheidsverbeteringe, arbeidsbesparinge en verhoging van deurset
Besluite oor opgradering moet begin met ’n breekpuntontleding oor ’n tydperk van 3–5 jaar—nie net die aankoopprys nie. Moderne vesellaserlasmasjiene verminder wandstekker-energiegebruik met 30–50% in vergelyking met ouer lamp-gedrewe of CO₂-stelsels (2024 se nywerheidsverwysingswaardes). Vir ’n twee-skofbedryf vertaal dit na $8 000–$15 000 in jaarlikse elektrisiteitsbesparinge, afhangende van plaaslike tariewe. Arbeidsbesparinge is dikwels groter: vereenvoudigde straallewering, outomatiese kalibrasie en voorprogrammeerde lasroosters verminder die tyd wat geskoolde personeel vir instelling benodig met 25–35%. Die verhoging van deurset is die belangrikste—die verhoging van lasbewegingsspoed van 2 m/min na 4 m/min kan die uitset per skof verdubbel sonder dat addisionele personeel benodig word. Die formule is eenvoudig: terugverdiensmaande = netto opgraderingskoste ÷ maandelikse addisionele wins indien die resultaat onder 24 maande is, is koop gewoonlik voordeliger as herstel of huur. ’n Herstel wat minder as 25% van die vervangingswaarde kos, kan steeds sin maak; bo 50%, lewer vervanging gewoonlik ’n beter ROI oor ’n tydperk van 3–5 jaar—mits die frekwensie van uitvalle laag bly en koste vir stilstand beheer word.
Versteekte koste van vertraging: verlore kontrakte, nakomingsrisiko’s en gemiste geleenthede vir integrasie van metaal-laser snyers
Wag ook draai verborge koste wat nooit op ’n herstel-faktuur verskyn nie. ’n Masjien wat uit sy toleransie begin dryf, kan las-sertifiseringoudits misluk—wat kontrakte in die motor-, ruimtevaart- en mediese toestelversorgingskettings in gevaar stel. Die nakoming-risiko styg wanneer verouderde beheerstelsels nie spoorbare logboeke of uitsluitingsfunksies het nie wat deur huidige veiligheidsstandaarde soos ANSI Z49.1 of ISO 12100 vereis word. Elke maand van vertraging kan breër produktiwiteitswins blokkeer: byvoorbeeld die integrasie van die laselle met ’n metaal-laseruitsny-stelsel op ’n gedeelde CNC-platform. Werkswinkels wat opgraderings uitstel, mis die geleentheid om snyblanke en lasmontasjes in een digitale werkvloei te nest—wat materiaalhantering en instellingsfoute verminder. Mededingers wat moderne vesellasers gebruik, bied nou strenger toleransies en korter lewertermyne aan, wat jou bestelboek stadig laat inkrimp. Indien herstel 50–75% van die vervangingskoste inneem en deursetverliese voortduur, is vervanging nou—nie later nie—die finansieel verantwoordelike keuse. Elke uitgestelde opgradering stel ook die opleiding en prosesbeheerverbeteringe uit wat die volgende belegging meer waardevol maak.
Tegnologie-aandrywers: Hoekom moderne vesel-lasers beter laswerk moontlik maak — en intelligenter integrasie
Straalparameterproduk (BPP < 2 mm·mrad) wat presisie op dunplaat- en verskillende metale moontlik maak
Die straalparameterproduk (BPP) meet hoe stewig ’n laserstraal gefokus kan word. ’n Laer BPP beteken ’n kleiner fokusplek en hoër drywingsdigtheid vir dieselfde optiese opstelling. Moderne vesellasers met ’n BPP onder 2 mm·mrad bereik gewoonlik plekdiameters van minder as 30 µm—krities vir dunplaatwerk en verskillende metaalpare. Ge-konsentreerde energie smelt noue voegings met minder totale hitte-invoer, wat vervorming, deurbranding en krake verminder. Byvoorbeeld, die las van 0,5 mm roestvrystaal of die verbind van aluminium met koper vereis presiese beheer van deurdringing en verblyftyd. Onafhanklike toetse wys dat veselbronne met ’n BPP onder 2 mm·mrad 25–40% kleiner hitte-geaffekteerde sones produseer as ouer lamp-gedrewe of CO₂-stelsels (2023), wat herwerk aan dunplaatwerk in hoë-mengselproduksie van ongeveer 8% na onder 2% verminder. Hierdie presisie beperk ook die groei van bros intermetaalverbindings tydens die las van verskillende legerings, wat verbindingsterkte en elektriese geleiding behou.
Naadlose samehang met metaal lasersnyselwerkvelle en gedeelde CNC-platforms
Moderne vesellasser-koppe integreer van nature met dieselfde CNC-beheerders, CAD/CAM-naamprosessore en veiligheidskapsels wat in metaal lasersnyselwerkvelle gebruik word. Werkswinkels kan 'n plaat sny, dit vorm en dit las deur gedeelde werkpaaie, verskuiwings en onderdeelprogramme te gebruik—sonder om elke stasie opnuut te programmeer. Dit behou kenmerkposisies binne ±0,02 mm en verminder programmeertyd. 'n 2023-produksieverwysingsstudie het bevind dat vervaardigers wat gedeelde snysel- en lasser-CAM gebruik, hul opsteltyd met 15–20% verminder het in vergelyking met afsonderlike aflinieprogrammering. Veselstraallewering pas ook by bestaande lasersnysel-selopstelling, dus die byvoeging van laswerk vereis geen nuwe koelmachine, gaspaneel of herontwerp van die vloerplan nie. Gevolglik word die opgradering na 'n vesellaserlasser 'n natuurlike uitbreiding van presisie-plaatmetaalverwerking—nie 'n afsonderlike knelpunt nie.
Toekomsbestendigheid deur Industrie 4.0-bereidheid
OPC UA-verbinding, cloudgebaseerde monitering en ondersteuning vir digitale tweeling as opgraderingsvereistes
Voordat kapitaal in ’n nuwe laserlasmasjien , bevestig dat die stelsel OPC UA (Open Platform Communications Unified Architecture) ondersteun. Hierdie vervaardigeronafhanklike protokol maak naadlose data-uitruil tussen laselle, metaallaser snyers en ander CNC-toerusting moontlik—sonder pasgemaakte middleware. Cloudgebaseerde monitering moet nie onderhandelbaar wees nie: dit verander werklike vibrasie-, temperatuur- en straal-kraglesings in optelbare onderhoudwaarskuwings. Ondersteuning vir digitale tweeling sluit die lus: ingenieurs kan lasreekse simuleer en buite lyn oefen voordat fisiese opstelling plaasvind. Hierdie vermoëns verbeter dalk nie vandag se lasprofiel direk nie, maar dit voorkom vasgeloopde bates wanneer slimfabriekvereistes toeneem. Kies slegs platforms met gedokumenteerde OPC UA-bediener, versleutelde cloud-telemetrie en ’n duidelike digitale tweeling-roeteplan.
Vrae-en-antwoorde-afdeling
Hoe kan ek identifiseer wanneer my laserslasmasjien ’n opgradering benodig?
Soek na tekens soos afnemende lasgehalte, toename in stilstandtyd, stygende onderhoudskoste en moeilikheid om vervangstukke te bekom. Oorweeg ook om te bepaal of dit aan u vervaardigingstoleransies en deursetvereistes voldoen.
Watter faktore moet ek oorweeg wanneer ek die ROI van 'n opgradering evalueer?
Belangrike faktore sluit energie-doeltreffendheidsverbeteringe, arbeidsbesparings, verhoogde deurset, herstelkoste en die moontlike verborge koste van 'n uitstel van 'n opgradering in, soos verlore kontrakte en nakomingsrisiko's.
Wat is die voordele van moderne vesel-lasstelsels?
Moderne vesellasers bied verbeterde straalgehalte, beter presisie vir die las van dunmetaal en verskillende metale, naadlose integrasie met CNC-stelsels en laer onderhoudsvereistes.
Hoe beïnvloed Industry 4.0-klaarheid laserlasopgraderings?
Nywerheid 4.0-vermoëns soos OPC UA-konnektiwiteit, wolkgebaseerde monitering en ondersteuning vir digitale tweeling stel slim integrasie, real-time onderhoudstoetse en skaalbare oplossings vir toekomstige vereistes in werking.
Tabel van inhoud
- Tekens dat u lasersoldeer masjien ’n opgradering benodig
- Die beoordeling van ROI: Wanneer opgradering meer waarde bied as herstel of huur
- Tegnologie-aandrywers: Hoekom moderne vesel-lasers beter laswerk moontlik maak — en intelligenter integrasie
- Toekomsbestendigheid deur Industrie 4.0-bereidheid
- Vrae-en-antwoorde-afdeling