
 EN
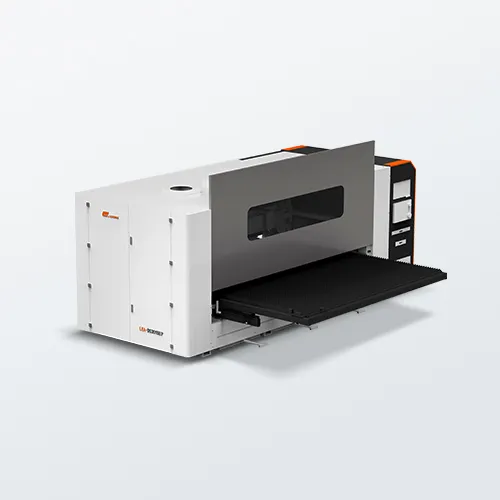
علامات تدل على أن جهاز اللحام بالليزر يحتاج إلى ترقية
قيّم حالة الجهاز من خلال ثلاثة مؤشرات: جودة اللحام، ووقت التشغيل، وتوافر القطع.
انخفاض جودة اللحام، وازدياد الحاجة لإعادة العمل، وعدم انتظام العمق الناتج عن عملية اللحام
جودة اللحام هي أول عَرَضٍ مرئي. وقد يلاحظ المشغّلون وجود رشّ أو مسامية أو أشكال غير منتظمة للسِّلسلة اللحامية، حتى عند استخدام نفس المادة والإعدادات التي كانت تُنتج في السابق وصلاتٍ نظيفة. وقد يتغير الاختراق بشكل غير متوقع: فقد يتحقّق اندماج كامل العمق في قطعةٍ ما، بينما يكون الاختراق ضحلًّا أو غير منتظم في القطعة التالية — لا سيما عند لحام الألومنيوم أو الفولاذ المقاوم للصدأ ذي السُمك الصغير. فعلى سبيل المثال، قد يلاحظ مصنعٌ يلحّم صفائح فولاذ مقاوم للصدأ سميكة ٢ مم في عام ٢٠٢٤ انخفاضًا في عمق الاختراق من ٢,٠ مم إلى ١,١ مم دون أي تغيير في المعايير، ما يؤدي إلى إعادة المعالجة في ما يكاد يكون كل دفعة. وتؤدي الزيادة في عمليات إعادة المعالجة إلى استهلاك أكبر للعمالة، وتأخير العمليات اللاحقة في خط الإنتاج، وارتفاع تكاليف الفحص. وغالبًا ما تشمل الأسباب الجذرية تقدُّم عدسات النظام في العمر، أو تلوّث دوائر التبريد، أو تدهور الدايودات في الأنظمة القديمة القائمة على الرنين. فإذا زادت حالات فشل شهادات اللحام، أو بدأ المشغّلون في التعويض عن ذلك بتباطؤ سرعة الحركة، فهذا يعني أن الجهاز لم يعد يحقّق حدود التحمّل المطلوبة في الإنتاج. ويساعد تتبع نسبة النواتج الصالحة من المحاولة الأولى واتساق عمق الاختراق في كل وردية على توفير مؤشر موضوعي قائم على البيانات يُنبّه إلى ضرورة الاستبدال.
فترات توقف متكررة، وتكاليف صيانة متزايدة، وقطع غيار منتهية الصلاحية
تُعَدُّ التوقُّفات غير المُخطَّطة المتكرِّرة إشارةً أقوى من مشاكل الجودة وحدها. وعندما تلزم الخدمة أكثر من مرةٍ في كل ربع سنة، فإن تكلفة الصيانة لكل ساعة تشغيل ترتفع ارتفاعاً حادّاً. وغالباً ما تتطلَّب الوحدات القديمة لوحاتٍ أو مضخَّاتٍ أو مكوِّنات رنينٍ من الطرازات القديمة، والتي تأخذ وقتاً طويلاً في التوريد — أو ما هو أسوأ من ذلك: أن يكون توريدُها قد توقَّف نهائياً. ففي عام ٢٠٢٣، أبلغت العديد من ورش الإصلاح عن انتظارٍ استمر أسابيع للحصول على بطاقات التحكُّم القديمة بينما كانت الإنتاجية متوقفة. وغالباً ما تتجاوز تكاليف الصيانة سنوياً ١٠–١٢٪ من القيمة الأصلية للآلة قبل حدوث العطل. فإذا كانت آلة قطع الليزر المعدنية تشارك نفس ورشة العمل، فإن عطل آلة اللحام القديمة يُعطِّل سير العمل: إذ لا يستطيع المشغِّلون نقل المهام بين عمليتي القطع واللحام، ولا توجد واجهة تحكُّم رقمي مشتركة (CNC) أو واجهة شبكة واحدة. ويضعفُ مبرِّر إجراء الإصلاح بشكلٍ كبير عندما تفوق تكلفة القطع الغيار القيمة الدفترية المتبقية للآلة. وعند تلك النقطة، فإن الاستبدال بمنظومة ألياف حديثة يقلِّل عادةً وقت الصيانة بنسبة ثلث، ويُعيد تحقيق استقرار زمن التشغيل الفعلي، ويمدِّد فترات الخدمة.
تقييم العائد على الاستثمار: متى يكون الترقية أكثر جدوى من الإصلاح أو التأجير
حساب نقطة التعادل: مكاسب كفاءة الطاقة، وتوفير العمالة، وزيادة الإنتاجية
يجب أن تبدأ قرارات الترقية بتحليل نقطة التعادل على مدى ٣–٥ سنوات، وليس فقط بالسعر الشرائي. فآلات لحام الليزر الليفية الحديثة تقلل استهلاك الطاقة من مصدر التغذية بنسبة ٣٠–٥٠٪ مقارنةً بأنظمة الليزر المضيئة أو الليزر ثاني أكسيد الكربون الأقدم (معيار الصناعة لعام ٢٠٢٤). وفي التشغيل بنظام وردين، يُترجم ذلك إلى وفورات سنوية في تكلفة الكهرباء تتراوح بين ٨٠٠٠ و١٥٠٠٠ دولار أمريكي، حسب أسعار الكهرباء المحلية. أما وفورات العمالة فهي غالبًا أكبر: فتبسيط نقل الحزمة الليزرية، والمعايرة التلقائية، والجداول المبرمجة مسبقًا للحام تقلل وقت الإعداد الذي يتطلبه عامل ماهر بنسبة ٢٥–٣٥٪. وأهم ما يُحسب هو الزيادة في الإنتاجية — إذ إن رفع سرعة حركة اللحام من ٢ متر/دقيقة إلى ٤ أمتار/دقيقة يمكن أن يضاعف الإنتاج لكل وردية دون الحاجة إلى زيادة عدد العاملين. والصيغة بسيطة: عدد أشهر الاسترداد = تكلفة الترقية الصافية ÷ الربح الإضافي الشهري إذا كانت النتيجة أقل من ٢٤ شهرًا، فإن الشراء عادةً ما يكون أفضل من الإصلاح أو التأجير. وقد يظل الإصلاح مُجدٍ إذا بلغت تكلفته أقل من ٢٥٪ من قيمة الاستبدال؛ أما إذا تجاوزت ٥٠٪، فإن الاستبدال يوفّر عادةً عائد استثمار أعلى على مدى ٣–٥ سنوات—بشرط أن تبقى وتيرة الأعطال منخفضةً وأن تتم السيطرة على تكاليف التوقُّف عن التشغيل.
التكلفة الخفية للتأخير: فقدان العقود، ومخاطر عدم الامتثال، وتفويت فرص دمج قاطعة الليزر المعدنية
الانتظار يُكلِّف أيضًا تكاليف خفية لا تظهر أبدًا في فاتورة الإصلاح. فقد يؤدي انحراف جهازٍ ما عن الحدود المسموح بها إلى فشل اجتياز عمليات تدقيق شهادات اللحام—مما يعرّض العقود في سلاسل التوريد الخاصة بالصناعات automobile، aerospace، والأجهزة الطبية للخطر. ويزداد خطر عدم الامتثال عندما تفتقر أنظمة التحكم القديمة إلى سجلات التتبع أو ميزات قفل التشغيل المطلوبة حسب معايير السلامة الحالية، مثل ANSI Z49.1 أو ISO 12100. وقد يُعطّل كل شهر من التأخير مكاسب إنتاجية أوسع: مثل دمج خلية اللحام مع نظام قص المعادن بالليزر على منصة CNC مشتركة. وتُفوِّت الورش التي تؤجّل تحديثاتها الفرصة لدمج عمليات قص القطع وتصنيع الأدوات الثابتة للحام ضمن سير عمل رقمي واحد—مما يقلّل من التعامل مع المواد وأخطاء الإعداد. أما المنافسون الذين يستخدمون ليزر الألياف الحديثة فيقدّمون مواصفات تحمل تسامحًا أضيق وأوقات تسليم أقصر تدريجيًّا، ما يؤدي إلى تقليص سجل طلباتك تدريجيًّا. فإذا بلغت تكلفة الإصلاح ٥٠–٧٥٪ من تكلفة الاستبدال واستمرت الخسائر في الإنتاجية، فإن الخيار المُبرَّر ماليًّا هو الاستبدال الآن وليس لاحقًا. كما أن كل تأجيل في التحديث يؤخّر كذلك التدريب وتحسينات ضبط العمليات التي تجعل الاستثمار القادم أكثر قيمة.
محركات التكنولوجيا: لماذا تُمكِّن أجهزة الليزر الليفية الحديثة من لحامٍ أفضل—ودمجٍ أذكى
ناتج معلَّمة الشعاع (ب.ب.ب. < ٢ مم·مللي راديان) الذي يتيح الدقة على المعادن الرقيقة والمعادن غير المتجانسة
يقيس حاصل ضرب معامل الشعاع (BPP) مدى إمكانية تركيز شعاع الليزر بإحكام. وكلما انخفضت قيمة BPP، قلّ قطر النقطة البؤرية وازدادت كثافة القدرة للإعداد البصري نفسه. وتُحقِّق الليزرات الليفية الحديثة التي تمتلك قيمة BPP أقل من ٢ مم·مللي راديان بانتظام أقطار نقاط تقل عن ٣٠ ميكرومتر — وهي ميزة بالغة الأهمية في لحام الصفائح الرقيقة والزوج المعدني غير المتجانس. ويؤدي تركيز الطاقة إلى انصهار الوصلات الضيقة باستخدام طاقة حرارية إجمالية أقل، مما يقلل التشوهات واختراق الحرارة والتشققات. فعلى سبيل المثال، يتطلب لحام الفولاذ المقاوم للصدأ بسماكة ٠٫٥ مم أو وصل الألومنيوم بالنحاس تحكُّمًا دقيقًا في عمق الاختراق ومدة التعرُّض. وأظهرت مقاييس أداء مستقلة أن مصادر الليزر الليفي ذات قيمة BPP دون ٢ مم·مللي راديان تُنتِج مناطق متأثرة حراريًّا أضيق بنسبة ٢٥–٤٠٪ مقارنةً بأنظمة الليزر المُشغَّلة بمصابيح أو ليزر CO₂ القديمة (٢٠٢٣)، ما يقلل نسبة العمل الإضافي على الصفائح الرقيقة من نحو ٨٪ إلى أقل من ٢٪ في الإنتاج عالي التنوُّع. كما أن هذه الدقة تحدُّ أيضًا من نمو المركبات بين الفلزية الهشة عند لحام السبائك غير المتجانسة، مما يحافظ على مقاومة الوصلة الميكانيكية والتوصيل الكهربائي.
توافقٌ سلسٌ مع سير عمل قواطع الليزر المعدنية ومنصات التحكم العددي الحاسوبي المشتركة
تتكامل رؤوس اللحام الليفية الحديثة تكاملًا طبيعيًّا مع وحدات التحكم العددي الحاسوبي نفسها، ومع معالجات ما بعد التصميم بمساعدة الحاسوب/التصنيع (CAD/CAM)، ومع الأغلفة الأمنية المستخدمة في سير عمل قص المعادن بالليزر. ويمكن للمصانع أن تقص صفائح معدنية، ثم تشكّلها، ثم تلحَمها باستخدام مسارات الأدوات والانزياحات وبرامج القطع المشتركة — دون الحاجة إلى إعادة برمجة كل محطة. وبذلك يبقى موقع الخصائص مُتحاذِيًا بدقة ±٠٫٠٢ مم، ويقلّ وقت البرمجة. وقد أظهرت دراسة مرجعية لإنتاج عام ٢٠٢٣ أنَّ ورش التصنيع التي استخدمت برامج CAD/CAM المشتركة للقص واللحام خفضت وقت الإعداد بنسبة ١٥–٢٠٪ مقارنةً بالبرمجة غير المتصلة بالشبكة المنفصلة. كما أنَّ توصيل شعاع الليزر الليفي يتماشى مع تخطيط خلايا قص الليزر القائمة، لذا لا يتطلَّب إدخال اللحام الليفي أي مبرِّد جديد أو لوحة غاز أو إعادة تصميم لتخطيط الأرضية. ونتيجةً لذلك، يصبح الترقية إلى جهاز لحام ليزري ليفي امتدادًا طبيعيًّا لعمليات معالجة صفائح المعادن الدقيقة — وليس عنق زجاجة منعزلًا.
ضمان الاستدامة المستقبلية من خلال الجاهزية لثورة الصناعة ٤٫٠
اتصال OPC UA، والمراقبة القائمة على السحابة، ودعم النموذج الرقمي كمتطلبات أساسية للترقية
قبل تخصيص رأس المال لشراء نظام جديد آلة اللحام بالليزر ، تأكَّد من أن النظام يدعم بروتوكول OPC UA (الاتصالات المنصة المفتوحة – العمارة الموحَّدة). ويُعد هذا البروتوكول غير التابع لأي مزوِّد حلاً يتيح تبادل البيانات بسلاسة بين خلايا اللحام، وآلات قطع المعادن بالليزر، ومعدات التحكم العددي الحاسوبي الأخرى — دون الحاجة إلى برامج وسيطة مخصصة. ويجب ألا تكون المراقبة القائمة على السحابة شرطاً قابلاً للتفاوض: فهي تحوِّل قراءات الاهتزاز والحرارة وقوة شعاع الليزر في الوقت الفعلي إلى تنبيهات صيانة فعَّالة. أما دعم النموذج الرقمي فيُكمِل هذه الدورة — إذ يسمح للمهندسين بمحاكاة تسلسلات اللحام والتدرب عليها خارج الخط قبل الإعداد الفعلي. وقد لا تحسِّن هذه الإمكانيات ملف التعريف الحالي للخيط اللحامي مباشرةً، لكنها تمنع تعطُّل الأصول عند ازدياد متطلبات المصانع الذكية. اختر فقط المنصات التي تمتلك خوادم OPC UA موثَّقة، وبيانات القياس عن بُعد السحابية المشفرة، وخريطة طريق واضحة للنموذج الرقمي.
قسم الأسئلة الشائعة
كيف يمكنني معرفة الوقت الذي يحتاج فيه جهازي لحام الليزر إلى ترقية؟
ابحث عن الإشارات مثل تدنّي جودة اللحام، وازدياد أوقات التوقف، وارتفاع تكاليف الصيانة، وصعوبة تأمين قطع الغيار. كما يجدر بك تقييم ما إذا كانت تفي بمتطلباتك من حيث تحملات الإنتاج والسرعة المطلوبة.
ما العوامل التي ينبغي أن أراعيها عند تقييم العائد على الاستثمار (ROI) الناتج عن الترقية؟
من أبرز هذه العوامل: المكاسب في كفاءة استهلاك الطاقة، وتوفير العمالة، وزيادة السرعة الإنتاجية، وتكاليف الإصلاح، إضافةً إلى التكاليف الخفية المحتملة المترتبة على تأجيل الترقية، مثل فقدان العقود والمخاطر المرتبطة بالامتثال للأنظمة.
ما المزايا التي تقدمها أنظمة لحام الليزر الليفية الحديثة؟
توفر أنظمة الليزر الليفي الحديثة جودة شعاع محسَّنة، ودقة أعلى في لحام المعادن الرقيقة والمعادن غير المتجانسة، وتكاملًا سلسًا مع أنظمة التحكم الرقمي الحاسوبي (CNC)، واحتياجات أقل للصيانة.
كيف يؤثر الاستعداد لثورة الصناعة الرابعة (Industry 4.0) على ترقيات أنظمة لحام الليزر؟
تتيح إمكانيات الثورة الصناعية الرابعة، مثل الاتصال عبر بروتوكول OPC UA، والرصد القائم على السحابة، ودعم النموذج الرقمي التوأمي، دمجًا أكثر ذكاءً، وفحوصات صيانة فورية، وحلول قابلة للتوسّع لتلبية المتطلبات المستقبلية.