
 EN
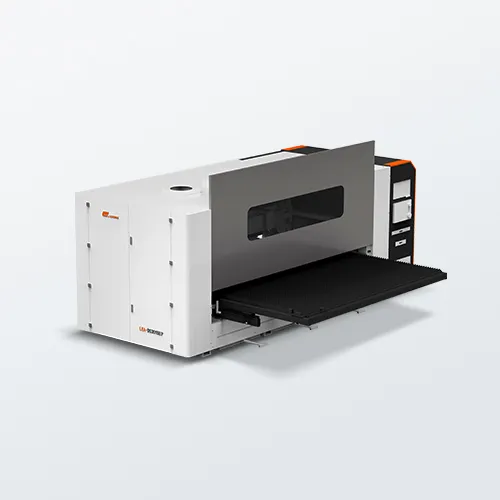
Նշաններ, որ ձեր լազերային եռակցման սարքավորումները պետք է թարմացվեն
Գնահատեք սարքավորման առողջական վիճակը երեք ցուցանիշներով՝ եռակցման որակ, աշխատաժամանակ և մասերի հասանելիություն:
Եռակցման որակի անկում, վերամշակման աճ և թափանցելիության անհամասեռություն
Կառուցվածքի որակը ամենավաղ տեսանելի նշանն է: Օպերատորները կարող են նկատել սփրեյ, փուչիկներ կամ անհամաչափ կապարդակներ՝ նույնիսկ այն դեպքում, երբ օգտագործվում է նույն նյութը և նույն պարամետրերը, որոնք ավելի վաղ տվել են մաքուր միացումներ: Միաձուլման խորությունը կարող է անկանոն փոխվել. մեկ մասի վրա՝ լրիվ խորությամբ միաձուլում, մյուսի վրա՝ մակերեսային կամ անկանոն միաձուլում, հատկապես բարակ ալյումինե կամ չժանգոտվող պողպատե մասերի դեպքում: Օրինակ՝ 2024 թվականին 2 մմ չժանգոտվող պողպատի վրա աշխատող մետաղամշակողը կարող է նկատել, որ միաձուլման խորությունը նվազել է 2,0 մմ-ից մինչև 1,1 մմ՝ առանց ցանկացած պարամետրի փոփոխության, ինչը հանգեցնում է յուրաքանչյուր շարքի վերամշակման: Աճող վերամշակումը ծախսում է աշխատավարձ, մեծացնում է հետագա գործընթացների ժամանակահատվածները և բարձրացնում է ստուգման ծախսերը: Հիմնական պատճառները հաճախ ներառում են օպտիկայի ավարտային վիճակը, սառեցման համակարգի աղտոտվածությունը կամ ավելի հին ռեզոնատորային համակարգերում դիոդների վատացումը: Եթե միաձուլման սերտիֆիկատները ավելի հաճախ են ձախողվում կամ օպերատորները համակերպվում են՝ նվազեցնելով շարժման արագությունը, ապա սարքը այլևս չի համապատասխանում արտադրական թույլատրելի սխալների սահմաններին: Առաջին անգամ հաջողված միաձուլման տոկոսի և միաձուլման խորության համաչափության հսկումը յուրաքանչյուր շիֆտի ընթացքում տալիս է օբյեկտիվ, տվյալների վրա հիմնված ազդանշան փոխարինման համար:
Հաճախակի դադարներ, մեծացող սպասարկման ծախսեր և հնացած պահեստամասեր
Հաճախակի պլանավորված չլինելու կանգերը ավելի ուժեղ ցուցանիշ են, քան միայն որակի խնդիրները: Երբ սպասարկումը անհրաժեշտ է ավելի քան մեկ անգամ եռամսյակում, մեկ աղեղ-ժամի սպասարկման ծախսերը արագ աճում են: Հին սարքավորումները հաճախ պահանջում են դադարեցված սարքավորումներ, պոմպեր կամ ռեզոնատորի մասեր, որոնց մատակարարման ժամանակահատվածը երկարեցված է՝ կամ ավելի վատ՝ դրանք ամենևին չեն մատակարարվում: 2023 թվականին շատ աշխատանքային վայրեր հաղորդել են, որ սպասել են շաբաթներ հին կառավարման քարտերի համար, մինչդեռ արտադրությունը դադարել էր: Սպասարկման ծախսերը սովորաբար գերազանցում են սարքավորման սկզբնական արժեքի 10–12 %-ը տարեկան՝ անսարքության առաջացումից առաջ: Եթե մետաղի լազերային կտրող սարքավորումը գտնվում է նույն արտադրամասում, ապա հին կառավարման սարքավորման անսարքությունը խաթարում է աշխատանքային գործընթացը. օպերատորները չեն կարող աշխատանքները տեղափոխել կտրման և եռակցման միջև, և ընդհանուր CNC կամ ցանցային ինտերֆեյս չկա: Վերանորոգման տնտեսական հիմնավորումը զգալիորեն թուլանում է, երբ մասերի արժեքը գերազանցում է սարքավորման մնացորդային հաշվեկշռային արժեքը: Այդ պահին ժամանակակից մանրաթելային համակարգով փոխարինելը սովորաբար մեկ երրորդով կրճատում է սպասարկման ժամանակը, վերականգնում է կայուն աշխատաժամերը և երկարացնում է սպասարկման միջակայքերը:
ՌՈԻԾ-ի գնահատում. Երբ թարմացումը գերազանցում է վերանորոգումը կամ վարձակալությունը
Կտրվածքի հաշվարկ. էներգախնայողության աճ, աշխատավարձի խնայողություն և արտադրողականության բարձրացում
Թարմացման որոշումները պետք է սկսվեն 3–5 տարվա կտրվածքի վերլուծությամբ՝ ոչ միայն գնման գնով: Ժամանակակից մանրաթելային լազերային եռակցման սարքերը պատի միջոցով միացված էներգասպառումը 30–50 %-ով նվազեցնում են համեմատած հին լամպային կամ CO₂ համակարգերի հետ (2024 թվականի արդյունաբերական ստանդարտներ): Երկու շիֆտային գործարանում դա տարեկան 8000–15000 ԱՄՆ դոլարի էլեկտրաէներգիայի խնայողություն է նշանակում՝ կախված տեղական tarif-ներից: Աշխատավարձի խնայողությունները հաճախ ավելի մեծ են. պարզեցված ճառագայթի մատակարարումը, ինքնակարգավորումը և նախնական ծրագրավորված եռակցման ժամանակացույցները մասնագիտացված սեղմման ժամանակը 25–35 %-ով նվազեցնում են: Ամենակարևորը արտադրողականության բարձրացումն է. եռակցման ճանապարհի արագության 2 մ/րոպե-ից 4 մ/րոպե բարձրացումը կարող է կրկնապատկել յուրաքանչյուր շիֆտի արտադրանքը՝ առանց աշխատակիցների թվի ավելացման: Բանաձեւը պարզ է. վերադարձման ամիսներ = մաքուր թարմացման ծախս ÷ ամսական լրացուցիչ շահույթ եթե արդյունքը 24 ամսից պակաս է, սովորաբար գնելը ավելի շահավետ է, քան վերանորոգելը կամ վարձակալելը: Վերանորոգման ծախսը փոխարինման արժեքի 25 %-ից ցածր լինելու դեպքում դեռևս կարող է լինել հիմնավորված. 50 %-ից բարձր լինելու դեպքում փոխարինումը սովորաբար ավելի լավ վերադարձ է տալիս 3–5 տարվա ընթացքում՝ ենթադրյալ, որ ավարիաների հաճախականությունը մնում է ցածր, և կանգային ծախսերը վերահսկվում են:
Դանդաղեցման թաքնված ծախսերը՝ կորցրած պայմանագրեր, համապատասխանության ռիսկեր և բաց թողնված մետաղային լազերային կտրիչի ինտեգրման հնարավորություններ
Սպասումը նույնպես կրում է թաքնված ծախսեր, որոնք երբեք չեն հայտնվում վերանորոգման հաշիվներում: Երբ մեքենան շեղվում է թույլատրելի սահմաններից, կարող է ձախողվել կառուցվածքային կապի սերտիֆիկացման աուդիտը՝ վտանգի ենթարկելով պայմանագրերը ավտոմոբիլային, ավիատիեզերական և բժշկական սարքավորումների մատակարարման շղթաներում: Համապատասխանության ռիսկը մեծանում է, երբ հին վերահսկման համակարգերը չեն պահպանում հետագծելիության մասին մատյաններ կամ չեն ունենում արգելափակման հնարավորություններ, որոնք պահանջվում են գործող անվտանգության ստանդարտներով, օրինակ՝ ANSI Z49.1 կամ ISO 12100-ով: Յուրաքանչյուր անցկացրած ամիս կարող է խոչընդակել ընդհանուր արտադրողականության աճը՝ օրինակ՝ կառուցվածքային կապի բջիջը միավորելով մետաղային լազերային կտրման համակարգի հետ ընդհանուր CNC հարթակի վրա: Այն արտադրամասերը, որոնք հետաձգում են արդիականացումները, բաց են թողնում հնարավորությունը մեկ թվային աշխատանքային հոսքում միաժամանակ կատարելու կտրված մասերի օպտիմալ դասավորումը (nesting) և կառուցվածքային կապի ամրակայման սարքավորումների մշակումը՝ նվազեցնելով նյութերի տեղափոխման և սկզբնական կարգավորման սխալները: Մրցակիցները, որոնք օգտագործում են ժամանակակից մանրաթելային լազերներ, առաջարկում են ավելի ճշգրիտ թույլատրելի սահմաններ և ավելի կարճ առաքման ժամանակներ, աստիճանաբար նվազեցնելով ձեր պատվերների ցուցակը: Եթե վերանորոգումը կազմում է փոխարինման արժեքի 50–75 %-ը, իսկ արտադրողականության կորուստները շարունակվում են, ապա ֆինանսապես հիմնավորված ընտրությունը հիմա փոխարինելն է՝ ոչ թե հետաձգելը: Յուրաքանչյուր հետաձգված արդիականացում նաև հետաձգում է այն վարժությունների և գործընթացների վերահսկման բարելավումները, որոնք հաջորդ ներդրումը դարձնում են ավելի արժեքավոր:
Տեխնոլոգիական շարժիչներ. Ինչու՞ է ժամանակակից մանրաթելային լազերները հնարավորություն տալիս ավելի լավ եռակցման և ինտելեկտուալ ինտեգրման
Լույսի փնտրարանի պարամետրերի արտադրյալ (BPP < 2 mm·mrad), որը թույլ է տալիս ճշգրտություն բարակ մետաղալարերի և տարբեր մետաղների վրա
Լազերային ճառագայթի պարամետրերի արտադրյալը (BPP) չափում է, թե որքան խիստ կարելի է կենտրոնացնել լազերային ճառագայթը: Ցածր BPP-ն նշանակում է փոքր ֆոկուսավորման կետ և նույն օպտիկական համակարգի համար բարձր հզորության խտություն: Ժամանակակից մանրաթելային լազերները, որոնց BPP-ն 2 մմ·մրդ-ից ցածր է, սովորաբար հասնում են 30 մկմ-ից փոքր կետի տրամագծի՝ այն դեպքում, երբ անհրաժեշտ է մետաղական թիթեղների բարակ շերտերի կամ տարբեր մետաղների զույգերի միացում: Կենտրոնացված էներգիան հալում է նեղ միացման գծերը՝ ընդհանուր ջերմային մուտքը նվազեցնելով, ինչը նվազեցնում է ձևափոխումները, անցնելը մինչև վերջ և ճեղքվելը: Օրինակ, 0,5 մմ չժանգոտվող պողպատի կամ ալյումինի և պղնձի միացումը պահանջում է թափանցման և մնալու ժամանակի ճշգրիտ վերահսկում: Անկախ համեմատությունները ցույց են տալիս, որ 2 մմ·մրդ-ից ցածր BPP-ով մանրաթելային աղբյուրները ստեղծում են 25–40 % ավելի նեղ ջերմային ազդեցության գոտիներ, քան հին լամպային կամ CO₂ համակարգերը (2023), ինչը բարակ թիթեղների վրա վերամշակման աշխատանքները նվազեցնում է մոտավորապես 8 %-ից մինչև 2 %-ից ցածր բարձր տարբերակային արտադրության մեջ: Այս ճշգրտությունը նաև սահմանափակում է մետաղների տարբեր համաձուլվածքների միացման ժամանակ մանրաբյուրեղային միջմետաղական միացությունների աճը, ինչը պահպանում է միացման ամրությունը և էլեկտրական հաղորդականությունը:
Մետաղային լազերային կտրիչների աշխատանքային հոսքերի եւ ընդհանուր CNC հարթակների հետ անխափան համատեղելիություն
Ժամանակակից մանրաթելային լիցքավորման գլուխները տեղացիորեն ինտեգրվում են նույն CNC վերահսկիչների, CAD / CAM հետաքննիչների եւ անվտանգության պարագաների հետ, որոնք օգտագործվում են մետաղի լազերային կտրման աշխատանքային հոսքերում: Գործարանները կարող են կտրել թերթիկ, ձեւավորել այն եւ լիցքավորել այն ՝ օգտագործելով ընդհանուր գործիքային ուղիներ, փոխարժեքներ եւ մասերի ծրագրեր ՝ առանց յուրաքանչյուր կայան վերապատրաստելու: Այս կերպ առանձնահատկությունների տեղերը պահվում են ±0,02 մմ-ի սահմաններում եւ կրճատվում է ծրագրավորման ժամանակը: 2023 թվականի արտադրության համեմատական ուսումնասիրության արդյունքում պարզվել է, որ CAM- ի օգտագործման միջոցով արտադրողները 15~20%-ով կրճատել են տեղադրման ժամանակը առանձին օֆլայն ծրագրավորման համեմատ: Բեռանավի ճառագայթը համապատասխանում է նաեւ լազերային կտրող բջիջների առկա դասավորություններին, այնպես որ լիցքավորումը ավելացնելը չի պահանջում նոր chiller, գազային վահանակ կամ հատակագծի վերանորոգում: Արդյունքում, լիցքային լազերային լիցքավորիչի վերափոխումը դառնում է ճշգրտական լայնալարային մետաղական պրոցեսների բնական ընդլայնում, այլ ոչ թե ինքնուրույն խոչընդոտ:
Ապագա պատրաստվածություն արդյունաբերության 4.0-ի միջոցով
OPC UA-ի միացման հնարավորություն, ծառայությունների մշակման համակարգի միջոցով հսկողություն և թվային կրկնօրինակի աջակցում՝ որպես թարմացման նախապայմաններ
Մինչև նոր սարքավորման վրա միջոցներ ներդնելը լեզերային համացանցի մաքնին , ստուգեք, որ համակարգը աջակցում է OPC UA-ին (Open Platform Communications Unified Architecture): Այս վենդորից անկախ պրոտոկոլը թույլ է տալիս անխափան տվյալների փոխանակում եռակցման բջիջների, մետաղային լազերային կտրող սարքերի և այլ CNC սարքավորումների միջև՝ առանց հատուկ միջնորդավորող ծրագրային ապահովման: Ծառայությունների մշակման համակարգի միջոցով հսկողությունը պետք է լինի անպայման պահանջվող՝ այն իրական ժամանակում ստացված տատանումների, ջերմաստիճանի և ճառագայթի հզորության ցուցմունքները վերածում է գործնական սպասարկման զգուշացումների: Թվային կրկնօրինակի աջակցումը ավարտում է շրջանառությունը՝ թույլ տալով ինժեներներին նախատեսել եռակցման հաջորդականությունները և վարժվել ֆիզիկական տեղադրումից առաջ: Այս հնարավորությունները կարող են չբարելավել այսօրվա եռակցման շերտի պրոֆիլը ուղղակիորեն, սակայն դրանք կանխում են ակտիվների անգործածությունը, երբ իմացական գործարանների պահանջները մեծանում են: Ընտրեք միայն այն հարթակները, որոնք ունեն փաստաթղթավորված OPC UA սերվերներ, ծածկագրված ծառայությունների մշակման համակարգի հեռատեղեկատվություն և պարզ թվային կրկնօրինակի զարգացման ուղղություն:
FAQ բաժին
Ինչպե՞ս կարող եմ հասկանալ, որ իմ լազերային եռակցման մեքենան պետք է թարմացվի:
Փնտրեք սահմանափակված կառուցվածքի որակի, աճող անընդհատության ժամանակի, աճող սպասարկման ծախսերի և պահեստամասերի ձեռքբերման դժվարության նշաններ: Նաև գնահատեք՝ արդյոք այն համապատասխանում է ձեր արտադրական թույլատրելի սխալների և արտադրողականության պահանջներին:
Ի՞նչ գործոններ պետք է հաշվի առնեմ՝ վերակառուցման վերադարձի գնահատելիս:
Հիմնական գործոններն են՝ էներգաօգտագործման ավելի բարձր արդյունավետությունը, աշխատավարձի խնայողությունը, արտադրողականության աճը, վերանորոգման ծախսերը և վերակառուցման հետաձգման թաքնված ծախսերը, ինչպես օրինակ՝ կորցրած պայմանագրերը և համապատասխանության ռիսկերը:
Ի՞նչ առավելություններ ունեն ժամանակակից մանրաթելային լազերային եռակցման համակարգերը:
Ժամանակակից մանրաթելային լազերները առաջարկում են բարելավված ճառագայթի որակ, ավելի ճշգրիտ եռակցում բարակ և տարբեր մետաղների համար, անխաթար ինտեգրում CNC համակարգերի հետ և ցածր սպասարկման պահանջներ:
Ինչպե՞ս է Արդյունաբերության 4.0-ի պատրաստականությունը ազդում լազերային եռակցման վերակառուցման վրա:
Արդյունաբերության 4.0-ի հնարավորությունները, ինչպես օրինակ՝ OPC UA-ի միացելիությունը, ծառայությունների մշակումը մեխանիզմների միջոցով և թվային երկվորյակի աջակցումը, հնարավորություն են տալիս ավելի խելամիտ ինտեգրում, իրական ժամանակում սպասարկման ստուգումներ և մասշտաբավորելի լուծումներ ապագայի պահանջների համար։
Բովանդակության աղյուսակ
- Նշաններ, որ ձեր լազերային եռակցման սարքավորումները պետք է թարմացվեն
- ՌՈԻԾ-ի գնահատում. Երբ թարմացումը գերազանցում է վերանորոգումը կամ վարձակալությունը
- Տեխնոլոգիական շարժիչներ. Ինչու՞ է ժամանակակից մանրաթելային լազերները հնարավորություն տալիս ավելի լավ եռակցման և ինտելեկտուալ ինտեգրման
- Ապագա պատրաստվածություն արդյունաբերության 4.0-ի միջոցով
-
FAQ բաժին
- Ինչպե՞ս կարող եմ հասկանալ, որ իմ լազերային եռակցման մեքենան պետք է թարմացվի:
- Ի՞նչ գործոններ պետք է հաշվի առնեմ՝ վերակառուցման վերադարձի գնահատելիս:
- Ի՞նչ առավելություններ ունեն ժամանակակից մանրաթելային լազերային եռակցման համակարգերը:
- Ինչպե՞ս է Արդյունաբերության 4.0-ի պատրաստականությունը ազդում լազերային եռակցման վերակառուցման վրա: