
 EN
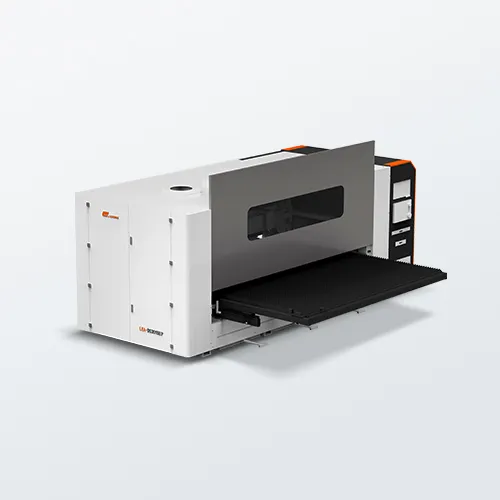
Признаки того, что вашему станку для лазерной сварки необходим апгрейд
Оцените состояние станка по трём показателям: качество сварного шва, время безотказной работы и наличие запасных частей.
Ухудшение качества сварного шва, рост объёма переделок и непостоянная глубина проплавления
Качество сварки — это первый заметный признак проблем. Операторы могут обнаружить брызги, пористость или неравномерный профиль шва — даже при использовании тех же материалов и настроек, которые ранее обеспечивали чистые соединения. Глубина проплавления может меняться непредсказуемо: полное проплавление по всей толщине на одном изделии и слабое или нестабильное — на следующем, особенно при сварке тонколистового алюминия или нержавеющей стали. Например, в 2024 году производитель, сваривающий лист нержавеющей стали толщиной 2 мм, может зафиксировать снижение глубины проплавления с 2,0 мм до 1,1 мм без каких-либо изменений параметров, что приводит к переделке почти каждой партии. Рост объема переделок требует дополнительных трудозатрат, задерживает последующие операции и увеличивает затраты на контроль качества. Типичные причины — старение оптических компонентов, загрязнение контуров охлаждения или деградация лазерных диодов в устаревших резонаторных системах. Если сертификаты на сварные соединения всё чаще не проходят проверку — или операторы вынуждены снижать скорость перемещения для компенсации — оборудование уже не соответствует производственным допускам. Мониторинг выхода годной продукции с первого прохода и стабильности глубины проплавления в течение каждой смены даёт объективный, основанный на данных сигнал для замены установки.
Частые простои, растущие затраты на техническое обслуживание и устаревшие запасные части
Частые незапланированные остановки являются более сильным сигналом, чем одни лишь проблемы с качеством. Когда обслуживание требуется чаще одного раза в квартал, эксплуатационные расходы на один час работы дуги резко возрастают. Более старые установки зачастую требуют устаревших плат, насосов или компонентов резонаторов, поставки которых занимают длительное время — или, что ещё хуже, они полностью сняты с производства. В 2023 году многие ремонтные мастерские сообщали, что ждали неделями поставки устаревших управляющих плат, в то время как производство простаивало. Ежегодные расходы на техническое обслуживание зачастую превышают 10–12 % первоначальной стоимости оборудования ещё до его выхода из строя. Если на одном участке цеха установлен лазерный станок для резки металла, а устаревший сварочный аппарат выходит из строя, это нарушает рабочий процесс: операторы не могут передавать заказы между резкой и сваркой, при этом отсутствует единый интерфейс ЧПУ или сетевой интерфейс. Обоснование ремонта существенно ослабевает, когда стоимость запасных частей превышает остаточную балансовую стоимость оборудования. На этом этапе замена на современную волоконную систему, как правило, сокращает время обслуживания на одну треть, восстанавливает стабильное время безотказной работы и увеличивает интервалы между ТО.
Оценка рентабельности инвестиций: когда модернизация выгоднее ремонта или аренды
Расчёт точки безубыточности: повышение энергоэффективности, экономия на трудозатратах и рост производительности
Решения о модернизации следует принимать на основе расчёта точки безубыточности за период 3–5 лет — а не только исходя из стоимости приобретения. Современные волоконно-лазерные сварочные установки снижают потребление электроэнергии от электросети на 30–50 % по сравнению с устаревшими ламповыми или CO₂-системами (отраслевые эталонные показатели 2024 г.). Для производства в две смены это означает ежегодную экономию на оплате электроэнергии в размере 8 000–15 000 долларов США в зависимости от местных тарифов. Экономия на трудозатратах зачастую ещё выше: упрощённая подача лазерного луча, автоматическая калибровка и предустановленные режимы сварки сокращают время квалифицированной наладки на 25–35 %. Наибольшее значение имеет рост производительности — увеличение скорости сварочного перемещения с 2 м/мин до 4 м/мин позволяет удвоить объём выпускаемой продукции за одну смену без привлечения дополнительного персонала. Формула проста: срок окупаемости (в месяцах) = чистая стоимость модернизации ÷ ежемесячная дополнительная прибыль если результат составляет менее 24 месяцев, покупка, как правило, выгоднее ремонта или аренды. Ремонт при стоимости ниже 25 % от цены замены может быть оправданным; при стоимости выше 50 % замена обычно обеспечивает более высокую рентабельность инвестиций в течение 3–5 лет — при условии низкой частоты поломок и контроля затрат на простои.
Скрытые издержки задержки: утраченные контракты, риски несоответствия требованиям и упущенные возможности интеграции лазерного станка для резки металла
Ожидание также влечёт скрытые издержки, которые никогда не отражаются в счёте за ремонт. Станок, параметры которого постепенно выходят за допустимые пределы, может не пройти аттестацию сварочных процессов — что ставит под угрозу контракты в автомобильной, авиакосмической и медицинской отраслях. Риски несоответствия нормативным требованиям возрастают, когда устаревшие системы управления не обеспечивают журналы прослеживаемости или функции блокировки, обязательные современными стандартами безопасности, такими как ANSI Z49.1 или ISO 12100. Каждый месяц задержки может препятствовать реализации более масштабных повышений производительности: например, интеграции сварочной ячейки с лазерной установкой для резки металла в рамках единой ЧПУ-платформы. Предприятия, откладывающие модернизацию, упускают возможность выполнять раскрой заготовок и сборку оснастки в одном цифровом рабочем процессе — что снижает трудозатраты на перемещение материалов и ошибки при наладке. Конкуренты, использующие современные волоконно-оптические лазеры, предлагают более жёсткие допуски и сокращённые сроки поставки, постепенно сокращая ваш объём заказов. Если стоимость ремонта составляет 50–75 % стоимости замены, а потери производительности сохраняются, экономически обоснованным решением является замена уже сейчас — а не в будущем. Каждое отложенное обновление также отодвигает внедрение обучения персонала и улучшений в области контроля технологических процессов, которые делают следующую инвестицию ещё более ценной.
Технологические драйверы: почему современные волоконные лазеры обеспечивают более качественную сварку и интеллектуальную интеграцию
Произведение параметров пучка (BPP < 2 мм·мрад), обеспечивающее высокую точность при сварке тонколистовых и разнородных металлов
Произведение параметров пучка (BPP) измеряет, насколько тесно можно сфокусировать лазерный пучок. Более низкое значение BPP означает меньший фокусный пятен и более высокую плотность мощности при том же оптическом устройстве. Современные волоконные лазеры с BPP ниже 2 мм·мрад регулярно обеспечивают диаметр пятна менее 30 мкм — что критически важно при сварке тонколистовых материалов и пар разнородных металлов. Сконцентрированная энергия плавит узкие швы с меньшим суммарным тепловложением, снижая деформацию, прожог и образование трещин. Например, сварка нержавеющей стали толщиной 0,5 мм или соединение алюминия с медью требует точного контроля глубины проплавления и времени выдержки. Независимые испытания показывают, что волоконные источники с BPP менее 2 мм·мрад формируют зоны термического влияния на 25–40 % уже, чем ламповые или CO₂-системы (2023 г.), сокращая объём переделки тонколистовых деталей в условиях многономенклатурного производства примерно с 8 % до менее чем 2 %. Такая точность также ограничивает рост хрупких интерметаллических соединений при сварке разнородных сплавов, сохраняя прочность соединения и электропроводность.
Бесшовная совместимость с рабочими процессами лазерных станков для резки металла и общими платформами ЧПУ
Современные волоконные сварочные головки интегрируются нативно с теми же контроллерами ЧПУ, постпроцессорами САПР/САМ и защитными кожухами, которые используются в рабочих процессах лазерной резки металла. Производственные участки могут резать лист, формовать его и сваривать — используя общие траектории инструмента, смещения и управляющие программы деталей, без необходимости повторного обучения каждого станка. Это обеспечивает согласованность расположения элементов с точностью до ±0,02 мм и сокращает время программирования. В ходе сравнительного производственного исследования 2023 года было установлено, что предприятия, применяющие единое программное обеспечение САМ для резки и сварки, сократили время наладки на 15–20 % по сравнению с отдельным офлайн-программированием. Также волоконная подача лазерного излучения соответствует существующим компоновкам ячеек лазерной резки, поэтому добавление сварочной функции не требует установки нового холодильного агрегата, газовой панели или перепланировки цеха. В результате модернизация до волоконного лазерного сварочного оборудования становится естественным продолжением высокоточной обработки листового металла — а не самостоятельным узким местом.
Обеспечение будущей актуальности за счёт готовности к концепции «Индустрия 4.0»
Подключение по протоколу OPC UA, облачный мониторинг и поддержка цифрового двойника как предварительные условия для модернизации
Прежде чем вкладывать капитал в новое лазерная сварочная машина , убедитесь, что система поддерживает OPC UA (Open Platform Communications Unified Architecture). Этот независимый от поставщиков протокол обеспечивает бесперебойный обмен данными между сварочными ячейками, лазерными станками для резки металла и другим ЧПУ-оборудованием — без необходимости в специализированном промежуточном ПО. Облачный мониторинг должен быть обязательным требованием: он преобразует данные в реальном времени о вибрации, температуре и мощности лазерного луча в конкретные сигналы для технического обслуживания. Поддержка цифрового двойника завершает цикл — позволяя инженерам моделировать последовательности сварки и проводить обучение в автономном режиме до физической настройки оборудования. Эти возможности могут напрямую не улучшить профиль сварного шва сегодня, но они предотвращают обесценивание активов при росте требований «умного завода». Выбирайте только платформы с документально подтверждёнными серверами OPC UA, зашифрованной телеметрией в облаке и чётко обозначенным планом внедрения цифрового двойника.
Раздел часто задаваемых вопросов
Как определить, что мою лазерную сварочную установку необходимо модернизировать?
Обратите внимание на такие сигналы, как ухудшение качества сварных швов, увеличение простоев, рост затрат на техническое обслуживание и трудности с приобретением запасных частей. Также оцените, соответствует ли оборудование вашим требованиям к точности изготовления и производительности.
Какие факторы следует учитывать при оценке ROI от модернизации?
Ключевые факторы включают повышение энергоэффективности, экономию трудозатрат, рост производительности, расходы на ремонт, а также потенциальные скрытые издержки от отсрочки модернизации — например, утрата контрактов и риски несоответствия нормативным требованиям.
Каковы преимущества современных систем волоконно-лазерной сварки?
Современные волоконные лазеры обеспечивают улучшенное качество лазерного пучка, повышенную точность при сварке тонколистовых и разнородных металлов, бесшовную интеграцию с ЧПУ-системами и снижение требований к техническому обслуживанию.
Как готовность к «Индустрии 4.0» влияет на модернизацию лазерных сварочных систем?
Возможности «Индустрии 4.0», такие как поддержка OPC UA, облачный мониторинг и цифровые двойники, обеспечивают более интеллектуальную интеграцию, проверку технического состояния в реальном времени и масштабируемые решения для будущих потребностей.
Содержание
- Признаки того, что вашему станку для лазерной сварки необходим апгрейд
- Оценка рентабельности инвестиций: когда модернизация выгоднее ремонта или аренды
- Технологические драйверы: почему современные волоконные лазеры обеспечивают более качественную сварку и интеллектуальную интеграцию
- Обеспечение будущей актуальности за счёт готовности к концепции «Индустрия 4.0»
- Раздел часто задаваемых вопросов