
 EN
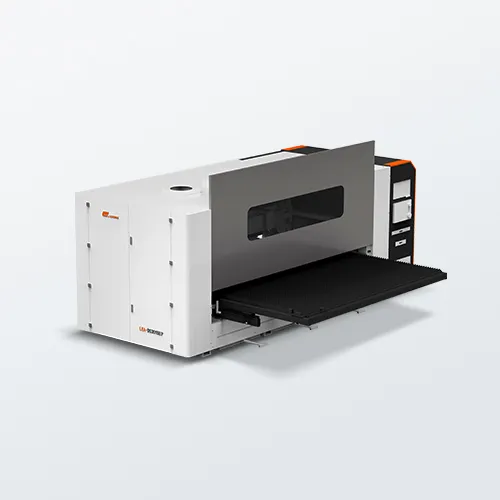
Tecken på att din laserlänkmaskin behöver en uppgradering
Bedöm maskinens hälsa utifrån tre signaler: svetskvalitet, drifttid och tillgänglighet av reservdelar.
Sämre svetskvalitet, ökad omarbete och inkonsekvent penetrering
Svetskvaliteten är den tidigaste synliga symtomen. Operatörer kan uppmärksamma sprutning, porositet eller ojämna svetsnävar – även när samma material och inställningar används som tidigare gav rena fogar. Penetrationen kan variera oförutsägbart: fullständig djupförsämning på en del, men ytlig eller oregelbunden försämning på nästa – särskilt vid tunnplåt av aluminium eller rostfritt stål. Till exempel kan en tillverkare som svetsar 2 mm rostfritt stål under 2024 observera att penetrationen sjunker från 2,0 mm till 1,1 mm utan någon ändring av parametrarna, vilket utlöser omarbete på nästan varje parti. Ökad omarbetsvolym förbrukar arbetskraft, fördröjer efterföljande processer och höjer inspektionskostnaderna. Vanliga orsaker inkluderar åldrade optik, förorenade kretslöp för kylning eller försämring av dioder i äldre system med resonator. Om svetscertifikat misslyckas oftare – eller om operatörer kompenserar genom att minska färdhastigheten – uppfyller maskinen inte längre produktionskraven. Att spåra andel godkända svetsningar vid första försöket samt konsekvensen i penetration per skift ger en objektiv, datastyrd utlösare för utbyte.
Frekventa driftavbrott, stigande underhållskostnader och föråldrade reservdelar
Frekventa oplanerade stopp är ett starkare signal än kvalitetsproblem ensamma. När service behövs mer än en gång per kvartal stiger underhållskostnaden per båg-timme snabbt. Äldre enheter kräver ofta föråldrade kort, pumpar eller resonatorkomponenter med långa ledtider – eller ännu värre, obefintlig leverans. År 2023 rapporterade många verkstadsföretag att de väntat veckor på äldre styrrutor medan produktionen stod stilla. Underhållskostnaderna överstiger ofta 10–12 % av maskinens ursprungliga värde årligen innan fel uppstår. Om en metalllaserbrytare delar verkstadsplanet kommer en föråldrad svetsmaskin att störa arbetsflödet: operatörer kan inte flytta jobb mellan skärning och svetsning, och det finns ingen gemensam CNC- eller nätverksgränssnitt. Affärskalkylen för reparation försämras kraftigt när reservdelskostnaden överstiger maskinens återstående bokförda värde. Vid den punkten minskar utbyte mot ett modernt fiberbaserat system vanligtvis underhållstiden med en tredjedel, återställer stabil drifttid och förlänger serviceintervallen.
Utvärdering av avkastning på investeringen: När uppgradering är mer lönsamt än reparation eller hyrning
Beräkning av brytpunkt: energieffektivitetsvinster, arbetsbesparingar och ökad kapacitet
Beslut om uppgradering bör utgå från en brytpunktsanalys över 3–5 år – inte bara inköpspriset. Moderna fiberlasersvetsmaskiner minskar elanvändningen vid vägguttag med 30–50 % jämfört med äldre lampdrivna eller CO₂-system (industristandarder 2024). För en tvåskiftsverksamhet motsvarar detta årliga elbesparingar på 8 000–15 000 USD, beroende på lokala elpriser. Arbetsbesparingarna är ofta ännu större: förenklad strålföring, automatisk kalibrering och förprogrammerade svetsscheman minskar den skickade installations- och inställningstiden med 25–35 %. Ökad kapacitet är avgörande – att höja svetshastigheten från 2 m/min till 4 m/min kan dubbla produktionen per skift utan att anställa fler. Formeln är enkel: återbetalningsmånader = netto-kostnad för uppgradering ÷ månatlig ökad vinst om resultatet är under 24 månader är köp vanligtvis mer lönsamt än reparation eller hyrning. En reparation som kostar mindre än 25 % av ersättningsvärdet kan fortfarande vara rimlig; om kostnaden överstiger 50 % ger vanligtvis ersättning bättre ROI under en period på 3–5 år – förutsatt att feluppkomstfrekvensen förblir låg och driftstoppkostnaderna hålls under kontroll.
Dolda kostnader för dröjsmål: förlorade kontrakt, efterlevnadsrisker och missade möjligheter att integrera metalllaserbegränsare
Väntan medför också dolda kostnader som aldrig syns på en reparationsspecifikation. En maskin som avviker från toleransgränserna kan misslyckas vid svetscertifieringsgranskningar – vilket hotar kontrakt inom bilindustrin, luft- och rymdfarten samt för tillverkning av medicintekniska produkter. Kompliansrisken ökar när utdaterade styrsystem saknar spårbarhetsloggar eller låsfunktioner som krävs enligt gällande säkerhetsstandarder, till exempel ANSI Z49.1 eller ISO 12100. Varje månad med fördröjning kan hindra större produktivitetsvinster: integration av svetscellen med ett metalllaserstänkningssystem på en gemensam CNC-plattform. Verkstäder som skjuter upp uppdateringar går miste om möjligheten att placera ut snittblanketter och svetsfikturen i samma digitala arbetsflöde – vilket minskar materialhantering och inställningsfel. Konkurrenter som använder moderna fiberlasers kan erbjuda striktare toleranser och kortare ledtider, vilket gradvis minskar er orderbok. Om reparation kostar 50–75 % av ersättningskostnaden och genomströmningsförluster kvarstår är det ekonomiskt försvarligt att byta ut utrustningen nu – inte senare. Varje uppskjuten uppdatering fördröjer också utbildning och förbättringar av processkontrollen, vilket gör nästa investering mer värdefull.
Teknologidrivande faktorer: Varför moderna fiberlasrar möjliggör bättre svetsning – och smartare integration
Stråleparameterns produkt (BPP < 2 mm·mrad) som möjliggör precision vid tunnvägda och olika metaller
Beam parameter product (BPP) mäter hur tätt en laserstråle kan fokuseras. Ett lägre BPP innebär en mindre fokuspunkt och högre effektdensitet för samma optiska uppställning. Moderna fiberlasrar med BPP under 2 mm·mrad uppnår regelbundet fläckdiametrar under 30 µm – avgörande för tunna plåtar och olikartade metallpar. Koncentrerad energi smälter smala fogar med mindre total värmeinmatning, vilket minskar deformation, genombränning och sprickbildning. Till exempel kräver svetsning av 0,5 mm rostfritt stål eller sammansvetsning av aluminium med koppar fin kontroll av penetrationsdjup och verkanstid. Oberoende referensmätningar visar att fiberkällor med BPP under 2 mm·mrad ger 25–40 % smalare värmpåverkade zoner jämfört med äldre lamppumpade eller CO₂-system (2023), vilket minskar omarbete på tunna plåtar från cirka 8 % till under 2 % i produktion med hög variantmix. Denna precision begränsar också bildningen av spröda intermetalliska föreningar vid svetsning av olikartade legeringar, vilket bevarar fogens draghållfasthet och elektriska ledningsförmåga.
Sömlös kompatibilitet med arbetsflöden för metalllaserbegränsning och delade CNC-plattformar
Moderna fiberlåssvetsningshuvuden integrerar sig naturligt med samma CNC-styrningar, CAD/CAM-postprocessorer och säkerhetskapslingar som används i arbetsflöden för metalllaserbegränsning. Verkstäder kan skära ett plåtark, forma det och svetsa det med hjälp av delade verktygspaths, förskjutningar och delprogram – utan att behöva omprogrammera varje station. Detta håller funktionsplatserna inom ±0,02 mm och minskar programmeringstiden. En produktionsbenchmarkstudie från 2023 visade att tillverkare som använder delad CAM för skärning och svetsning minskade installations- och förberedelsetiden med 15–20 % jämfört med separat off-line-programmering. Fiberns strålföring är också anpassad efter befintliga layouter för laserbegränsningsceller, så att tillägg av svetsning inte kräver någon ny kylaggregat, gaspanel eller ombyggnad av golvläggningen. Som resultat blir uppgraderingen till en fiberlasersvetsmaskin en naturlig utvidgning av precisionsbearbetning av plåt – inte en fristående flaskhals.
Framtidssäkring genom Industry 4.0-kompatibilitet
OPC UA-anslutning, molnbaserad övervakning och stöd för digitala tvillingar som förutsättningar för uppgradering
Innan du investerar kapital i en ny lasersvetsmaskin , kontrollera att systemet stödjer OPC UA (Open Platform Communications Unified Architecture). Denna leverantöroberoende protokoll möjliggör sömlös datautväxling mellan svetsceller, metalllaserkapslar och annan CNC-utrustning – utan anpassad mellanprogramvara. Molnbaserad övervakning bör vara en icke-förhandlingsbar kravställning: den omvandlar realtidsmätningar av vibration, temperatur och strålkraft till åtgärdsbara underhållsvarningar. Stöd för digitala tvillingar sluter slingan – vilket gör att ingenjörer kan simulera svetsserier och träna offline innan fysisk installation. Dessa funktioner förbättrar kanske inte dagens svetsnäta direkt, men de förhindrar att tillgångar blir oanvändbara när kraven på smarta fabriker ökar. Välj endast plattformar med dokumenterade OPC UA-servrar, krypterad molntelemetri och en tydlig vägledning för digitala tvillingar.
FAQ-sektion
Hur kan jag identifiera när min lasersvetsmaskin behöver en uppgradering?
Sök efter signaler såsom försämrad svetskvalitet, ökad driftstoppstid, stigande underhållskostnader och svårigheter att skaffa reservdelar. Överväg också att bedöma om systemet uppfyller dina krav på produktionstoleranser och genomströmning.
Vilka faktorer bör jag ta hänsyn till vid utvärdering av avkastningen på en uppgradering?
Nyckelfaktorer inkluderar energieffektivitetsvinster, arbetsbesparingar, ökad genomströmning, repareringskostnader samt potentiella dolda kostnader för att skjuta upp en uppgradering, såsom förlorade kontrakt och efterlevnadsrisker.
Vilka fördelar erbjuder moderna fiberlasersvetsystem?
Modern fiberlaser erbjuder förbättrad strålkvalitet, bättre precision vid svetsning av tunnvägda material och olikartade metaller, sömlös integration med CNC-system samt lägre underhållskrav.
Hur påverkar Industry 4.0-beredskap laser-svetsuppgraderingar?
Industri 4.0-funktioner, såsom OPC UA-anslutning, molnbaserad övervakning och stöd för digitala tvillingar, möjliggör smartare integration, realtidsunderhållskontroller och skalbara lösningar för framtida krav.
Innehållsförteckning
- Tecken på att din laserlänkmaskin behöver en uppgradering
- Utvärdering av avkastning på investeringen: När uppgradering är mer lönsamt än reparation eller hyrning
- Teknologidrivande faktorer: Varför moderna fiberlasrar möjliggör bättre svetsning – och smartare integration
- Framtidssäkring genom Industry 4.0-kompatibilitet
- FAQ-sektion