
 EN
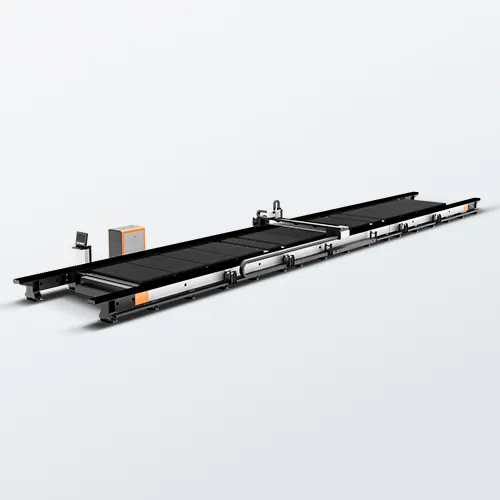
Производительность и точность вашего лазерного станка для резки металла
Качество лазерного пучка, точность резки и реальные эталонные значения допусков
Качество лазерного пучка — это основа способности лазерный резак металла удерживать строгие допуски в производственных условиях. Стабильный лазерный источник в паре с жёсткими компонентами перемещения — такими как сервомоторы, прецизионные редукторы, линейные направляющие и шарико-винтовые пары — минимизирует тепловое дрейфование и обеспечивает стабильную фокусировку пятна на отражающих или толстых материалах. Современные волоконно-лазерные системы обычно обеспечивают точность позиционирования ±0,05 мм и повторяемость ±0,03 мм — примерно четверть ширины человеческого волоса. В реальных производственных условиях такие системы регулярно достигают допусков резки в пределах ±0,1 мм по сравнению с ±0,5 мм у традиционных механических или плазменных систем резки — что снижает объём переделок, время подгонки деталей и затраты на последующую сборку (Fabricators & Manufacturers Association, 2025).
При оценке отечественных или зарубежных производителей запрашивайте технические данные параметров лазерного пучка и физические образцы резки для наиболее распространённых толщин вашего материала. Для листового металла толщиной менее 6 мм волоконный лазер мощностью 1500–3000 Вт, как правило, обеспечивает наилучший баланс качества кромки, скорости и эксплуатационных затрат. Хотя системы повышенной мощности (12–40 кВт) повышают производительность при резке толстого проката, фактические показатели точности зависят в большей степени от жёсткости системы перемещения, стабильности оптической фокусировки и интеллекта программного обеспечения управления, чем от одной лишь номинальной мощности в ваттах. Производители, предоставляющие подтверждённые данные по ширине реза, перпендикулярности кромки и повторяемости, полученные в ходе реальных производственных запусков — а не только в лабораторных испытаниях — демонстрируют более убедительные доказательства реальных возможностей, чем одни лишь каталожные характеристики.
Совокупная стоимость владения лазерным станком для резки металла
Первоначальная цена, логистика, пошлины и расходы на интеграцию по сравнению
Общая стоимость владения (TCO) является значительно более надежным критерием принятия решений, чем первоначальная цена. Лазерный станок, поставляемый из-за рубежа, может показаться дешевле на первый взгляд, однако расходы на транспортировку, таможенные пошлины, портовые сборы, импортные гарантии и увеличенные сроки поставки зачастую полностью нивелируют это преимущество — а иногда и перевешивают его. Закупка внутри страны, как правило, снижает логистическую сложность, ускоряет ввод в эксплуатацию и упрощает соблюдение местных требований в области электробезопасности, техники безопасности и выбросов.
| Категория затрат | Внутренние закупки | Закупка из-за рубежа |
|---|---|---|
| Первоначальное оборудование | Более высокая базовая цена, короткие сроки поставки | Более низкая заявленная цена, длительные сроки поставки |
| Логистика и пошлины | Минимальные расходы на транспортировку, отсутствие импортной пошлины | Морская/воздушная перевозка, таможенная гарантия, потенциальные тарифы |
| Интеграция | Более быстрое местное обслуживание, упрощенное соответствие требованиям в области электробезопасности и техники безопасности | Дополнительная калибровка, возможные пробелы в документации и языковые трудности |
| Постоянный риск | Более простая доступность комплектующих | Возможно, более длительное среднее время устранения неисправностей (MTTR), если удалённая поддержка ограничена |
Техническое обслуживание составляет 10–15 % общей стоимости владения (TCO) за пять лет (отраслевые данные, 2022 г.). Стоимость базовых систем мощностью 1–2 кВт — от 25 000 до 45 000 долларов США; стоимость систем среднего класса мощностью 6 кВт начинается примерно с 120 000 долларов США; стоимость высокопроизводительных систем мощностью 12 кВт и выше превышает 180 000 долларов США (прогнозы отрасли на 2026 г.). За пять лет эксплуатации волоконно-лазерная система мощностью 6 кВт — с учётом затрат на электроэнергию, вспомогательные газы, расходные материалы и техническое обслуживание — обычно обходится в 180 000–220 000 долларов США. Это на 40–50 % меньше, чем эквивалентная система на основе CO₂, в основном благодаря меньшему энергопотреблению и снижению затрат на газы и обслуживание оптики.
Послепродажная поддержка и надёжность времени безотказной работы при эксплуатации лазерных станков для резки металла
Среднее время устранения неисправностей (MTTR), наличие местных техников и ограничения удалённой поддержки
Для лазерного станка для резки металла оперативность послепродажного обслуживания зачастую определяет, превратится ли незначительная неисправность в простои продолжительностью в целый день. Среднее время устранения неисправности (MTTR) измеряет среднюю продолжительность от момента сообщения о сбое до полного восстановления производственного процесса. Согласно отраслевым показателям сервисного обслуживания на местах за 2023 год, отечественные поставщики с региональными складами запасных частей последовательно достигают показателя MTTR в диапазоне 4–8 часов. Напротив, системы, поставляемые из-за рубежа и зависящие от международных грузоперевозок, зачастую сталкиваются с показателем MTTR в 48–72 часа — или даже более длительным, если возникают задержки при таможенном оформлении или отсутствие необходимых комплектующих на складе.
| Переменная поддержка | Отечественный поставщик | Зарубежный поставщик |
|---|---|---|
| Типичный показатель MTTR | 4–8 часов при наличии локального склада запасных частей | 48–72 часа при необходимости международной доставки комплектующих |
| Доступность техников на месте | Выезд специалиста в тот же день или на следующий день в основных промышленных регионах | Ограничена; может предусматривать привлечение сторонних подрядчиков или выезд инженеров из других регионов |
| Удалённая поддержка на уровне потолка | Позволяет устранить примерно одну треть неисправностей с помощью диагностики, однако механические или оптические проблемы по-прежнему требуют выезда специалиста | Аналогичная удалённая диагностика, однако временные зоны и языковые барьеры могут замедлить процесс эскалации |
Данные о полевом обслуживании от ведущих производителей лазерного оборудования показывают, что удалённая диагностика устраняет 30–40 % неисправностей на уровне управления — например, несоответствия параметров или программные аварийные сигналы — без выезда техника. Однако для корректировки положения лазерного пучка, загрязнения линз, неисправностей чиллеров и износа систем перемещения требуется физическое вмешательство. Реальная разница в времени безотказной работы заключается не в наличии удалённой поддержки как таковой, а в скорости прибытия квалифицированного техника с необходимой запасной деталью . Внутренние цепочки поставок сокращают этот цикл: региональные склады и сертифицированные инженеры по полевому обслуживанию сокращают как время в пути, так и ожидание комплектующих. Поддержка из-за рубежа может быть надёжной — но только при условии заблаговременного резервирования критически важных расходных материалов и чётко определённого пути эскалации для выездного обслуживания.
Настройка под конкретные требования, соответствие нормативным стандартам и готовность к использованию в отраслевых условиях
Соответствие местным стандартам (GB/T) и калибровка лазерного станка для резки металла с учётом особенностей обрабатываемых материалов
Лазерный станок для резки металла, поставляемый на внутренний рынок Китая, как правило, комплектуется документацией, предустановками и управляющей логикой, соответствующими китайским стандартам GB/T — включая GB/T 34380-2017 для лазерных станков для резки. Оборудование из-за рубежа может иметь сертификаты CE или ISO, однако зачастую требует локальной повторной проверки на соответствие стандартам GB/T для прохождения аудита по GB/T, принятия заказчиком или провинциальных инспекций по технике безопасности. Этот пробел в обеспечении соответствия чаще всего выявляется во время калибровка, учитывающая особенности материала — а не при оформлении документов.
Отечественные поставщики регулярно предварительно настраивают станки для резки под низкоуглеродистую сталь, нержавеющую сталь, алюминий, латунь и медь в пределах стандартных диапазонов толщин — это сокращает необходимость ручной корректировки фокусировки, давления газа и скорости подачи. Например, переход от углеродистой стали толщиной 3 мм к алюминию толщиной 2 мм требует изменения времени пробивки, типа вспомогательного газа (N₂ вместо O₂) и расстояния сопла от заготовки — все эти параметры автоматически подбираются из предустановленной библиотеки, что минимизирует количество брака на этапе освоения производства. Покупателям, обслуживающим автомобильную промышленность, производство листового металла или субподрядные предприятия в сфере медицинского оборудования, следует запросить документированную матрицу калибровки с указанием допусков. Соответствующие настройки, готовые к использованию с конкретными материалами, зачастую обеспечивают самый быстрый путь к утверждению первого образца — и одновременно являются наиболее надёжным показателем операционной готовности.
Часто задаваемые вопросы
-
Каково значение качества лазерного пучка при лазерной резке металлов?
Качество лазерного пучка имеет решающее значение для достижения высокой точности в производстве: оно обеспечивает чёткие контуры реза, минимальный тепловой дрейф и стабильную фокусировку пятна.
-
Что следует спрашивать при выборе производителя лазерных станков для резки металла?
Запросите технические данные по параметрам лазерного пучка и физические образцы резки для типичных толщин обрабатываемых материалов. Производители должны предоставить подробные подтверждения реальных возможностей по соблюдению допусков в условиях эксплуатации.
-
Как способ закупки влияет на совокупную стоимость владения?
Закупка внутри страны, как правило, обеспечивает упрощённый логистический процесс, более быструю установку и меньшее количество проблем с соблюдением нормативных требований по сравнению с закупкой за рубежом.
-
Каково среднее время восстановления работоспособности (MTTR) для лазерных станков?
Отечественные поставщики с наличием запчастей в регионе могут достичь MTTR в диапазоне 4–8 часов, тогда как зарубежные поставщики могут столкнуться с MTTR в 48–72 часа из-за задержек международных перевозок.
-
Почему важна возможность кастомизации лазерных станков для резки металла?
Правильная кастомизация обеспечивает соответствие местным стандартам и позволяет проводить калибровку под конкретные материалы, что снижает объём брака и повышает эффективность производства.
Содержание
- Производительность и точность вашего лазерного станка для резки металла
- Совокупная стоимость владения лазерным станком для резки металла
- Послепродажная поддержка и надёжность времени безотказной работы при эксплуатации лазерных станков для резки металла
- Настройка под конкретные требования, соответствие нормативным стандартам и готовность к использованию в отраслевых условиях
- Часто задаваемые вопросы