
 EN
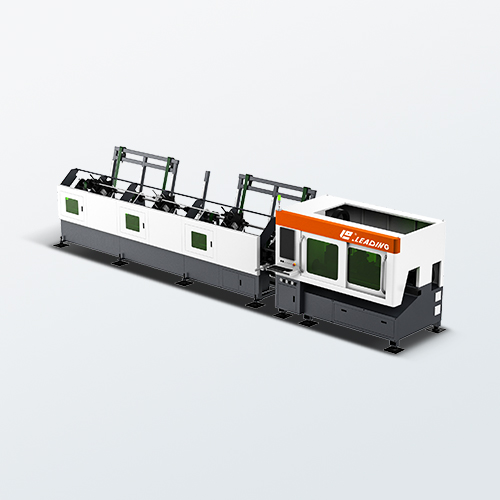
Zakresy cen maszyn do spawania laserowego według mocy, stopnia automatyzacji oraz poziomu zastosowania
Jakość maszyna do spawania laserowego koszt w 2026 roku nie jest pojedynczą wartością – odzwierciedla hierarchię kształtowaną przez moc wyjściową, stopień zautomatyzowania oraz rolę w procesie produkcyjnym. Ręczne spawarki laserowe włóknikowe na poziomie wejściowym zaczynają się od ok. 4700 USD i dochodzą do 26 300 USD dla wysokiej klasy modeli o mocy 2000 W. Podstawowe źródła laserowe włóknikowe o mocy 500 W pojawiają się w wybranych ofertach dostawców z 2024 roku w okolicach 2500 USD, ale dotyczą one wyłącznie samodzielnych komponentów – niekompletnych systemów, niezgodnych z wymogami bezpieczeństwa. Stacje robocze CNC do spawania laserowego mieszczą się w zakresie od ok. 30 000 USD dla jednostek o mocy 300–500 W do ponad 150 000 USD dla systemów o mocy 1000–2000 W wyposażonych w zintegrowaną kontrolę ruchu i zarządzanie strumieniem gazu osłonowego. Kompletne komórki spawalnicze z robotami laserowymi znajdują się na najwyższym szczeblu i kosztują zwykle od 100 000 do 500 000 USD i więcej, w zależności od zasięgu robota, jego nośności oraz mocy lasera (2000–6000 W). Kombinowane urządzenia do cięcia i spawania laserowego zajmują elastyczny segment średnio-wysoki w przedziale cenowym 50 000–200 000 USD.
| Poziom automatyzacji | Typowa moc | Zakres cenowy | Dopasowanie do zastosowania |
|---|---|---|---|
| Ręczne, manualne | 800–2000 W | $4,700–$26,300 | Małe warsztaty, naprawy w terenie, jubilerstwo |
| Stacja robocza CNC | 300–2000 W | $30,000–$150,000+ | Produkcja średniej wielkości, części samochodowe |
| Zautomatyzowane robotycznie | 2000 W – 6000 W | $100,000–$500,000+ | Wysokowolumenowa produkcja samochodowa i montaż w przemyśle lotniczym |
| Kombinowany urządzenie tnąco-spawalnicze | 500 W – 2000 W+ | $50,000–$200,000 | Warsztaty jednostkowe wymagające elastycznej pracy wieloprocesowej |
Poziom mocy dodatkowo precyzyjnie określa wartość: systemy niskomocowe (≤1000 W) nadają się do cienkich materiałów i zastosowań o niższym obciążeniu; systemy średnimocowe (1000 W – 2000 W) oferują większą uniwersalność pod względem materiałów i rodzajów połączeń; systemy wysokomocowe (≥3000 W) umożliwiają spawanie głębokiego przenikania na gruby lub odbijający światło metal — jednak wiążą się one z wyraźnie wyższymi cenami. W przeciwieństwie do maszyn do cięcia laserowego włókienkowego zoptymalizowanych pod kątem wydajności przy płaskich blachach, ceny systemów spawalniczych rosną znacznie szybciej wraz ze wzrostem precyzji dostarczania wiązki, integracji gazu osłonowego oraz kontroli procesu w czasie rzeczywistym — czynników bezpośrednio wpływających na spójność spoiny i czas potrzebny na jej kwalifikację. Kupujący powinni najpierw określić poziom swojego zastosowania oraz wymaganą głębokość przenikania przed porównaniem ofert cenowych.
Główne czynniki wpływające na cenę: źródło laserowe, jakość wiązki, renoma marki oraz złożoność integracji
Ceny maszyn do spawania laserowego rzadko zależą od jednego komponentu. Cztery wzajemnie powiązane czynniki — pochodzenie źródła lasera, jakość wiązki (BPP), renoma dostawcy oraz złożoność integracji — mogą zmienić cenę podstawową o 30–50%, zanim dodane zostaną opcje takie jak obudowy bezpieczeństwa, chłodnice lub niestandardowe narzędzia. Wysokiej klasy źródło lasera połączone z niewystarczającym zarządzaniem ciepłem może osiągać gorsze wyniki niż źródło średniej klasy wsparte skutecznym chłodzeniem i oprogramowaniem z pętlą zamkniętą. Dlatego zakupujący muszą oceniać system — nie tylko jego kartę techniczną.
Porównania cenowe w branży z 2025 roku pokazują, że ugruntowani zachodni dostawcy często naliczają premię w wysokości 20–30% w stosunku do azjatyckich producentów z segmentu wartości przy równoważnych poziomach mocy. Komórki robotyczne i zautomatyzowane generują kolejną premię w wysokości 15–25%, gdy są zakupione od wiodących integratorów automatyki — a dedykowana obsługa inżynierska może zwiększyć koszty integracji o dodatkowe 5 000–30 000 USD ponad podstawową ofertę.
Pochodzenie i niezawodność źródła lasera włóknowego: IPG, TRUMPF, nLIGHT vs. azjatyccy producenci z segmentu wartości
Źródło lasera włóknowego stanowi 20–30% zmienności ceny podstawowej. Dostawcy tacy jak IPG Photonics, TRUMPF i nLIGHT cieszą się premią ze względu na sprawdzoną w praktyce niezawodność, ścisłe kontrole procesu oraz globalną infrastrukturę serwisową. Maszyny wyposażone w takie źródła kosztują zwykle o 18 000–35 000 USD więcej niż alternatywy o porównywalnej wartości – co odzwierciedla dłuższy średni czas między awariami, stabilność wiązki oraz szybszą reakcję techniczną. Źródła z segmentu wartości mogą spełniać wymagania w przypadku zastosowań o niskim cyklu pracy lub niekrytycznych, jednak zakupujący powinni zweryfikować warunki gwarancji, koszty wymiany modułów, dostępność części zamiennych w lokalnym obszarze oraz to, czy producent oryginalny (OEM) obsługuje diagnostykę zdalną i aktualizacje oprogramowania układowego.
Jakość wiązki (BPP), architektura chłodzenia oraz oprogramowanie sterujące wpływają na długoterminowy zwrot z inwestycji (ROI)
Iloczyn parametrów wiązki (BPP) jest bezpośredniym wskaźnikiem wydajności spawania: niższa wartość BPP umożliwia ostrzejsze skupienie, głębsze wnikanie, mniejszą ilość rozprysków oraz węższe strefy wpływu ciepła. Jednak utrzymanie tej wydajności wymaga dopasowanego inżynierii — szczególnie w zakresie zarządzania ciepłem i sterowania w czasie rzeczywistym. Źródło o wysokim BPP połączone z niewystarczającym chłodzeniem lub oprogramowaniem typu open-loop często ulega degradacji w ciągu 12–18 miesięcy, co niszczy początkowe oszczędności poprzez przestoje i konieczność poprawek. Dane serwisowe z pola z 2025 r. wskazują, że modernizacja systemów chłodzenia oraz wdrożenie inteligentnego oprogramowania sterującego (np. dynamiczne drganie wiązki, kształtowanie impulsów, śledzenie szwu) zwiększa czas gotowości do pracy o 10–15%. Te inwestycje zapewniają stałe, wyższe zwroty z inwestycji (ROI) niż obniżenie ceny zakupu o kilka tysięcy dolarów.
Rzeczywisty całkowity koszt posiadania: instalacja, przygotowanie obiektu, szkolenia oraz obsługa poza podstawową ceną
Cytowana cena maszyny do spawania laserowego stanowi jedynie widoczną część inwestycji. Całkowity koszt posiadania (TCO) obejmuje instalację, modyfikacje obiektu, szkolenia operatorów, licencje oprogramowania oraz umowy serwisowe. W kategorii przemysłowego sprzętu cena zakupu początkowego stanowi zazwyczaj jedynie 20–40% pięcioletnich kosztów cyklu życia — pomijanie więc wydatków pomocniczych zniekształca analizę zwrotu z inwestycji (ROI). W przeciwieństwie do podstawowych maszyn do cięcia laserowego włókienkowego, komórki do spawania laserowego niemal zawsze wymagają modernizacji infrastruktury elektrycznej, obiegów chłodzenia, systemów odprowadzania oparów oraz systemów bezpieczeństwa laserowego przed uzyskaniem kwalifikacji pierwszego uruchomienia. Samo przygotowanie obiektu wymaga skoordynowanego planowania z elektrykami, wykonawcami systemów wentylacji i klimatyzacji oraz certyfikowanymi Inspektorami Bezpieczeństwa Laserowego. Zespoły, które oceniają wyłącznie cenę katalogową, narażone są na niezaplanowane dodatkowe zamówienia, opóźnienia w wprowadzeniu do eksploatacji oraz niższą niż oczekiwana wydajność w pierwszym roku. Realistyczny budżet rozdziela koszt podstawowego sprzętu od wydatków związanych ze specyfiką miejsca oraz eksploatacyjnych — wcześniejsze modelowanie TCO ułatwia porównywanie dostawców pod kątem rzeczywistej wartości, a nie tylko nagłówkowych danych. Pozwala również określić, czy wyższej klasy maszyna z szybką i profesjonalną obsługą serwisową zapewnia niższy koszt na pojedynczo spawany element w dłuższym okresie czasu.
Modernizacje systemów zasilania elektrycznego, chłodzenia, odprowadzania oparów oraz obudów bezpieczeństwa
Systemy spawania laserowego wymagają stabilnego zasilania trójfazowego (zwykle 200–480 V), obwodu dedykowanego z wyłącznikiem i monitoringu napięcia w celu minimalizacji zakłóceń elektrycznych oraz ochrony wrażliwej optyki. Chłodnice muszą być dobrane z uwzględnieniem szczytowego obciążenia cieplnego – z zapasem mocy na wypadek fluktuacji temperatury otoczenia – aby zapobiec efektowi soczewkowania termicznego i niestabilności mocy. Odprowadzanie oparów wymaga dysz zbierających emisje w miejscu powstawania, odpowiednio dobranych przewodów wentylacyjnych oraz filtrów przeznaczonych do usuwania drobnych cząstek metalu. Zgodna z przepisami obudowa bezpieczeństwa – wyposażona w drzwiczki z blokadą elektryczną, kotary spawalnicze oraz wbudowane kotary świetlne – jest niezbędna zarówno do spełnienia wymogów prawnych, jak i ochrony personelu. Zarezerwuj dodatkowo 10–25 % budżetu ponad cenę podstawową na te elementy oraz przeprowadź inspekcję miejsca instalacji przed montażem wraz z dokumentacją sieci energetycznej, aby uniknąć kosztownych korekt w ostatniej chwili.
Certyfikacja operatorów, licencje oprogramowania oraz trzyletnie umowy serwisowe
Umiejętności operatora mają bezpośredni wpływ na powtarzalność spawania, skuteczność kwalifikacji oraz czas pracy lasera. Wstępne szkolenie zwykle trwa od 40 do 80 godzin i obejmuje obsługę maszyny, programowanie toru ruchu głowicy, optymalizację parametrów oraz rozwiązywanie problemów. W wielu regionach – w tym w UE, Wielkiej Brytanii i USA – obowiązkowe jest posiadanie certyfikatu bezpieczeństwa laserowego dla operatorów. Oprogramowanie do kontroli procesu (np. do monitorowania spawania, archiwizacji parametrów lub diagnostyki zdalnej) często wymaga rocznej licencji. Kompleksowy trzyletni kontrakt serwisowy – obejmujący konserwację zapobiegawczą, kalibrację źródła laserowego, wymianę materiałów eksploatacyjnych oraz priorytetowy dostęp do części zamiennych – kosztuje zwykle od kilku tysięcy dolarów w przypadku systemów niskomocowych do ponad 20 000 dolarów rocznie dla wysokomocowych komórek zautomatyzowanych. Włączenie tych pozycji do początkowego budżetu pozwala uniknąć napraw reaktywnych, wydłużyć żywotność systemu oraz zagwarantować ciągłość produkcji.
Jak dopasować budżet do potrzeb biznesowych: dobór typu maszyny w zależności od objętości produkcji i złożoności detali
Inwestycja w spawanie laserowe zaczyna się od jasnego profilu produkcyjnego – nie od listy pożądanych funkcji. Firmy, które już posiadają maszyny do cięcia laserowego włókienkowego, czasem zakładają, że wyższa moc (w watowach) automatycznie poprawia wydajność spawania, jednak dokładność dopasowania krawędzi, odbijalność materiału oraz dostępność części wpływają na koszty częściej niż surowa moc. Warsztaty o niskiej objętości produkcji, wykonujące prototypy lub elementy z cienkich blach, mogą skutecznie korzystać z ręcznych lub stacjonarnych stanowisk spawalniczych o mocy 1–1,5 kW – priorytetem jest tu elastyczność, prostota przygotowania i przenośność. Średnioobjętościowe operacje produkujące miesięcznie od 500 do 5000 części o różnej grubości uzyskują największą korzyść z półautomatycznych systemów o mocy 1,5–2 kW, zapewniających stabilną jakość wiązki, powtarzalne uchwyty i intuicyjny interfejs człowiek–maszyna (HMI). Linie o wysokiej objętości produkcji, przekraczające miesięcznie 5000 powtarzalnych części, wymagają zautomatyzowanych komórek o mocy 2–3 kW i wyższej, wyposażonych w śledzenie szwu, pełne obudowy bezpieczeństwa oraz integrację na poziomie sterowników PLC.
Złożoność części działa jako mnożnik budżetu: stopy odbijające (np. miedź, aluminium), połączenia o ścisłych tolerancjach lub geometrie z ograniconym dostępem zwiększają zapotrzebowanie na zaawansowane funkcje, takie jak dynamiczne drganie wiązki, optyka o niskim współczynniku BPP oraz szybka obsługa serwisowa. Skup się na efektywnej wydajności — liczbie części na godzinę po uwzględnieniu czasu przełączania, konserwacji i obciążenia operatora — a nie na prędkości nominalnej. System o mocy 4 kW zdolny do głębokiego wtopienia może być nadmiernie zaawansowany, jeśli 80 % Twoich zadań dotyczy blachy ze stali nierdzewnej o grubości 0,8 mm. Zaprojektuj zapas wydajności na poziomie 15–20 % na szczyty sezonowe lub związane z konkretnymi projektami — ale unikaj zakupu automatyzacji, której nie będziesz mógł regularnie wykorzystywać. Przed zakupem przeprowadź modelowanie oszczędności z tytułu kosztów pracy, ponownej obróbki i przestoju w trzyletnim horyzoncie. Odpowiedni wybór równoważy obecny wolumen z realną, mierzalną ścieżką wzrostu.
Często zadawane pytania
Jakie są kluczowe zakresy cen maszyn do spawania laserowego?
Koszt maszyny do spawania laserowego zależy od jej typu i mocy wyjściowej. Ręczne, manualne spawarki kosztują od 4700 do 26 300 USD, stacje CNC – od 30 000 do ponad 150 000 USD, zautomatyzowane systemy robotyczne – od 100 000 do ponad 500 000 USD, a kombinowane urządzenia do cięcia i spawania – od 50 000 do 200 000 USD.
Jakie czynniki wpływają na cenę maszyny do spawania laserowego?
Na ogólną cenę wpływają takie czynniki jak pochodzenie źródła lasera, jakość wiązki (BPP), renoma dostawcy oraz złożoność integracji (np. systemy chłodzenia, oprogramowanie). Dodatkowe koszty mogą obejmować obudowy bezpieczeństwa, chłodnice, oprzyrządowanie oraz umowy serwisowe.
Jakie inne koszty należy uwzględnić poza podstawową ceną?
Warto wziąć pod uwagę całkowity koszt posiadania (TCO), który obejmuje instalację, modyfikacje obiektu, szkolenia, licencje oprogramowania, obudowy bezpieczeństwa oraz długoterminowe umowy serwisowe. Mogą one stanowić dodatkowo 20–40 % całkowitych inwestycji w okresie pięciu lat.
W jaki sposób poziom mocy wpływa na cenę i zastosowania maszyn do spawania laserowego?
Systemy o niskiej mocy (≤1000 W) są odpowiednie do cienkich materiałów, systemy o średniej mocy (1000–2000 W) nadają się do szerszego zakresu materiałów, a systemy o wysokiej mocy (≥3000 W) umożliwiają spawanie z głębokim wnikaniem, ale wiążą się z wyższymi kosztami.
Jakie znaczenie ma jakość wiązki (BPP) i systemy chłodzenia?
Jakość wiązki wpływa na precyzję i wydajność spawania. Niższa wartość BPP zapewnia głębsze wnikanie i mniejszą ilość rozprysków, ale wymaga to wspierającej jej wydajnej architektury chłodzenia oraz inteligentnego oprogramowania sterującego, aby zapewnić długotrwałą wydajność.
Spis treści
- Zakresy cen maszyn do spawania laserowego według mocy, stopnia automatyzacji oraz poziomu zastosowania
- Główne czynniki wpływające na cenę: źródło laserowe, jakość wiązki, renoma marki oraz złożoność integracji
- Rzeczywisty całkowity koszt posiadania: instalacja, przygotowanie obiektu, szkolenia oraz obsługa poza podstawową ceną
- Jak dopasować budżet do potrzeb biznesowych: dobór typu maszyny w zależności od objętości produkcji i złożoności detali
- Często zadawane pytania