
 EN
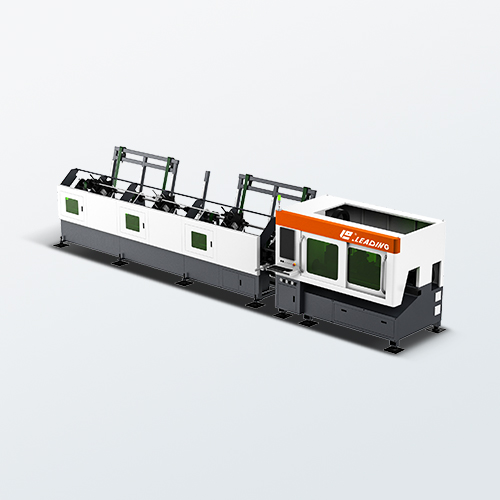
Prisområden för laserlutmaskiner beroende på effekt, automatiseringsnivå och användningsnivå
Kvalitet lasersvetsmaskin kostnaden år 2026 är inte ett enskilt tal – den återspeglar en hierarki som formas av effektutdata, automationsnivå och produktionsroll. Handhållna fiberlaservetsar för inledande nivå börjar vid cirka 4 700 USD och stiger till 26 300 USD för högpresterande modeller med 2 000 W. Grundläggande fiberlaserkällor på 500 W finns i vissa leverantörslistor från 2024 vid cirka 2 500 USD, men dessa utgör fristående komponenter – inte fullständiga, säkerhetsgodkända system. CNC-lasersvetsarbetsstationer varierar från cirka 30 000 USD för enheter på 300–500 W till över 150 000 USD för system på 1 000–2 000 W med integrerad röreldestyrning och skyddsgasstyrning. Fullt automatiserade robotbaserade lasersvetsceller ligger på toppnivån och kostar vanligtvis mellan 100 000 och 500 000+ USD, beroende på robotens räckvidd, bärförmåga och laserstyrka (2 000–6 000 W). Kombinerade laserskärare-svetsare täcker en flexibel mellan- till högnivåsegment med priser mellan 50 000 och 200 000 USD.
| Automatiseringsnivå | Typisk effekt | Prisområde | Användningsanpassning |
|---|---|---|---|
| Handhållen manuell | 800–2 000 W | $4,700–$26,300 | Små verkstäder, på-plats-reparation, smycken |
| CNC-arbetsstation | 300–2 000 W | $30,000–$150,000+ | Tillverkning i medelstora volymer, bilkomponenter |
| Robotautomatiserad | 2 000 W–6 000 W | $100,000–$500,000+ | Bilindustri i stora volymer, montering inom luft- och rymdfart |
| Kombinerad skär- och svetsmaskin | 500 W–2 000 W+ | $50,000–$200,000 | Verkstäder som behöver flexibla flerprocessarbeten |
Effektklassifiering förfinar värdet ytterligare: lågeffektsystem (≤1 000 W) är lämpliga för tunna material och applikationer med lägre belastning; medeleffektsystem (1 000 W–2 000 W) erbjuder större mångsidighet vad gäller material och fogtyper; høgeffektsystem (≥3 000 W) möjliggör djupsvetsning av tjocka eller reflekterande metaller – men medför betydligt högre priser. Till skillnad från fiberlaser-skärmaskiner, som är optimerade för genomströmning av platta plåtar, ökar priset på svetssystem snabbare med högre precision i strålföring, integrering av skyddsgas samt realtidsprocesskontroll – faktorer som direkt påverkar svetsens konsekvens och godkännandetid. Köpare bör först definiera sin applikationsklass och erforderliga penetrationsdjup innan de jämför offertförslag.
Viktiga prisdrivande faktorer: Laserkälla, strålkvalitet, varumärkesreputation och integreringskomplexitet
Priser för lasersvetsmaskiner beror sällan på en enskild komponent. Fyra ömsesidigt beroende drivkrafter – ursprung till lasersignalen, strålkvalitet (BPP), leverantörens rykte och integrationskomplexitet – kan förändra grundpriset med 30–50 % innan tillval som säkerhetskapslingar, kyldon eller anpassad verktygsutrustning läggs till. En högpresterande lasersignal kombinerad med otillräcklig värmehantering kan prestera sämre än en lasersignal av mellannivå som stöds av robust kylning och mjukvara med sluten reglering. Därför måste köpare utvärdera hela systemet system —inte bara dess tekniska specifikationer.
Industrins prisjämförelser från 2025 visar att etablerade västerländska leverantörer ofta debiterar en premie på 20–30 % jämfört med kostnadseffektiva asiatiska OEM:er vid likvärdiga effektnivåer. Robotbaserade och automatiserade celler lägger ytterligare en premie på 15–25 % när de köps från ledande automationssystemintegratörer – och specialiserad teknisk support kan höja integrationskostnaderna med ytterligare 5 000–30 000 USD utöver grundofferten.
Ursprung och pålitlighet för fiberlasersignal: IPG, TRUMPF, nLIGHT jämfört med kostnadseffektiva asiatiska OEM:er
Källan för fiberlasern utgör 20–30 % av skillnaderna i grundpris. Leverantörer som IPG Photonics, TRUMPF och nLIGHT debiterar högre priser på grund av beprövad tillförlitlighet i fält, striktare processkontroller och global serviceinfrastruktur. Maskiner byggda med dessa källor kostar ofta 18 000–35 000 USD mer än jämförbara alternativ – vilket speglar längre genomsnittlig tid mellan fel, konsekvent strålstabilitet och snabbare teknisk support. Källor på värdemässig nivå kan uppfylla kraven för applikationer med låg driftcykel eller icke-kritiska funktioner, men köpare bör kontrollera villkoren för garanti, kostnaden för modulutbyte, tillgängligheten av reservdelar lokalt samt om OEM:en stödjer fjärrdiagnostik och firmwareuppdateringar.
Strålkvalitet (BPP), kylarkitektur och styrmjukvara påverkar långsiktig avkastning på investeringen (ROI)
Beam Parameter Product (BPP) är en direkt indikator på svetsprestanda: lägre BPP möjliggör en smalare fokus, djupare penetrering, minskad sprutning och smalare värmpåverkade zoner. Men att bibehålla denna prestanda kräver avstämmd teknik – särskilt vad gäller termisk hantering och realtidsstyrning. En källa med högt BPP kombinerad med otillräcklig kylning eller öppen-styrningsprogramvara försämrar ofta prestandan inom 12–18 månader, vilket underminerar de ursprungliga besparingarna genom driftstopp och omarbete. Fälttjänstdata från 2025 visar att uppgradering av kylsystem samt införande av intelligent styrprogramvara (t.ex. dynamisk vobbling, pulsbildning, sömnspårning) förbättrar drifttiden med 10–15 %. Dessa investeringar ger konsekvent bättre avkastning än att minska inköpspriset med några tusen dollar.
Sann total ägarkostnad: Installation, anläggningsförberedelser, utbildning och service utöver grundpriset
Citatpriset för en lasersvetsmaskin representerar endast den synliga delen av investeringen. Totala ägandekostnaden (TCO) inkluderar installation, anläggningsmodifikationer, operatörsträning, programvarulicenser och serviceavtal. Inom industriella utrustningskategorier utgör det ursprungliga inköpspriset vanligtvis bara 20–40 % av livscykelkostnaderna under fem år – så att bortse från tillbehörskostnader förvränger ROI-analysen. Till skillnad från grundläggande fiberlaserskärningsmaskiner kräver lasersvetsceller nästan alltid uppgraderingar av elinfrastrukturen, kylsystem, rökutsläppssystem och lasersäkerhetssystem innan första driftkvalificeringen. Redovisning av anläggningsklarhet kräver enskild samordning med elektriker, VVS-entreprenörer och certifierade lasersäkerhetsansvariga. Team som endast utvärderar etikettpriset riskerar oplanerade ändringsorder, försenad idrifttagning och suboptimal produktion under det första året. En realistisk budget separerar grundutrustningskostnaden från plats-specifika och driftrelaterade kostnader – och tidig TCO-modellering hjälper till att jämföra leverantörer utifrån värde, inte enbart rubriknumren. Den avslöjar också om en högkvalitativ maskin med snabb och responsiv service stöd ger lägre kostnad per svetsad del över tid.
El-, kyldon-, rökutdrivnings- och säkerhetskapslingsuppgraderingar
Laserlutningssystem kräver stabil trefasström (vanligtvis 200–480 V), en dedicerad krets med avbrytarbrytare och spänningsövervakning för att minimera elektrisk störning och skydda känsliga optiska komponenter. Kyldon måste dimensioneras för maximal värmebelastning – med reservkapacitet för temperatursvängningar i omgivningen – för att förhindra termisk linseffekt och effektdrift. Rökutdrivning kräver källfångande munstycken, korrekt dimensionerad kanalering och filter som är godkända för fina metallpartiklar. En efterlevnadskonform säkerhetskapsling – med interlockdörrar, svetsförhänge och integrerade ljusgardiner – är avgörande för att uppfylla regleringskrav och skydda personalen. Budgetera 10–25 % över grundpriset för dessa artiklar och genomför en platsinspektion innan installationen tillsammans med elritningar för att undvika kostsamma sena ändringar.
Operatörcertifiering, programvarulicenser och treåriga serviceavtal
Operatörens kompetens påverkar direkt upprepbarheten för svetsning, godkännandet av kvalificering och laserns drifttid. Inledande utbildning omfattar vanligtvis 40–80 timmar och täcker drift, banprogrammering, parameteroptimering samt felsökning. I många regioner – inklusive EU, Storbritannien och USA – krävs obligatorisk lasersäkerhetscertifiering för operatörer. Programvara för processkontroll (t.ex. för övervakning av svetsning, arkivering av parametrar eller fjärrdiagnostik) kräver ofta årlig licens. Ett omfattande treårigt serviceavtal – som omfattar förebyggande underhåll, kalibrering av lasersystemet, utbyte av förbrukningsartiklar samt prioriterad tillgång till reservdelar – ligger vanligtvis mellan flera tusen dollar för system med låg effekt och över 20 000 dollar per år för automatiserade celler med hög effekt. Att inkludera dessa kostnader i den ursprungliga budgeten förhindrar reaktiva reparationer, förlänger systemets livslängd och säkrar produktionens kontinuitet.
Hur man justerar budgeten efter affärskraven: Anpassa maskintypen till produktionsvolymen och delarnas komplexitet
Att justera investeringen i lasersvetsning börjar med en tydlig produktionsprofil – inte en önskelista över funktioner. Verkstäder som redan kör fibr-laserskärningsmaskiner antar ibland att högre effekt automatiskt förbättrar svetshastigheten, men sammanfogningens passform, materialens reflektivitet och delarnas tillgänglighet påverkar ofta kostnaden mer än ren effekt. Verkstäder med låg volym som tillverkar prototyper eller tunnvägda delar kan lyckas med en 1–1,5 kW handhållen eller manuell arbetsstation – med fokus på flexibilitet, enkel installation och portabilitet. Verkstäder med mellanvolym som tillverkar 500–5 000 delar per månad i blandade tjocklekar får störst nytta av ett 1,5–2 kW halvautomatiskt system med stabil strålkvalitet, upprepningsbar fixtur och intuitiv HMI. Produktionslinjer med hög volym som tillverkar mer än 5 000 identiska delar per månad kräver 2–3 kW+ fullt automatiserade celler med sömspårning, fullständiga säkerhetsområden och integration på PLC-nivå.
Delkomplexitet fungerar som en budgetmultiplikator: reflekterande legeringar (t.ex. koppar, aluminium), tätt tolererade fogar eller geometrier med begränsad tillgänglighet ökar kraven på avancerade funktioner som dynamisk vobbling, optik med låg BPP och snabb servicestöd. Fokusera på effektiv genomströmning —delar per timme efter att ha tagit hänsyn till byten, underhåll och operatörens belastning—inte nominell hastighet. Ett 4 kW-system som kan utföra djupgenomträngning kan vara överdimensionerat om 80 % av ditt arbete innefattar 0,8 mm rostfritt stål. Bygg in en genomströmningspuffer på 15–20 % för säsongsmässiga eller projektbaserade toppar—men undvik att betala för automatisering som du inte konsekvent kan försörja med material. Innan köp ska du modellera besparingar under tre år vad gäller arbetskraft, omarbete och driftstopp. Rätt val balanserar nuvarande volym med en realistisk, mätbar tillväxtväg.
Vanliga frågor
Vilka är de viktigaste prisintervallen för laserlutningsmaskiner?
Kostnaden för en lasersvetsmaskin varierar beroende på typ och effektutdata. Handhållna manuella svetsmaskiner kostar 4 700–26 300 USD, CNC-arbetsstationer ligger mellan 30 000–150 000+ USD, robotiserade automatiserade system kostar 100 000–500 000+ USD och kombinerade skär-svetsmaskiner ligger mellan 50 000–200 000 USD.
Vilka faktorer påverkar priset på en lasersvetsmaskin?
Faktorer som ursprunget för laserkällan, strålans kvalitet (BPP), leverantörens rykte och integrationskomplexitet (t.ex. kylsystem, programvara) påverkar det totala priset. Ytterligare kostnader kan inkludera säkerhetskapslingar, kyldon, verktyg och serviceavtal.
Vilka andra kostnader bör jag ta hänsyn till utöver grundpriset?
Det är viktigt att ta hänsyn till den totala ägarkostnaden (Total Cost of Ownership), vilket inkluderar installation, anläggningsmodifikationer, utbildning, programvarulicenser, säkerhetskapslingar och långsiktiga serviceavtal. Dessa kan utgöra en ytterligare kostnad på 20–40 % av den totala investeringen under fem år.
Hur påverkar effektnivån priset och tillämpningarna för lasersvetsmaskiner?
System med låg effekt (≤1 000 W) är lämpliga för tunna material, system med mellaneffekt (1 000–2 000 W) hanterar ett bredare materialutbud och system med hög effekt (≥3 000 W) möjliggör djupgenomträngande svetsning, men är dyrare.
Vad är viktigt med avseende på strålkvalitet (BPP) och kylsystem?
Strålkvaliteten påverkar svetsens precision och prestanda. En lägre BPP säkerställer djupare genomsänkning och mindre sprutning, men detta kräver stöd av en effektiv kylarkitektur och intelligent styrmjukvara för att bibehålla långsiktig prestanda.
Innehållsförteckning
- Prisområden för laserlutmaskiner beroende på effekt, automatiseringsnivå och användningsnivå
- Viktiga prisdrivande faktorer: Laserkälla, strålkvalitet, varumärkesreputation och integreringskomplexitet
- Sann total ägarkostnad: Installation, anläggningsförberedelser, utbildning och service utöver grundpriset
- Hur man justerar budgeten efter affärskraven: Anpassa maskintypen till produktionsvolymen och delarnas komplexitet
- Vanliga frågor