
 EN
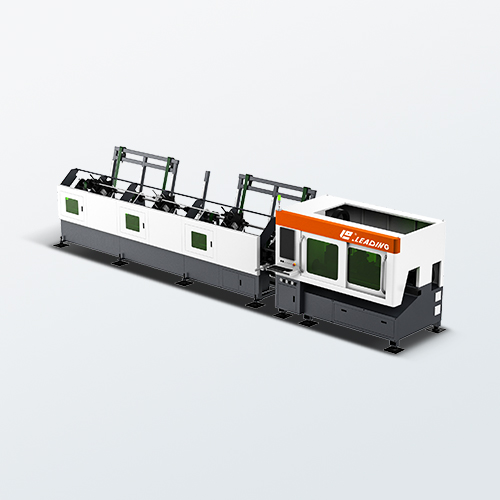
A lézerhegesztő gépek árkategóriái teljesítmény, automatizáltság és alkalmazási szint szerint
Minőségi lézerhegesztő Gép a 2026-os költség nem egyetlen szám – hanem egy, a teljesítménykimenet, az automatizálás szintje és a gyártási szerep által meghatározott hierarchiát tükröz. A bejárat-szintű kézi szálas lézerhegesztők kb. 4700 USD-tól indulnak, és a csúcskategóriás, 2000 W-os modellekig 26 300 USD-ig emelkednek. Az alap 500 W-os szálas lézerforrások 2024-ben kiválasztott beszállítói listákon kb. 2500 USD körül jelennek meg, de ezek kizárólag önálló alkatrészek – nem teljes, biztonsági előírásoknak megfelelő rendszerek. A CNC lézerhegesztő munkaállomások ára kb. 30 000 USD-től (300–500 W-os egységek) kezdődik, és több mint 150 000 USD fölé emelkedik a 1000–2000 W-os, integrált mozgásszabályozással és védőgáz-kezeléssel felszerelt rendszerek esetében. A teljesen automatizált robotos lézerhegesztő cellák a legfelső kategóriába tartoznak, áruk általában 100 000–500 000+ USD között mozog, a robot karhosszától, teherbírásától és a lézer teljesítményétől (2000–6000 W) függően. A kombinált lézer-vágó–hegesztő berendezések rugalmas, közepes–felső árkategóriába tartoznak, áruk 50 000–200 000 USD között van.
| Automatizálási szint | Tipikus fogyasztás | Árlista | Alkalmazáshoz illő |
|---|---|---|---|
| Kézi, manuális | 800 W–2000 W | $4,700–$26,300 | Kisüzemek, helyszíni javítás, ékszerek |
| CNC munkaállomás | 300 W–2000 W | $30,000–$150,000+ | Közepes mennyiségű gyártás, autóipari alkatrészek |
| Robotizáltan automatizált | 2000 W – 6000 W | $100,000–$500,000+ | Nagy mennyiségű autóipari és légiközlekedési összeszerelés |
| Kombinált vágó- és hegesztőberendezés | 500 W – 2000 W+ | $50,000–$200,000 | Rugalmas, többfolyamatos munkát igénylő kisüzemek |
A teljesítményszint tovább finomítja az értéket: az alacsony teljesítményű rendszerek (≤1000 W) vékony anyagokhoz és alacsonyabb terhelésű feladatokhoz alkalmasak; a közepes teljesítményű rendszerek (1000 W – 2000 W) szélesebb anyag- és illesztési sokoldalúságot kínálnak; a nagy teljesítményű rendszerek (≥3000 W) mély behatolásos hegesztést tesznek lehetővé vastag vagy tükröző fémes anyagokon – de jelentős árprémiumot igényelnek. A lapos lemezek feldolgozási sebességére optimalizált fémvágó szálasi lézerberendezésekkel ellentétben a hegesztőrendszerek ára érzékenyebben nő a sugárvezetés pontosságával, a védőgáz-integrációval és a valós idejű folyamatirányítással – ezek a tényezők közvetlenül befolyásolják a hegesztési konzisztenciát és a minősítési időt. A vásárlóknak először meg kell határozniuk alkalmazási szintjüket és a szükséges behatolási mélységet, mielőtt árajánlatokat hasonlítanának össze.
Fő ármeghatározó tényezők: lézerforrás, sugárminőség, márkaneve és integrációs bonyolultság
A lézerhegesztő gépek árai ritkán függenek csupán egyetlen komponenstől. Négy egymástól függő tényező – a lézerforrás származási helye, a sugárminőség (BPP), a szállító hírneve és az integrációs bonyolultság – akár 30–50%-kal is módosíthatja az alapárakat még a biztonsági burkolatok, hűtőegységek vagy egyedi szerszámok kiegészítő költségeinek hozzáadása előtt. Egy prémium lézerforrás, amelyhez nem megfelelő hőkezelés társul, gyengébb teljesítményt nyújthat, mint egy középkategóriás forrás, amelyet megbízható hűtés és zárt hurkú szoftver támogat. Ezért a vásárlóknak a rendszer – nem csupán a műszaki adatlapon szereplő paramétereket – kell értékelniük.
A 2025-ös ipari árösszehasonlítások azt mutatják, hogy a megbízható nyugati szállítók gyakran 20–30%-kal drágábban kínálják ugyanazon teljesítményszinten álló termékeiket, mint az értékorientált ázsiai OEM-ek. A robotos és automatizált cellák további 15–25%-os felárat jelentenek, ha vezető automatizálási integrátoroktól származnak – és a külön kialakított mérnöki támogatás az alapárnál akár 5000–30 000 USD-tal is növelheti az integrációs költségeket.
A folyamatos hullámhosszú lézerforrás származási helye és megbízhatósága: IPG, TRUMPF, nLIGHT vs. értékorientált ázsiai OEM-ek
A szálas lézerforrás a fő ár eltérés 20–30%-át teszi ki. Az IPG Photonics, a TRUMPF és az nLIGHT beszállítók prémium árat tudnak kikényszeríteni a mezőn már bizonyított megbízhatóságuk, szigorúbb folyamatszabályozásuk és globális szervizinfrastruktúrájuk miatt. Ezekkel a forrásokkal épített gépek gyakran 18 000–35 000 USD-tal drágábbak, mint az összehasonlítható értékű alternatívák – ez tükrözi a hosszabb átlagos meghibásodás közötti időt, a konzisztens sugárstabilitást és a gyorsabb műszaki reakciót. Az érték-kategóriás források kielégíthetik az alacsony üzemi ciklusú vagy nem kritikus alkalmazások követelményeit, de a vásárlóknak ellenőrizniük kell a garancia feltételeit, a modulcsere költségét, a helyi pótalkatrész-ellátás rendelkezésre állását, valamint azt, hogy az OEM támogatja-e a távoli diagnosztikát és a szoftverfrissítéseket.
A sugárminőség (BPP), a hűtési architektúra és a vezérlőszoftver hatással van a hosszú távú ROI-ra
A sugárparaméter-szorzat (BPP) közvetlenül jelzi a hegesztési teljesítményt: alacsonyabb BPP lehetővé teszi a szűkebb fókuszálást, mélyebb behatolást, csökkent szikrázást és keskenyebb hőhatásos zónákat. Azonban e teljesítmény fenntartásához összehangolt mérnöki megoldásra van szükség – különösen a hőkezelés és a valós idejű vezérlés területén. Egy magas-BPP forrás és egy alulméretezett hűtőrendszer vagy nyitott hurkú szoftver gyakran 12–18 hónapon belül romlik le, és az elsődleges megtakarításokat lecsökkenti a leállások és az újrafeldolgozás miatt. A 2025-ös mezőszolgálati adatok azt mutatják, hogy a hűtőrendszerek fejlesztése és az intelligens vezérlőszoftverek (pl. dinamikus rezgés, impulzusformázás, varratkövetés) bevezetése 10–15%-kal növeli a rendelkezésre állást. Ezek a beruházások állandóan jobb ROI-t (megkeresési arányt) biztosítanak, mint néhány ezer dollár levonása a vételáról.
Valódi teljes tulajdonlási költség: telepítés, létesítmény-előkészítés, képzés és szerviz a fő áron túl
Egy lézerhegesztő gép megadott ára csupán a beruházás látható részét tükrözi. A teljes tulajdonlási költség (TCO) magában foglalja a telepítést, az épület módosításait, az operátorok képzését, a szoftverlicencelést és a szervizszerződéseket. Az ipari berendezések különböző kategóriái között a kezdeti vásárlási ár általában csupán 20–40%-át teszi ki az ötéves életciklus költségeinek – így a mellékelt költségek figyelmen kívül hagyása torzítja az ROI-elemzést. Ellentétben az alapvető szálas lézeres vágógépekkel, a lézerhegesztő cellák majdnem mindig igénylik az elektromos infrastruktúra, a hűtőkörök, a füstelszívó rendszerek és a lézerbiztonsági rendszerek bővítését a próbafutás előtt. A létesítmény készsége egyedül is koordinált tervezést igényel az elektromos szerelőkkel, a fűtés-, szellőzés- és klímaberendezés-szerelőkkel, valamint a tanúsított lézerbiztonsági tisztekkel. Azok a csapatok, amelyek kizárólag a címkén feltüntetett árat vizsgálják, kockáztatják a tervezetlen módosítási igényeket, a késleltetett üzembe helyezést és az első évben alacsonyabb termelékenységet. Egy realisztikus költségvetés elkülöníti a fő berendezés árát a helyszínre jellemző és az üzemeltetési költségektől – és a korai TCO-modellezés segít az ellátók értékük alapján, nem pedig a főbb számok alapján történő összehasonlításában. Emellett feltárja, hogy egy magasabb minőségű gép, amelyhez gyors reakcióképes szerviztámogatás tartozik, hosszú távon alacsonyabb költséget eredményez darabonként hegesztett alkatrészenként.
Elektromos, hűtőrendszer-, füstelszívó- és biztonsági burkolat-felújítások
A lézerhegesztő rendszerek stabil háromfázisú áramellátást igényelnek (általában 200–480 V), külön áramkört megszakítókapcsolóval és feszültségfigyeléssel, hogy minimalizálják az elektromos zajt és védjék a finom optikai elemeket. A hűtőrendszereket a csúcshőterhelésre kell méretezni – tartalék kapacitással a környezeti hőmérséklet-ingadozásokhoz – a termikus lencséképződés és a teljesítményingadozás megelőzése érdekében. A füstelszíváshoz forrásmegfogó fúvókák, megfelelő méretű légvezeték és finom fémrészecskékhez alkalmazható szűrők szükségesek. Egy megfelelő biztonsági burkolat – ajtókkal ellátott biztonsági zárórendszerrel, hegesztési függönyökkel és integrált fényfüggönyökkel – elengedhetetlen a szabályozási előírások betartása és a személyzet védelme érdekében. Ezekre a tételekre 10–25%-os többletköltséget tervezzen, és végezzen előtelepítési helyszínfelülvizsgálatot a villamos hálózati tervrajzokkal együtt, hogy elkerülje a költséges utólagos módosításokat.
Működtetői tanúsítás, szoftverlicencelés és 3 éves szervizszerződések
A működtető szakértelme közvetlenül befolyásolja az hegesztés ismételhetőségét, a minősítés sikeres lebonyolítását és a lézer üzemidejét. A kezdeti képzés általában 40–80 órát vesz igénybe, és az üzemeltetést, pályaprogramozást, paraméteroptimalizálást és hibaelhárítást foglalja magában. Számos régióban – köztük az EU-ban, az Egyesült Királyságban és az USA-ban – a lézerbiztonsági tanúsítvány kötelező a működtetők számára. A folyamatszabályozó szoftverek (pl. hegesztés-figyelésre, paraméterarchiválásra vagy távoli diagnosztikára) gyakran éves licencelést igényelnek. Egy átfogó, 3 éves szervizszerződés – amely megelőző karbantartást, lézerforrás kalibrálását, fogyóelem-cseréket és prioritásos pótalkatrész-hozzáférést tartalmaz – általában néhány ezer dollártól kezdődik alacsony teljesítményű rendszerek esetén, és több mint 20 000 dollárt tesz ki évente nagy teljesítményű, automatizált sejtek esetén. Ezeknek az előzetes költségvetésbe való beépítése megelőzi a reaktív javításokat, meghosszabbítja a rendszer élettartamát és biztosítja a termelés folytonosságát.
Hogyan igazítsuk a költségvetést a vállalati igényekhez: a géptípus kiválasztása a termelési mennyiség és az alkatrész-bonyolultság alapján
A lézerhegesztési berendezés beszerzése a termelési profil egyértelmű meghatározásával kezdődik – nem egy funkciókra épülő kívánságlistával. Azok a műhelyek, amelyek már üzemeltetnek szálas lézeres vágógépeket, néha úgy gondolják, hogy a magasabb teljesítmény (watt) automatikusan növeli a hegesztési teljesítményt, de gyakran a varrat illesztése, az anyag tükrözőképessége és a alkatrészek hozzáférhetősége nagyobb mértékben befolyásolja a költségeket, mint a nyers teljesítmény. Az alacsony térfogatú, prototípusokat vagy vékonyfalú alkatrészeket gyártó műhelyek sikeresen alkalmazhatnak 1–1,5 kW-os kézi vagy manuális munkaállomást – a rugalmasságra, a könnyű beállításra és a hordozhatóságra helyezve a hangsúlyt. A közepes térfogatú műveletek, amelyek havi 500–5000 darab vegyes vastagságú alkatrészt állítanak elő, a legnagyobb előnyt egy 1,5–2 kW-os félig automatizált rendszerből vonhatják le, amely stabil sugárminőséggel, ismételhető rögzítőberendezésekkel és intuitív felhasználói felülettel (HMI) rendelkezik. A nagy térfogatú sorozatgyártás, amely havi 5000-nél több ismétlődő alkatrészt készít, 2–3 kW feletti automatizált cellákat igényel, amelyek varratkövető rendszerrel, teljes biztonsági burkolattal és PLC-szintű integrációval rendelkeznek.
A részletesség költségvetés-szorzóként működik: tükröző ötvözetek (pl. réz, alumínium), szoros tűréssel készített illesztések vagy korlátozott hozzáférésű geometriák növelik az igényt speciális funkciók iránt, például dinamikus rezgésvezérlés, alacsony BPP-optika és gyors reakciójú szerviztámogatás iránt. A hangsúly a hatékony teljesítményen —az óránként gyártott darabszámon, figyelembe véve a gépátállítást, karbantartást és a munkavállalók betöltését—, nem a névleges sebességen kell lennie. Egy 4 kW-os rendszer, amely mély behatolásra képes, túlméretezett lehet, ha munkájának 80%-a 0.8 mm-es rozsdamentes acélból készül. Teremtsen 15–20%-os teljesítménytartalékot szezonális vagy projektalapú csúcsidőszakokra – de ne fizessen olyan automatizálásért, amellyel nem tudja folyamatosan ellátni a gépet. A vásárlás előtt modellezze a hároméves munkaerő-, javítási és leállási költségek megtakarítását. A megfelelő döntés egyensúlyt teremt a jelenlegi termelési volumen és egy valósághű, mérhető növekedési útvonal között.
GYIK
Milyenek a lézerhegesztő gépek kulcsfontosságú árkategóriái?
Egy lézerhegesztő gép ára a típustól és a teljesítménykimenettől függ. A kézi, manuális hegesztők 4700–26 300 USD-ba kerülnek, a CNC-munkaállomások 30 000–150 000+ USD-ba, a robotos, automatizált rendszerek 100 000–500 000+ USD-ba, míg a kombinált vágó–hegesztő gépek 50 000–200 000 USD-ba kerülnek.
Milyen tényezők befolyásolják egy lézerhegesztő gép árát?
Az árat például a lézerforrás származási helye, a sugárminőség (BPP), a szállító hírneve és az integráció bonyolultsága (pl. hűtőrendszerek, szoftverek) befolyásolja. További költségek lehetnek biztonsági burkolatok, hűtőkészülékek, szerszámok és szervizszerződések.
Milyen egyéb költségekre kell figyelni a fő áron kívül?
Fontos figyelembe venni a teljes tulajdonlási költséget (TCO), amely magában foglalja a telepítést, az épületmódosításokat, a képzést, a szoftverlicencelést, a biztonsági burkolatokat és a hosszú távú szervizszerződéseket. Ezek összesen az ötéves időszak alatt további 20–40%-ot tehetnek ki a teljes beruházásból.
Hogyan befolyásolja a teljesítményszint a lézerhegesztő gépek árát és alkalmazási területeit?
Az alacsony teljesítményű rendszerek (≤1000 W) vékony anyagokhoz alkalmasak, a közepes teljesítményűek (1000–2000 W) szélesebb körű anyagok feldolgozására képesek, míg a nagy teljesítményű rendszerek (≥3000 W) mélyhatású hegesztést tesznek lehetővé, de magasabb költséggel járnak.
Milyen fontos a sugárminőség (BPP) és a hűtési rendszerek?
A sugárminőség befolyásolja a hegesztés pontosságát és teljesítményét. Az alacsonyabb BPP érték mélyebb behatolást és kevesebb fröccsenést biztosít, de ezt hatékony hűtési architektúrával és intelligens vezérlőszoftverrel kell támogatni a hosszú távú teljesítmény fenntartása érdekében.
Tartalomjegyzék
- A lézerhegesztő gépek árkategóriái teljesítmény, automatizáltság és alkalmazási szint szerint
- Fő ármeghatározó tényezők: lézerforrás, sugárminőség, márkaneve és integrációs bonyolultság
- Valódi teljes tulajdonlási költség: telepítés, létesítmény-előkészítés, képzés és szerviz a fő áron túl
- Hogyan igazítsuk a költségvetést a vállalati igényekhez: a géptípus kiválasztása a termelési mennyiség és az alkatrész-bonyolultság alapján
- GYIK