
 EN
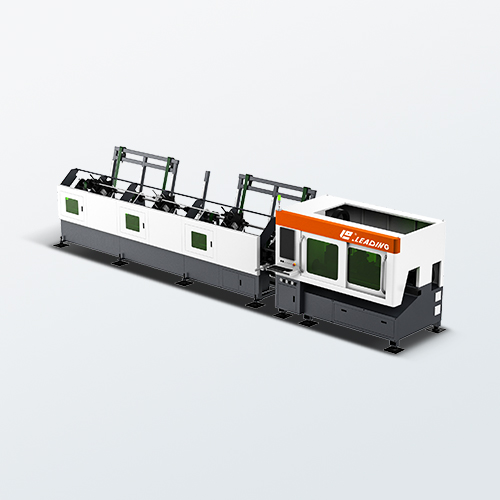
Prisområder for laser-svejsemaskiner efter effekt, automatiseringsniveau og anvendelsesniveau
En kvalitet laser svejsemaskine prisen i 2026 er ikke ét enkelt tal – den afspejler en hierarki, der er formet af effektudgang, automatiseringsniveau og produktionsrolle. Indgangsmodeller af bærbare fiberlaser-svejseanlæg starter ved ca. 4.700 USD og stiger til 26.300 USD for high-end-modeller med 2.000 W. Grundlæggende fiberlaserkilder på 500 W fremgår i udvalgte leverandøroplister fra 2024 for ca. 2.500 USD, men disse repræsenterer enkelte komponenter – ikke komplette, sikkerhedskompatible systemer. CNC-laser-svejsearbejdsstationer ligger mellem ca. 30.000 USD for enheder på 300–500 W og over 150.000 USD for systemer på 1.000–2.000 W med integreret bevægelsesstyring og beskyttelsesgasstyring. Fuldt automatiserede robotlaser-svejseceller befinder sig øverst i hierarkiet og koster typisk 100.000–500.000+ USD, afhængigt af robotens rækkevidde, lastkapacitet og laserstyrke (2.000–6.000 W). Kombinerede laser-skære-svejseanlæg optager en fleksibel mellem-til-høj niveau-niche ved 50.000–200.000 USD.
| Automatiseringsniveau | Typisk effekt | Prisområde | Anvendelsesmæssig egnethed |
|---|---|---|---|
| Bærbart manuelt | 800–2.000 W | $4,700–$26,300 | Små værksteder, reparation på stedet, smykker |
| CNC-arbejdsstation | 300–2.000 W | $30,000–$150,000+ | Produktion af mellemstore serier, bilkomponenter |
| Robotautomatiseret | 2.000 W–6.000 W | $100,000–$500,000+ | Højvolumen-produktion inden for bilindustrien og luftfartssektoren, samling |
| Kombineret fræser-svejseanlæg | 500 W–2.000 W+ | $50,000–$200,000 | Værksteder, der har brug for fleksible multiproces-løsninger |
Effektklassen præciserer yderligere værdien: Lavtydende systemer (≤1.000 W) egner sig til tynde materialer og mindre krævende anvendelser; mellemtydende systemer (1.000 W–2.000 W) giver større alsidighed i materialevalg og svejseforbindelser; højtydende systemer (≥3.000 W) muliggør dybtrængende svejsning af tykke eller reflekterende metaller – men med betydeligt højere pris. I modsætning til fiberlaser-skæreanlæg, der er optimeret til gennemløb af flade plader, stiger prisen på svejseanlæg mere kraftigt med øget præcision i stråleafledning, integration af beskyttelsesgas og realtidsproceskontrol – faktorer, der direkte påvirker svejsekvaliteten og godkendelsestiden. Købere bør først definere deres anvendelseskategori og krævede trængningsdybde, inden de sammenligner tilbud.
Nøgleprisdrevende faktorer: Laserkilde, strålekvalitet, mærkeværdi og integrationskompleksitet
Priserne på lasersvejsemaskiner afhænger sjældent af én enkelt komponent. Fire indbyrdes afhængige faktorer – oprindelsen af laserkilden, strålekvaliteten (BPP), leverandørens ry, og integrationskompleksiteten – kan ændre basisprisen med 30–50 %, før der tilføjes valgfrie tilbehør som sikkerhedskapsler, køleanlæg eller specialtilpasset værktøj. En præmie-laserkilde kombineret med utilstrækkelig termisk styring kan yde dårligere end en mellemklasse-kilde, der understøttes af robust køling og lukket-loop-software. Derfor skal købere vurdere hele systemet system —ikke kun dets specifikationsark.
Branchens prisoversigter fra 2025 viser, at etablerede vestlige leverandører ofte opkræver en premium på 20–30 % i forhold til værdi-orienterede asiatiske OEM’er ved tilsvarende effektniveauer. Robotbaserede og automatiserede celler tilføjer yderligere en premium på 15–25 %, når de købes fra ledende automationsintegratorer – og dedikeret ingeniørstøtte kan øge integrationsomkostningerne med yderligere 5.000–30.000 USD ud over basispristilbuddet.
Oprindelse og pålidelighed af fiberlaserkilden: IPG, TRUMPF, nLIGHT mod værdi-orienterede asiatiske OEM’er
Fiberlaserkilden udgør 20–30 % af prisdifferencen for basisprisen. Leverandører som IPG Photonics, TRUMPF og nLIGHT opkræver præmier på grund af dokumenteret pålidelighed i brug, strengere proceskontrol og global serviceinfrastruktur. Maskiner bygget med disse kilder koster ofte 18.000–35.000 USD mere end alternative løsninger med tilsvarende værdi – hvilket afspejler længere gennemsnitlig tid mellem fejl, konstant strålestabilitet og hurtigere teknisk support. Kilder i værdiklassen kan opfylde kravene til anvendelser med lav belastning eller ikke-kritiske opgaver, men købere bør verificere garantiordninger, omkostninger ved moduludskiftning, lokal lagerføring af reservedele samt om OEM’en understøtter fjernfejlfinding og firmwareopdateringer.
Strålekvalitet (BPP), kølearkitektur og styresoftware påvirker den langsigtede ROI
Beam Parameter Product (BPP) er en direkte prædiktor for svejsepræstation: Lavere BPP gør det muligt at fokusere mere præcist, opnå dybere gennemtrængning, reducere sprøjt og indsnævre varmeindvirkede zoner. Men at opretholde denne præstation kræver afstemt ingeniørarbejde – især inden for termisk styring og realtidskontrol. En kilde med høj BPP kombineret med utilstrækkelig køling eller software uden lukket regulering degraderer ofte inden for 12–18 måneder, hvilket underminerer de oprindelige besparelser gennem stoppet produktion og omstøbning. Feltvedligeholdelsesdata fra 2025 viser, at opgradering af kølesystemer og implementering af intelligent kontrolsoftware (f.eks. dynamisk wobble, pulsformning, sømtracking) forbedrer driftstid med 10–15 %. Disse investeringer giver konsekvent en bedre ROI end at spare et par tusinde dollars ved købet.
Sand samlet ejerskabsomkostning: Installation, facilitetsforberedelse, træning og service ud over basisprisen
Prisen på en laser svejsemaskine repræsenterer kun den synlige del af investeringen. Den samlede ejerskabsomkostning (TCO) omfatter installation, facilitetsmodifikationer, operatørtræning, softwarelicenser og serviceaftaler. I alle kategorier af industrielle udstyr udgør den oprindelige købspris typisk kun 20–40 % af livscyklusomkostningerne over fem år – så at overse tilknyttede udgifter forvrænger ROI-analysen. I modsætning til grundlæggende fiberlaserskæremaskiner kræver laser svejseceller næsten altid opgraderinger af elinfrastrukturen, kølingskredsløb, røgudsugning og lasersikkerhedssystemer, inden første driftskvalificering. Kun facilitetens klarhed kræver koordineret planlægning sammen med elektrikere, VVS-entreprenører og certificerede lasersikkerhedsansvarlige. Hold, der kun vurderer udstyrets udbudspris, risikerer uforudsete ændringsordrer, forsinket idriftsættelse og suboptimal produktion i det første år. En realistisk budgettering adskiller basisudstyrets pris fra stedsspecifikke og driftsmæssige udgifter – og tidlig TCO-modellering hjælper med at sammenligne leverandører ud fra værdi frem for blot overskriftstal. Den afslører også, om en maskine af højere kvalitet med hurtig og effektiv servicesupport giver lavere omkostning pr. svejet del over tid.
Elektriske forbedringer, køleanlæg, røgudsugning og sikkerhedskapsler
Laser svejseanlæg kræver stabil trefaset strøm (typisk 200–480 V), en dedikeret kreds med adskillelsesskruer og spændingsovervågning for at minimere elektrisk støj og beskytte følsomme optikker. Køleanlæg skal dimensioneres til maksimal termisk belastning – med reservekapacitet til omgivende temperatursvingninger – for at forhindre termisk linseeffekt og effektdrift. Røgudsugning kræver kildebaserede opsamlingsdyser, korrekt dimensionerede kanaler og filtre, der er godkendt til fine metalpartikler. En overensstemmelsesmæssig sikkerhedskapsel – med interlock-døre, svejsegardiner og integrerede lysgardiner – er afgørende for overholdelse af reglerne og beskyttelse af personale. Budget 10–25 % over basisprisen for disse elementer, og udfør en forudgående installationspladsinspektion med el-tegningsmateriale for at undgå dyre sidste-minuts-rettelser.
Operatørcertificering, softwarelicenser og 3-årig serviceaftale
Operatørfærdigheder påvirker direkte gentageligheden af svejsning, godkendelsessuccesen og laserns driftstid. Indledende uddannelse omfatter typisk 40–80 timer og dækker betjening, sti-programmering, parameteroptimering og fejlfinding. I mange regioner – herunder EU, UK og USA – er lasersikkerhedscertificering obligatorisk for operatører. Software til proceskontrol (f.eks. til svejsövervågning, parameterarkivering eller fjernfejlfinding) kræver ofte årlig licens. En omfattende 3-årig serviceaftale – som dækker forebyggende vedligeholdelse, kalibrering af lasersystemet, udskiftning af forbrugsdele og prioritær adgang til reservedele – koster typisk flere tusinde dollars for lavtydende systemer og over 20.000 dollars årligt for højtydende automatiserede celler. At inkludere disse omkostninger i den oprindelige budgettering forhindrer reaktive reparationer, forlænger systemets levetid og sikrer produktionskontinuitet.
Sådan tilpasser du budgettet til virksomhedens behov: Match maskintypen til produktionsmængden og delkompleksiteten
Investering i laser svejsning starter med en klar produktionsprofil – ikke en ønskeliste over funktioner. Værksteder, der allerede kører fiberlaser-skæremaskiner, antager nogle gange forkert, at højere effekt automatisk forbedrer svejsehastigheden, men samlingens præcision, materialeets reflektivitet og adgangen til dele påvirker ofte omkostningerne mere end ren effekt. Værksteder med lav produktion, der fremstiller prototyper eller tyndvæggede dele, kan klare sig med en 1–1,5 kW håndholdt eller manuel arbejdsstation – hvor fleksibilitet, nem opsætning og bærlighed prioriteres. Drift med mellemproduktion, der fremstiller 500–5.000 dele om måneden i blandede tykkelsesforhold, drager mest fordel af et 1,5–2 kW halvautomatisk system med stabil strålekvalitet, gentagelig fastspænding og en brugervenlig HMI. Produktionslinjer med høj kapacitet, der fremstiller mere end 5.000 gentagne dele om måneden, kræver automatiserede celler på 2–3 kW+, udstyret med sømtracking, fuldstændig sikkerhedskapsling og integration på PLC-niveau.
Delkompleksitet fungerer som en budgetmultiplikator: reflekterende legeringer (f.eks. kobber, aluminium), præcisionsnære samlinger eller geometrier med begrænset adgang øger behovet for avancerede funktioner såsom dynamisk svingning, optik med lav BPP og hurtig serviceunderstøtning. Fokuser på effektiv gennemløbshastighed — antal dele pr. time efter fratrækning af skiftetid, vedligeholdelse og operatørbelastning — ikke nominel hastighed. Et 4 kW-system, der er i stand til dybtrængende svejsning, kan være overdimensioneret, hvis 80 % af din produktion består af 0,8 mm rustfrit stål. Indregne en buffer på 15–20 % for sæsonbestemte eller projektdrevne toppe — men undgå at betale for automatisering, som du ikke konsekvent kan føde med materialer. Inden køb skal du modellere besparelser på arbejdskraft, om-svejsning og stoppetid over en treårig periode. Den rigtige valgmulighed balancerer nuværende volumen med en realistisk og målelig vækststrategi.
Ofte stillede spørgsmål
Hvad er de vigtigste prisintervaller for lasersvejsemaskiner?
Prisen på en laser-svejsemaskine varierer afhængigt af type og effektudgang. Håndholdte manuelle svejsere koster 4.700–26.300 USD, CNC-arbejdsstationer koster 30.000–150.000+ USD, robotbaserede automatiserede systemer koster 100.000–500.000+ USD, og kombinerede skære-svejsemaskiner koster 50.000–200.000 USD.
Hvilke faktorer påvirker prisen på en laser-svejsemaskine?
Faktorer såsom oprindelsen af laserkilden, strålekvaliteten (BPP), leverandørens ry, og integrationskompleksiteten (f.eks. kølesystemer og software) påvirker den samlede pris. Yderligere omkostninger kan omfatte sikkerhedskapsler, køleanlæg, værktøj og serviceaftaler.
Hvilke andre omkostninger skal jeg overveje ud over basisprisen?
Det er vigtigt at overveje den samlede ejerskabsomkostning (Total Cost of Ownership), som inkluderer installation, facilitetsmodifikationer, træning, softwarelicenser, sikkerhedskapsler og langsigtede serviceaftaler. Disse omkostninger kan udgøre yderligere 20–40 % af den samlede investering inden for fem år.
Hvordan påvirker effektniveauet prisen og anvendelsesmulighederne for en laser svejsemaskine?
Systemer med lav effekt (≤1.000 W) er velegnede til tynde materialer, systemer med mellemeffekt (1.000–2.000 W) kan håndtere et bredere materialeudvalg, og systemer med høj effekt (≥3.000 W) muliggør svejsning med dyb gennemtrængning, men er dyrere.
Hvorfor er strålekvalitet (BPP) og kølesystemer vigtige?
Strålekvaliteten påvirker svejsepræcisionen og -ydelsen. En lavere BPP sikrer dybere gennemtrængning og mindre sprøjt, men dette kræver støtte fra en effektiv kølearkitektur og intelligent styresoftware for at opretholde ydelsen over tid.
Indholdsfortegnelse
- Prisområder for laser-svejsemaskiner efter effekt, automatiseringsniveau og anvendelsesniveau
- Nøgleprisdrevende faktorer: Laserkilde, strålekvalitet, mærkeværdi og integrationskompleksitet
- Sand samlet ejerskabsomkostning: Installation, facilitetsforberedelse, træning og service ud over basisprisen
- Sådan tilpasser du budgettet til virksomhedens behov: Match maskintypen til produktionsmængden og delkompleksiteten
- Ofte stillede spørgsmål