
 EN
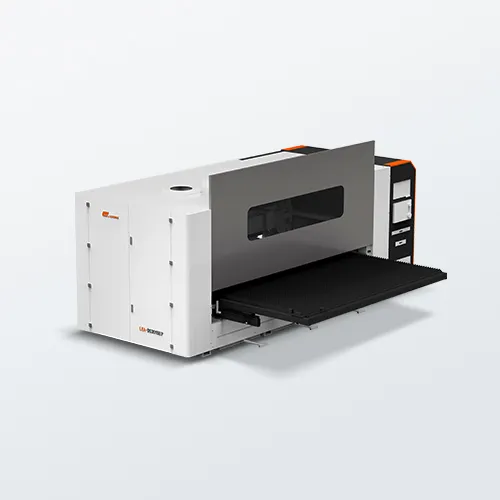
Główne czynniki wpływające na cenę maszyny do cięcia laserem włókienkowym
Kilka wzajemnie powiązanych czynników kształtuje koszt maszyny laserowej włókienkowej maszyna do cięcia laserowego , ale trzy są najważniejsze: moc lasera, zakres zastosowań oraz całkowity koszt posiadania. Zrozumienie każdego z tych czynników pozwala kupującym uniknąć nadpłacania za nieużywaną moc lub niedoszacowania ukrytych kosztów integracji i eksploatacji.
Moc lasera (1–20 kW): bezpośredni wpływ na prędkość cięcia, maksymalną grubość materiału oraz poziom cenowy
Moc lasera jest najbardziej bezpośredniym czynnikiem wpływającym na koszty. Wyższe wartości mocy wyrażone w kilowatach pozwalają na szybsze cięcie grubszych blach metalowych, ale cena nie rośnie w sposób liniowy. System o mocy 1 kW może ciąć stal nierdzewną o grubości do ok. 6 mm, podczas gdy jednostka o mocy 6 kW radzi sobie z grubością do 25 mm (specyfikacje przemysłowe na 2025 rok). Maszyny wejściowego poziomu o mocy 1,5–6 kW kosztują zwykle od 8 000 do 30 000 USD; zaawansowane modele o mocy 20 kW przekraczają często cenę 60 000 USD. Przemysłowe jednostki wysokiej klasy o mocy wyjściowej 3–30 kW zaczynają się zwykle od ok. 40 000 USD i drożeją gwałtownie wraz ze wzrostem jakości źródła oraz stopnia zautomatyzowania. Kupujący powinni dobierać moc urządzenia do największej grubości materiału, z jakim pracują rutynowo: nieużywane kilowaty zwiększają koszt inwestycyjny, zapotrzebowanie na powierzchnię podłogi oraz obciążenie instalacji elektrycznej. Choć moc wpływa na czas cyklu przy typowych grubościach blach, rzeczywista wydajność zależy również od ustawień gazu wspomagającego, wyboru dyszy oraz rodzaju materiału.
Zakres zastosowania: produkcja blachownicy vs. precyzyjne wymagania branż lotniczej lub medycznej
Zakres zastosowania określa konfigurację maszyny i jej cenę. Warsztaty produkujące elementy z blachy często potrzebują systemów o mocy 1–6 kW z typowymi stołami roboczymi oraz podstawową automatyzacją – są to najtańsze rozwiązania. Elementy stosowane w przemyśle lotniczym lub medycznym wymagają ścislszych tolerancji, wyższej jakości krawędzi cięcia, śledzenia materiału oraz specjalistycznych uchwytników lub oprogramowania. Te wymagania zwiększają koszty precyzyjnych komponentów, nakład pracy związany z walidacją oraz ogólną jakość wykonania maszyny. Producentom urządzeń medycznych może być potrzebne czyste cięcie cienkich elementów z tytanu lub stali nierdzewnej; dostawcy dla przemysłu lotniczego często przetwarzają stopy aluminium lub niklu przy jednoczesnym obowiązku szczegółowej dokumentacji. Maszyny wyposażone w dwa stoły cięciowe, robotyczną obsługę ładowania lub inteligentne magazynowanie są znacznie droższe niż modele z jednym stołem i ręcznym ładowaniem. W wielu przypadkach włóknikowa maszyna laserowa średniej mocy z ulepszonym sterowaniem ruchem i oprogramowaniem zapewnia lepszą wartość niż wysokomocowy laser pozbawiony wymaganej dokładności. Kupujący powinni określić, czy potrzebują ciągłego cięcia w dużych ilościach, czy jedynie okazjonalnych prac precyzyjnych, zanim przejdą do porównywania cen.
Rozkład całkowitych kosztów posiadania: wydatki inwestycyjne kontra instalacja, szkolenia i integracja
Cena katalogowa to tylko część inwestycji. Całkowite koszty posiadania (TCO) obejmują wydatki inwestycyjne, instalację, szkolenia, integrację z istniejącymi przepływami pracy, energię, gazy wspomagające, materiały eksploatacyjne oraz konserwację. Tabela wyjaśnia główne kategorie:
| Kategoria kosztów | Typowe artykuły | Zachowanie kosztów |
|---|---|---|
| Wydatki inwestycyjne | Źródło laserowe, stół, sterowanie CNC, chłodnica, podstawowa maszyna | Jednorazowe; rosną wraz ze wzrostem mocy i rozmiaru stołu |
| Instalacja i integracja | Przemieszczenie, przyłączenia elektryczne, konfiguracja oprogramowania, zmiany w przepływach pracy | Jednorazowe; często stanowią 5–15% ceny maszyny |
| Szkolenie | Operatorzy i personel serwisowy | Jednorazowe lub cykliczne; zależne od stopnia automatyzacji |
| Materiały eksploatacyjne | Dysze, soczewki, filtry | Umiarkowane; niższe niż w przypadku laserów CO₂ lub cięcia plazmowego |
| Energia i gaz wspomagający | Prąd elektryczny, azot/tlen/powietrze | Trwające; włókno jest bardziej wydajne niż CO₂ |
| Konserwacja | Serwis zapobiegawczy i naprawy | Trwające; wyższe bez silnej gwarancji producenta |
W przypadku laserów włókienkowych koszty energii i materiałów eksploatacyjnych są zazwyczaj niższe niż w systemach CO₂ lub plazmowych, jednak koszty instalacji i integracji oprogramowania mogą zaskoczyć pierwszych nabywców. Praktyczną zasadą jest założenie budżetu o 10–20% wyższego od ceny podstawowej maszyny na koszty uruchomieniowe.
Korelacja mocy i ceny oraz rzeczywistości zwrotu inwestycji
Nieliniowa krzywa cenowa: dlaczego maszyny do cięcia laserowego włókienkowego o mocy 6 kW i wyższej mają znaczne premie
Amaszyna do cięcia laserem światłowodowym cena nie rośnie liniowo wraz ze wzrostem mocy lasera. Systemy wejściowe o mocy 1–3 kW kosztują zwykle od 80 000 do 150 000 USD, podczas gdy konfiguracja o mocy 6 kW mieści się zazwyczaj w przedziale od 180 000 do 300 000 USD. Przy mocy 12 kW ceny przekraczają zwykle 400 000 USD. Ten skokowy wzrost cen wynika z czegoś więcej niż tylko z większego źródła laserowego. Platformy o wyższej mocy wymagają rezonatorów dwu- lub wielomodowych, ulepszonych chłodnic, wzmocnionych ram oraz zaawansowanych sterowników CNC, aby zapewnić dokładność cięcia przy szybszych prędkościach. W rezultacie przyrost kosztu przy przejściu z 3 kW do 6 kW jest proporcjonalnie większy niż przy przejściu z 1 kW do 3 kW. Cena za kilowat spada, ale bezwzględna premia inwestycyjna wzrasta gwałtownie. Nabywcy powinni traktować urządzenia o mocy 6 kW i wyższej jako osobną klasę sprzętu – nie po prostu jako ulepszenie mocy w watach.
Ponad moc silnika: Kiedy wyższa moc nie zapewnia zwrotu z inwestycji bez optymalizacji procesu
Większa moc w kilowatach nie przekłada się automatycznie na wyższą rentowność. Korzyści z przyspieszenia cięcia maleją przy cienkich blachach, ponieważ przyspieszenie ruchu i geometria detali często ograniczają wydajność wcześniej niż moc lasera. Badania z 2024 roku dotyczące wykonywania części z blachy wykazały, że maszyna do cięcia laserowego z włóknem o mocy 6 kW może być szybsza tylko o 10–15% niż jednostka o mocy 4 kW przy cięciu stali węglowej o grubości 0,060 cala, podczas gdy zużycie gazu wspomagającego może wzrosnąć o 30%. Bez zoptymalizowanego rozmieszczania elementów (nestingu), zautomatyzowanego załadunku oraz szkolenia operatorów dodatkowy koszt inwestycyjny po prostu wydłuża czasy postoju i przyspiesza amortyzację. Zwrot z inwestycji poprawia się, gdy wyższa moc lasera jest połączona z wysokowydajnymi systemami obsługi materiału, krótkim czasem przełączania między różnymi typami produkcji oraz zleceniami obejmującymi rzeczywiście grubsze płyty lub cięcie azotem pod wysokim ciśnieniem. Decydenci powinni najpierw ocenić wąskie gardła procesowe; w przeciwnym razie zakup większej mocy lasera staje się drogim, ale mało wykorzystywanym aktywem.
Zalety operacyjne kompensujące początkowy koszt
Efektywność energetyczna, minimalne zużycie materiałów eksploatacyjnych oraz żywotność diod przekraczająca 100 000 godzin – w porównaniu do technologii CO₂ lub plazmy
Maszyna do cięcia laserem włókninowym zwykle przekształca 30–50% mocy wejściowej w energię cięcia – w porównaniu do 10–15% dla systemów CO₂ i jeszcze niższej wartości dla systemów plazmowych. Ta wydajność obniża koszt energii elektrycznej przypadający na pojedynczą część oraz zmniejsza obciążenie układu chłodzenia. Konstrukcja stanowiska stałego nie wymaga uzupełniania gazu laserowego ani czyszczenia zwierciadeł; zużywalne elementy to głównie dysze i soczewki ochronne, które mają znacznie dłuższą żywotność niż elektrody w systemach plazmowych. Diody pompujące w nowoczesnych źródłach są zaprojektowane na ponad 100 000 godzin pracy, co praktycznie eliminuje konieczność wymiany źródła podczas normalnego okresu eksploatacji maszyny. Te oszczędności często rekompensują wyższą początkową cenę zakupu już po dwóch do trzech latach pracy w wieloszmienowym trybie.
dynamika rynku w 2026 roku: presje konkurencyjne, ceny regionalne oraz bariery wejścia
Rynek maszyn do cięcia laserem włókninowym w 2026 roku kształtuje się pod wpływem nasilającej się konkurencji na arenie światowej, rosnących różnic cenowych między regionami oraz utrzymujących się barier wejścia dla nowych nabywców. Badania cenowe przeprowadzone w 2025 roku wykazały, że maszyny montowane w Azji Wschodniej są często o 20–35% tańsze niż porównywalne modele europejskie lub północnoamerykańskie, co odzwierciedla różnice w zakresie pozyskiwania komponentów, kosztów pracy, certyfikatów bezpieczeństwa oraz lokalnej infrastruktury serwisowej. Jednocześnie presja konkurencyjna skurczyła marże na systemach wejściowych o mocy 1–3 kW, zmuszając producentów do różnicowania się poprzez oprogramowanie, gotowość do zautomatyzowania oraz warunki gwarancyjne – a nie wyłącznie poprzez sprzęt.
W związku z tym zakupujący powinni ocenić całkowity koszt posiadania oraz lokalną pomoc techniczną, a nie tylko początkową cenę zakupu. Bariery wejścia pozostają istotne dla mniejszych warsztatów: początkowy kapitał, wymagania dotyczące mocy zasilania obiektu, szkolenie operatorów oraz dostęp do niezawodnych części zamiennych mogą opóźnić zwrot inwestycji. W 2026 roku najbardziej uzasadnioną strategią zakupową jest porównanie co najmniej trzech dostawców regionalnych, żądanie udokumentowanych demonstracji cięcia na konkretnych grubościach materiału klienta oraz negocjowanie umów o poziomie usług przed podpisaniem umowy. Takie podejście pomaga zrekompensować regionalne różnice cenowe i zmniejsza ryzyko ukrytych kosztów integracji.
Często zadawane pytania dotyczące maszyn do cięcia laserowego włókienkowego
1. Jaki jest główny czynnik wpływający na koszt maszyny do cięcia laserowego włókienkowego?
Moc lasera jest najbardziej bezpośredniym czynnikiem wpływającym na koszt, ponieważ wyższa moc umożliwia szybsze cięcie i przetwarzanie grubszych materiałów, ale znacznie zwiększa również cenę maszyny.
2. Jakie czynniki decydują o całkowitym koszcie posiadania (TCO)?
Całkowity koszt posiadania obejmuje nie tylko cenę zakupu, ale także koszty instalacji, szkolenia, integracji, zużycia energii, materiałów eksploatacyjnych oraz bieżących kosztów konserwacji.
3. Dlaczego droższe są maszyny do cięcia laserem włóknikowym o mocy powyżej 6 kW?
Maszyny wysokomocowe wymagają zaawansowanych komponentów, takich jak wielomodulowe rezonatory, ulepszone sterowanie CNC oraz wzmocnione konstrukcje ramowe, co znacząco zwiększa ich cenę w porównaniu do konfiguracji o niższej mocy.
4. Czy maszyny do cięcia laserem włóknikowym są bardziej wydajne niż systemy CO₂?
Tak, maszyny laserowe włóknikowe przekształcają 30–50% pobieranej mocy w energię cięcia, podczas gdy systemy CO₂ osiągają jedynie 10–15%, co przekłada się na niższe koszty energii i materiałów eksploatacyjnych.
5. Co kupujący powinni wziąć pod uwagę przy wyborze poziomu mocy maszyny?
Kupujący powinni dobierać moc maszyny zgodnie ze swoimi konkretnymi zastosowaniami — czy to cięcie dużej ilości elementów, osiąganie ścisłych tolerancji, czy też obróbka grubszych materiałów — oraz ocenić swoje procesy operacyjne, aby uniknąć nadpłaty za nieużywaną moc.
Spis treści
-
Główne czynniki wpływające na cenę maszyny do cięcia laserem włókienkowym
- Moc lasera (1–20 kW): bezpośredni wpływ na prędkość cięcia, maksymalną grubość materiału oraz poziom cenowy
- Zakres zastosowania: produkcja blachownicy vs. precyzyjne wymagania branż lotniczej lub medycznej
- Rozkład całkowitych kosztów posiadania: wydatki inwestycyjne kontra instalacja, szkolenia i integracja
- Korelacja mocy i ceny oraz rzeczywistości zwrotu inwestycji
- Zalety operacyjne kompensujące początkowy koszt
- dynamika rynku w 2026 roku: presje konkurencyjne, ceny regionalne oraz bariery wejścia
-
Często zadawane pytania dotyczące maszyn do cięcia laserowego włókienkowego
- 1. Jaki jest główny czynnik wpływający na koszt maszyny do cięcia laserowego włókienkowego?
- 2. Jakie czynniki decydują o całkowitym koszcie posiadania (TCO)?
- 3. Dlaczego droższe są maszyny do cięcia laserem włóknikowym o mocy powyżej 6 kW?
- 4. Czy maszyny do cięcia laserem włóknikowym są bardziej wydajne niż systemy CO₂?
- 5. Co kupujący powinni wziąć pod uwagę przy wyborze poziomu mocy maszyny?