
 EN
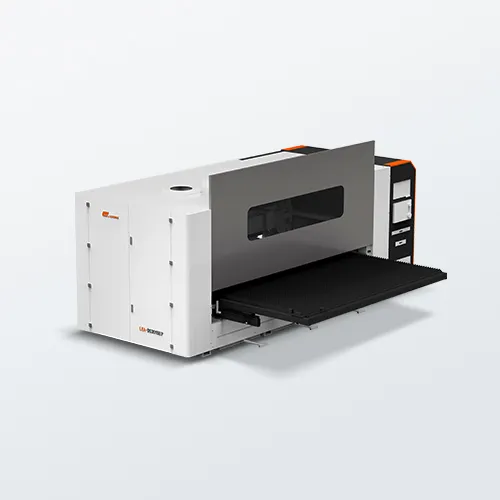
Ключові чинники вартості волоконно-оптичного лазерного верстата для різання
Кілька взаємопов’язаних чинників визначають вартість волоконно-оптичного лазерного верстата для різання лазерний різальний верстат , але три з них є найважливішими: потужність лазера, сфера застосування та загальна вартість володіння. Розуміння кожного з цих чинників допомагає покупцям уникнути переплати за невикористані потужності або недооцінки прихованих витрат на інтеграцію та експлуатацію.
Потужність лазера (1–20 кВт): прямий вплив на швидкість різання, максимальну товщину матеріалу та ціновий рівень
Потужність лазера — це найбільш прямий чинник вартості. Вищі показники потужності у кіловатах дозволяють швидше різати товстіші метали, але ціна зростає не лінійно. Система потужністю 1 кВт ріже нержавіючу сталь завтовшки до ~6 мм, тоді як пристрій потужністю 6 кВт впорається з товщиною до 25 мм (технічні специфікації галузі на 2025 рік). Початкові моделі потужністю 1,5–6 кВт зазвичай коштують від 8 000 до 30 000 доларів США; просунуті моделі потужністю 20 кВт часто коштують понад 60 000 доларів США. Промислові високопродуктивні установки потужністю 3–30 кВт зазвичай починають від 40 000 доларів США, а їхня ціна стрімко зростає з підвищенням якості джерела та рівня автоматизації. Покупцям слід підбирати потужність відповідно до максимальної товщини матеріалу, з яким вони працюють регулярно: невикористані кіловати збільшують капітальні витрати, потребу в площі підлоги та електричних потужностей. Хоча потужність впливає на тривалість циклу при різанні типових товщин листового металу, реальна продуктивність також залежить від параметрів допоміжного газу, вибору сопла та типу матеріалу.
Сфера застосування: виготовлення листового металу порівняно з високоточними вимогами авіакосмічної або медичної галузей
Область застосування визначає конфігурацію верстата й його ціну. Майстерні з обробки листового металу часто потребують систем потужністю 1–6 кВт із типовими столами та базовою автоматизацією — це найбільш доступні конфігурації. Для виробництва деталей у галузях авіакосмічної промисловості або медичного обладнання потрібні жорсткіші допуски, вища якість зрізів, можливість відстеження матеріалів та спеціальні пристосування чи програмне забезпечення. Такі вимоги підвищують вартість прецизійних компонентів, обсяг робіт із валідації та загальну якість виготовлення. Виробники медичних приладів можуть вимагати чистих зрізів на тонких деталях із титану або нержавіючої сталі; постачальники авіакосмічної галузі часто обробляють алюмінієві чи нікелеві сплави за суворими документальними вимогами. Верстати з подвійними різальними столами, роботизованою завантаженням або інтелектуальним складським обладнанням мають значно вищу ціну порівняно з моделями з одним столом і ручною завантаженням. У багатьох випадках середньопотужний волоконний лазер із поліпшеною системою керування рухом і програмним забезпеченням забезпечує краще співвідношення ціни й ефективності, ніж високопотужний верстат без необхідної точності. Перш ніж порівнювати ціни, покупцям слід чітко визначити, чи потрібне їм безперервне різання у великих обсягах, чи лише окремі високоточні операції.
Розбивка загальної вартості володіння: капітальні витрати проти встановлення, навчання та інтеграції
Ціна на етикетці — лише частина інвестицій. Загальна вартість володіння (TCO) включає капітальні витрати, встановлення, навчання, інтеграцію з існуючими робочими процесами, енергію, допоміжні гази, споживні матеріали та технічне обслуговування. У таблиці чітко вказано основні категорії:
| Категорія вартості | Типові товари | Поведінка витрат |
|---|---|---|
| Капітальні витрати | Джерело лазера, стіл, ЧПК, охолоджувач, базова машина | Одноразові; зростають із потужністю та розміром столу |
| Встановлення та інтеграція | Монтаж, електричне підключення, налаштування програмного забезпечення, зміни у робочих процесах | Одноразові; часто становлять 5–15 % від ціни машини |
| Навчання | Оператори та персонал з технічного обслуговування | Одноразові або постійні; залежать від рівня автоматизації |
| Витратні матеріали | Сопла, лінзи, фільтри | Помірні; нижчі, ніж у CO₂ або плазмових систем |
| Енергія та допоміжний газ | Електроенергія, азот/кисень/повітря | Триває; волокно ефективніше за CO₂ |
| Обслуговування | Профілактичне обслуговування, ремонт | Триває; вище без сильних гарантій від постачальника |
Для волоконних лазерів витрати на енергію та споживні матеріали, як правило, нижчі, ніж у систем CO₂ чи плазми, але монтаж та інтеграція програмного забезпечення можуть засурпризувати покупців-початківців. Практичним правилом є виділення 10–20 % понад базову ціну машини на стартові витрати.
Кореляція потужності й ціни та реалії ROI
Нелінійна цінова крива: чому волоконні лазерні різальні машини потужністю 6 кВт і вище мають значний преміальний надбавку
А волоконна лазерна різальна машина ціна не зростає лінійно з потужністю лазера. Системи початкового рівня потужністю 1–3 кВт зазвичай коштують від 80 000 до 150 000 доларів США, тоді як конфігурація потужністю 6 кВт зазвичай коштує від 180 000 до 300 000 доларів США. На рівні 12 кВт ціни зазвичай перевищують 400 000 доларів США. Цей ступінчастий стрибок відображає більше, ніж лише більшу потужність лазерного джерела. Платформи з підвищеною потужністю вимагають резонаторів із двома або кількома модулями, охолоджувачів підвищеної потужності, посилених порталів і передових систем ЧПК-керування, щоб забезпечити точність різання при вищих швидкостях. У результаті додаткова вартість переходу від 3 кВт до 6 кВт пропорційно більша, ніж від 1 кВт до 3 кВт. Вартість за кіловат знижується, але абсолютна капітальна надбавка різко зростає. Покупцям слід розглядати обладнання потужністю 6 кВт і вище як окремий клас техніки — а не просто як підвищення потужності в ваттах.
Поза потужністю: коли підвищена потужність не забезпечує ROI без оптимізації процесу
Більша кількість кіловатів не забезпечує автоматичного зростання прибутку. Виграш у швидкості скорочується при різанні тонкого листового металу, оскільки прискорення руху й геометрія деталей часто обмежують продуктивність раніше, ніж потужність лазера. За даними технологічного тестування 2024 року, волоконний лазер потужністю 6 кВт може бути лише на 10–15 % швидшим за одиницю потужністю 4 кВт під час різання низьковуглецевої сталі товщиною 0,060 дюйма, тоді як споживання допоміжного газу може зрости на 30 %. Без оптимізованого розміщення деталей, автоматизованого завантаження й підготовки операторів додаткові капітальні витрати просто збільшують час простою й амортизацію. Повернення інвестицій покращується, коли вища потужність поєднується з високопродуктивною системою подачі матеріалу, мінімальним часом переналагодження для різних типів виробів та замовленнями, що справді потребують різання більш товстих плит або різання азотом під високим тиском. Приймаючи рішення, слід насамперед проаналізувати вузькі місця виробничого процесу; інакше придбання лазера з більшою потужністю перетвориться на дорогий, але недостатньо використовуваний актив.
Експлуатаційні переваги, що компенсують початкові витрати
Енергоефективність, мінімальне споживання витратних матеріалів та термін служби лазерних діодів понад 100 000 годин порівняно з CO₂- або плазмовими системами
Зазвичай волоконно-лазерний різальний верстат перетворює 30–50 % вхідної потужності на енергію різання — порівняно з 10–15 % у системах на основі CO₂ та ще нижчим показником у плазмових систем. Ця ефективність зменшує витрати на електроенергію на одну деталь і знижує навантаження на систему охолодження. Конструкція на основі твердотільних компонентів не потребує заправки лазерним газом чи регулювання дзеркал; споживними матеріалами є переважно сопла й захисні лінзи, термін служби яких значно перевищує термін служби плазмових електродів. Накачувальні діоди в сучасних джерелах мають ресурс понад 100 000 годин роботи, що практично усуває необхідність заміни джерела протягом нормального строку експлуатації верстата. Ці економії часто компенсують вищу початкову вартість покупки вже через два–три роки багатозмінної роботи.
динаміка ринку 2026 року: конкурентний тиск, регіональні ціни та бар’єри входу
Ринок волоконно-оптичних лазерних верстатів для різання 2026 року формується під впливом посилення глобальної конкуренції, зростання цінових розривів між регіонами та стійких бар’єрів для нових покупців. Згідно з промисловими опитуваннями цін 2025 року, верстати, зібрані в Східній Азії, часто коштують на 20–35 % менше, ніж порівнянні європейські чи північноамериканські моделі, що відображає різницю у постачанні компонентів, витратах на робочу силу, сертифікаціях безпеки та місцевій інфраструктурі обслуговування. У той самий час конкуренційний тиск призвів до скорочення маржинальності на базових системах потужністю 1–3 кВт, що змушує виробників диференціювати свою продукцію за рахунок програмного забезпечення, готовності до автоматизації та умов гарантії, а не лише за рахунок апаратного забезпечення.
Отже, покупці повинні оцінювати загальну вартість володіння та місцеву технічну підтримку — а не лише початкову ціну покупки. Бар’єри входу залишаються значними для менших майстерень: початковий капітал, вимоги до потужності приміщення, навчання операторів та доступ до надійних запасних частин можуть затримати повернення інвестицій. У 2026 році найбільш обґрунтована стратегія закупівлі полягає в тому, щоб порівняти щонайменше трьох регіональних постачальників, вимагати документованої демонстрації різання на вашій конкретній товщині матеріалу та домовитися про угоди про рівень обслуговування до підписання контракту. Такий підхід допомагає компенсувати регіональні розбіжності у цінах і зменшує ризик прихованих витрат на інтеграцію.
Поширені запитання щодо волоконно-лазерних верстатів для різання
1. Що є основним чинником вартості волоконно-лазерного верстата для різання?
Потужність лазера є найбільш прямим чинником вартості, оскільки вища потужність забезпечує швидше різання й можливість обробки товщих матеріалів, але також суттєво збільшує вартість верстата.
2. Які чинники визначають загальну вартість володіння (TCO)?
Загальна вартість володіння включає не лише ціну на табличці, а й витрати на встановлення, навчання, інтеграцію, споживання енергії, витратні матеріали та постійне технічне обслуговування.
3. Чому волоконні лазерні верстати для різання з потужністю понад 6 кВт дорожчі?
Верстати високої потужності потребують передових компонентів, таких як багатомодульні резонатори, покращені системи ЧПК-керування та підсилені порталів, що суттєво збільшує їхню вартість порівняно з конфігураціями нижчої потужності.
4. Чи є волоконні лазерні верстати для різання ефективнішими за системи на основі CO₂?
Так, волоконні лазерні верстати перетворюють 30–50 % вхідної потужності на енергію різання, тоді як у систем CO₂ цей показник становить лише 10–15 %, що призводить до нижчих витрат на енергію та витратні матеріали.
5. Що мають враховувати покупці при виборі рівня потужності верстата?
Покупці мають узгоджувати потужність верстата зі своїми конкретними завданнями — чи то масове різання, висока точність, чи робота з товстішими матеріалами — та оцінювати свої технологічні процеси, щоб уникнути надмірних витрат на невикористані потужності.
Зміст
-
Ключові чинники вартості волоконно-оптичного лазерного верстата для різання
- Потужність лазера (1–20 кВт): прямий вплив на швидкість різання, максимальну товщину матеріалу та ціновий рівень
- Сфера застосування: виготовлення листового металу порівняно з високоточними вимогами авіакосмічної або медичної галузей
- Розбивка загальної вартості володіння: капітальні витрати проти встановлення, навчання та інтеграції
- Кореляція потужності й ціни та реалії ROI
- Експлуатаційні переваги, що компенсують початкові витрати
- динаміка ринку 2026 року: конкурентний тиск, регіональні ціни та бар’єри входу
-
Поширені запитання щодо волоконно-лазерних верстатів для різання
- 1. Що є основним чинником вартості волоконно-лазерного верстата для різання?
- 2. Які чинники визначають загальну вартість володіння (TCO)?
- 3. Чому волоконні лазерні верстати для різання з потужністю понад 6 кВт дорожчі?
- 4. Чи є волоконні лазерні верстати для різання ефективнішими за системи на основі CO₂?
- 5. Що мають враховувати покупці при виборі рівня потужності верстата?