
 EN
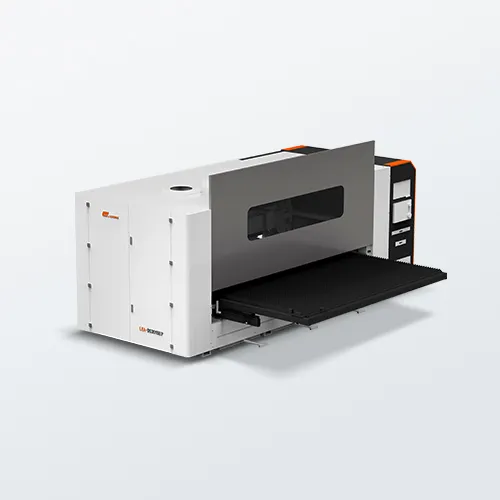
A száloptikás lézeres vágógép fő költségmozgató tényezői
Több egymástól függő tényező határozza meg egy száloptikás lézer költségét lézervágó gép , de három kiemelkedő: a lézerteljesítmény, az alkalmazási kör és a teljes tulajdonosi terhelés. Mindegyik megértése segít a vásárlóknak elkerülni a felesleges kapacitás túlfizetését vagy a rejtett integrációs és üzemeltetési költségek alábecslését.
Lézerteljesítmény (1–20 kW): közvetlen hatás a vágási sebességre, vastagságra és árkategóriára
A lézer teljesítménye a legközvetlenebb költségmozgató tényező. A magasabb kilowattos értékek lehetővé teszik a vastagabb fémek gyorsabb vágását – azonban az ár nem növekszik lineárisan. Egy 1 kW-os rendszer akár kb. 6 mm-es rozsdamentes acélt is képes vágni, míg egy 6 kW-os egység akár 25 mm-es anyagvastagságot is kezelhet (2025-ös ipari specifikációk szerint). A bejáratikategóriás gépek, amelyek 1,5–6 kW teljesítményt nyújtanak, általában 8 000–30 000 USD-ba kerülnek; a fejlett, 20 kW-os modellek gyakran meghaladják a 60 000 USD-t. A felső kategóriás ipari egységek, amelyek 3–30 kW-os kimeneti teljesítményt biztosítanak, gyakran kb. 40 000 USD-tól indulnak, és az áruk élesen emelkedik a forrásminőség és az automatizálás szintjének növekedésével. A vásárlóknak a legvastagabb, rendszeresen feldolgozott anyagukhoz kell igazítaniuk a gép teljesítményét: a felhasználatlan kilowattok növelik a tőkeköltséget, a padlóterületet és az elektromos ellátás igényét. Bár a teljesítmény befolyásolja a ciklusidőt a gyakori lemezvastagságoknál, a gyakorlati termelékenységet szintén meghatározzák az segédgáz-beállítások, a fúvóka kiválasztása és az anyagtípus.
Alkalmazási terület: lemezfeldolgozás vs. űrkutatási vagy orvosi pontossági igények
Az alkalmazási terület határozza meg a gép konfigurációját és az árát. A lemezfeldolgozó műhelyek gyakran 1–6 kW-os rendszereket igényelnek standard asztalokkal és alapvető automatizálással – ezek a legolcsóbb megoldások. Az űrkutatási vagy orvostechnikai alkatrészek gyártása szigorúbb tűréseket, kiválóbb vágási éls minőséget, anyag nyomon követhetőségét és speciális rögzítőberendezéseket vagy szoftvereket igényel. Ezek a követelmények növelik a pontossági alkatrészek költségét, az érvényesítési erőfeszítést és a gyártási minőséget. Az orvosi eszközök gyártói például vékony titán- vagy rozsdamentes acél alkatrészek tisztább vágását követelhetik meg; az űrkutatási beszállítók gyakran alumíniumot vagy nikkelötvözeteket dolgoznak fel szigorú dokumentációs előírások mellett. A kettős vágóasztallal, robotos betáplálással vagy intelligens raktározással felszerelt gépek jelentősen drágábbak, mint az egyasztalos, kézi betáplálású modellek. Sok esetben egy közepes teljesítményű fémérzékeny lézer, amely fejlett mozgásszabályozással és szoftverrel van felszerelve, jobb értéket kínál, mint egy nagy teljesítményű gép, amely hiányzik a szükséges pontosságból. A vásárlóknak előre el kell dönteniük, hogy folyamatos nagytermelési vágásra vagy időnkénti precíziós munkára van-e szükségük, mielőtt az árakat összehasonlítanák.
A teljes tulajdonlási költség részletezése: tőkekiadások vs. telepítés, képzés és integráció
A címkén feltüntetett ár csak egy része a befektetésnek. A teljes tulajdonlási költség (TCO) tartalmazza a tőkekiadásokat, a telepítést, a képzést, a meglévő munkafolyamatokba való integrációt, az energiafelhasználást, a segédgázokat, a fogyóeszközöket és a karbantartást. Egy táblázat világosan bemutatja a fő kategóriákat:
| Költségkategória | Tipikus tételek | Költségviselkedés |
|---|---|---|
| Tőkekiadások | Lézerforrás, asztal, CNC, hűtőegység, alap gép | Egyszeri kiadás; növekszik a teljesítménnyel és az asztalmérettel |
| Telepítés és integráció | Emelés, villamos szerelés, szoftverbeállítás, munkafolyamat-változások | Egyszeri kiadás; gyakran a gép árának 5–15%-a |
| Tanítás | Működtetők és karbantartó személyzet | Egyszeri vagy folyamatos kiadás; az automatizálástól függ |
| Fogyóeszközök | Fúvókák, lencsék, szűrők | Közepes; alacsonyabb, mint a CO₂- vagy plazmavágóké |
| Energia és segédgáz | Elektromos áram, nitrogén/oxigén/levegő | Folyamatos; a szálalapú rendszer hatékonyabb, mint a CO₂-alapú |
| Fenntartás | Megelőző karbantartás, javítások | Folyamatos; magasabb, ha nincs erős gyártói garancia |
A szálalapú lézerek esetében az energia- és fogyóeszköz-költségek általában alacsonyabbak, mint a CO₂- vagy plazmaalapú rendszereké, de a telepítés és a szoftverintegráció meglepheti az első vásárlókat. A kezdési költségek becslésére praktikus szabály, hogy a gép alapárához 10–20%-kal többet számítsunk fel.
Teljesítmény–ár összefüggés és a megtérülés valósága
Nemlineáris árképzési görbe: Miért tartalmaznak jelentős prémiumot a 6 kW feletti szálalapú lézer-vágógépek
Aszállézer vágógép az ára nem arányosan nő a lézer teljesítménnyel. A bejárat szintű, 1–3 kW-os rendszerek általában 80 000–150 000 USD között mozognak, míg egy 6 kW-os konfiguráció általában 180 000–300 000 USD között van. 12 kW-nál az árak gyakran meghaladják a 400 000 USD-t. Ez a lépcsőzetes ugrás többet jelent, mint egyszerűen nagyobb lézerforrás. A magasabb teljesítményű platformokhoz kettős vagy többmodulos rezonátorok, fejlett hűtőrendszerek, megerősített forgóasztalok és kifinomult CNC-vezérlések szükségesek a vágási pontosság fenntartásához gyorsabb sebességek mellett. Ennek eredményeként a 3 kW-ról 6 kW-ra történő lépés költségnövekedése arányosan nagyobb, mint az 1 kW-ról 3 kW-ra történő lépés. Az ezerwatt-onkénti ár csökken, de a tényleges tőkebefektetési prémium élesen emelkedik. A vásárlóknak a 6 kW feletti berendezéseket különálló felszerelési osztálynak kell tekinteniük – nem egyszerű teljesítménynövelésnek.
Túl a lóerőn: Amikor a magasabb teljesítmény nem hozza meg az ROI-t a folyamatoptimalizáció nélkül
A nagyobb kilowattérték nem eredményez automatikusan több nyereséget. A vágási sebesség növekedése csökken a vékony lemezeknél, mert a mozgás gyorsulása és az alkatrész geometriája gyakran korlátozza a feldolgozási kapacitást még mielőtt a lézer teljesítménye megtenné. Egy 2024-es gyártási összehasonlító vizsgálat szerint egy 6 kW-os folyamatos fényű lézer-vágógép legfeljebb 10–15%-kal gyorsabb lehet egy 4 kW-os egységnél 0,060 hüvelykes lágyacéllemeznél, miközben a segédgáz-fogyasztás akár 30%-kal is emelkedhet. Az optimalizált elrendezés, az automatizált betáplálás és az operátorok képzése nélkül a megnövelt tőkebefektetés egyszerűen növeli az üresjárat idejét és a leírás mértékét. A megtérülés javul, ha a magasabb teljesítményt nagy mennyiségű anyagkezeléssel, alacsony váltási idővel (kevés termékváltozat esetén) és olyan feladatokkal párosítják, amelyek ténylegesen vastagabb lemezeket vagy nagynyomású nitrogénos vágást igényelnek. A döntéshozóknak először a folyamatbeli szűk keresztmetszeteket kell értékelniük; ellenkező esetben a további lézerteljesítmény beszerzése drága, de alulhasznált eszközzé válik.
Működési előnyök, amelyek ellensúlyozzák a kezdeti költséget
Energiatakarékosság, minimális fogyóeszköz-igény és 100 000 óránál hosszabb diódák élettartama a CO₂- vagy plazmavágással szemben
Egy szálas lézeres vágógép általában a bemeneti teljesítmény 30–50%-át alakítja át vágási energiává – ez CO₂-rendszerek esetében 10–15%, a plazmavágásnál pedig még alacsonyabb érték. Ez az energiahatékonyság csökkenti az egy darabra jutó villamosenergia-költséget, és enyhíti a hűtési terhelést. A szilárdtest kialakítás nem igényel lézer gázutántöltést vagy tükröket; a fogyóeszközök főként a fúvókák és a védőlencsék, amelyek élettartama jóval hosszabb, mint a plazmaelektródáké. A modern forrásokban alkalmazott pumpadiódák üzemideje 100 000 óránál is több, így a forrás cseréje gyakorlatilag elkerülhető a gép normál élettartama alatt. Ezek a megtakarítások gyakran ellensúlyozzák a magasabb kezdeti vásárlási árat két-három évnyi többműszakos üzemelés során.
2026-os piaci dinamika: versenyhelyzet, régiós árazás és belépési akadályok
A 2026-os száleres lézeres vágógépek piacát a globális verseny fokozódása, a régiók közötti árkülönbségek növekedése és az új vásárlók számára továbbra is fennálló belépési akadályok formálják. A 2025-ös ipari ár-felmérések szerint Kelet-Ázsiában összeszerelt gépek gyakran 20–35%-kal olcsóbbak, mint az európai vagy észak-amerikai megfelelőik, ami a komponensek beszerzésének, a munkaerő-költségeknek, a biztonsági tanúsítványoknak és az helyi szervizinfrastruktúrának a különbségeire utal. Ugyanakkor a verseny nyomása csökkentette az alapmodell 1–3 kW-os rendszerek árrését, így a gyártók a szoftverekre, az automatizálásra való felkészültségre és a garanciális feltételekre helyezik a hangsúlyt a különválasztódáshoz, nem csupán a hardverre.
Ennek következtében a vásárlóknak a teljes tulajdonlási költséget és a helyi műszaki támogatást kell értékelniük – nem csupán a kezdeti vételárat. A kisebb gépgyártók számára továbbra is jelentős belépési akadályok állnak: az előre fizetendő tőke, az üzem energiaellátási igényei, az operátorok képzése és a megbízható pótalkatrészekhez való hozzáférés késleltetheti a megtérülést. 2026-ban a legbiztonságosabb vásárlási stratégia az, ha legalább három régióban működő szállítót hasonlítanak össze, dokumentált vágási bemutatót követelnek meg az Önök konkrét anyagvastagságára, és szervizszint-megállapodásokat tárgyalnak a szerződéskötés előtt. Ez a megközelítés segít kiegyenlíteni a régiók közötti árkülönbségeket és csökkenti a rejtett integrációs költségek kockázatát.
GYIK a fémvágó szálalmas lézerberendezésekről
1. Mi a fő költségmozgató egy szálalmas lézeres fémvágó gépnél?
A lézer teljesítménye a legközvetlenebb költségmozgató, mivel a magasabb teljesítmény gyorsabb vágást és vastagabb anyagok feldolgozását teszi lehetővé, de ugyanakkor jelentősen növeli a gép árát.
2. Mely tényezők határozzák meg a teljes tulajdonlási költséget (TCO)?
A teljes tulajdonlási költség nemcsak a vételárat, hanem a telepítést, a képzést, az integrációt, az energiafogyasztást, a fogyóeszközöket és a folyamatos karbantartási költségeket is magában foglalja.
3. Miért drágábbak a 6 kW-nál nagyobb teljesítményű szálas lézeres vágógépek?
A nagy teljesítményű gépek fejlettebb alkatrészeket igényelnek, például többmodulos rezonátorokat, javított CNC-vezérléseket és megerősített hídvezetékeket, amelyek jelentősen megnövelik a költségeiket az alacsonyabb teljesítményű konfigurációkhoz képest.
4. Hatékonyabbak-e a szálas lézeres vágógépek a CO₂-rendszerekhez képest?
Igen, a szálas lézeres gépek a bemeneti teljesítmény 30–50%-át alakítják át vágási energiává, míg a CO₂-rendszerek esetében ez csak 10–15%, ami alacsonyabb energia- és fogyóeszköz-költségekhez vezet.
5. Mire figyeljenek a vásárlók a gépteljesítmény-szintek közötti választáskor?
A vásárlóknak a gépteljesítményt a saját specifikus alkalmazásaikhoz kell igazítaniuk – legyen szó nagy mennyiségű vágásról, szigorú tűréshatárokról vagy vastagabb anyagokról – és értékelniük kell működési folyamataikat, hogy elkerüljék a nem használt kapacitásért történő túlfizetést.
Tartalomjegyzék
- A száloptikás lézeres vágógép fő költségmozgató tényezői
- Teljesítmény–ár összefüggés és a megtérülés valósága
- Működési előnyök, amelyek ellensúlyozzák a kezdeti költséget
- 2026-os piaci dinamika: versenyhelyzet, régiós árazás és belépési akadályok
-
GYIK a fémvágó szálalmas lézerberendezésekről
- 1. Mi a fő költségmozgató egy szálalmas lézeres fémvágó gépnél?
- 2. Mely tényezők határozzák meg a teljes tulajdonlási költséget (TCO)?
- 3. Miért drágábbak a 6 kW-nál nagyobb teljesítményű szálas lézeres vágógépek?
- 4. Hatékonyabbak-e a szálas lézeres vágógépek a CO₂-rendszerekhez képest?
- 5. Mire figyeljenek a vásárlók a gépteljesítmény-szintek közötti választáskor?