
 EN
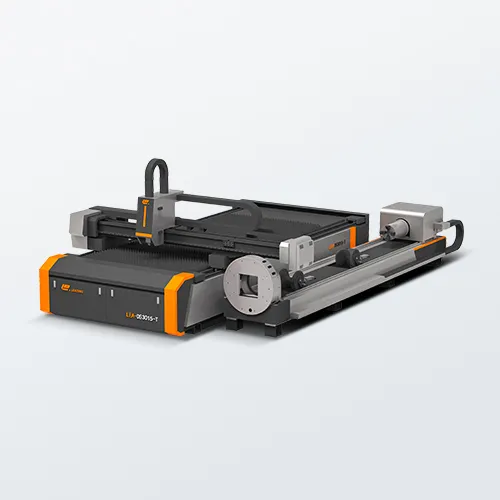
Потреба за прецизношћу која оправдава ласерску машину за резање цеви
Савремена производња захтева све строже толеранције, посебно за компоненте који носе оптерећење или критичне за безбедност. У овим контекстима, cev ласерски резач није само предност; то је једини метод способан да обезбеди понављајућу прецизност до милиметра коју конвенционална производња не може да доноси. Следећи сценарија приказују када се ова способност помера са "добра за поседовање" на непроговарајућу производњу.
Подмилиметрова прецизност за сложене 3Д профиле цеви
Делови са контурисаним крајем, рупама изван оси, затварањем или сложеним копиранима зглобовима често захтевају тачност позиције од ± 0,1 мм (0,004 ′′) или бољедолично изнад кумулативних прагова грешке радног тока за убоду и савијање или пи Ове традиционалне методе уводе нетачности у састављању, посебно на дугим или асиметричним цевима. За разлику од тога, ласерска машина за резање цеви користи ЦНЦ контроле са затвореном петљицом и ротациони шлак са серво-приводом како би се одржала верност резања током пуне 360° манипулације. Ово омогућава прецизне кожнице под било којим углом, оштре унутрашње углове и микро-слотове - све без секундарног дебурирања.
За оквире медицинских уређаја и електронске кутијегде су неопходне минималне зоне које су погођене топлотом (HAZ) и квалитетне ивицепроцес обично држи ±0.05 мм. Од суштинског значаја је да ово није једнократно достигнуће: интегрисани аутоматски системи мерења и компензација у реалном времену осигурају да сваки део у партији остане у пределу толеранције. Шта је било резултат? Устрањен ручни прикључак и до 40% брже монтаже у окружењима са високим мешавинама.
Аерокосмичка студија случаја: ±0,05 mm Толеранција у критичним кружњацима
Аерокосмички добављач се суочио са упорном остатом и прерадом на лаким структурним заглавцима израђеним од алуминијумске цеви 6061-Т6 са зидом од 1,5 мм. Сваки заступач је захтевао резење митре, слотове са табовима за слепе навезе и овални појас који пролази кроз све у зони толеранције од ± 0,05 мм. Приступ са више корака ударног-гибаног-заваривања доносио је стопе скрапа изнад 12%, са честама димензионалним дрейфом.
Прелазак на машину за резање ласера са 3Д ЦАМ капацитетом омогућио је обраду у једној поставци. Динамичка контрола фокуса и капацитивно сензирање висине омогућили су безпрекорно, истовремено сечење овала и слотова одржавајући критичне димензије доследно током трка од 1.200 јединица. Прва инспекција члана није показала измериво одступање од ЦАД модела; наредни ЦММ подаци потврдили су способност процеса (Цпк) која је прешла 1,67. Време испоруке је опало са 8 дана на 32 сата, а трошкови по делу су опали за 23%. За високовредне ваздухопловне зглобове, тачност испод 0,05 мм није амбициозна, то је строг мандат за набавку који се испуњава искључиво технологијом ласера за цеви.
Продукцијски обим и сложеност делова
Произвођачи који процењују машину за резање цеви ласером морају да претеже и годишње запремине делова и разноликост дизајна. Док производња у ултра-висок обим, ниска разновидност и даље фаворизује штап-гибање-заваривање ћелије, економска предност се одлучујуће мења када сложеност и варијанте закупљања прелазе јасан праг.
Точка равнотеже: Када 500+ јединствених делова цеви фаворизују ласер него удар-обвргнути-заваривање
Традиционални радни токови за радно спојање захтевају посебну алатку, вишеструке поставке и ручно руковање за сваки нови профил. Уколико се годишње набави више од 500 различитих бројева делова цеви, ови фиксирани трошкови и минути за промену брзо смањују маржу. Машина за резање цеви ласером потпуно елиминише тврде алате, обавља све резе у једном аутоматском циклусу и постиже промену програма за мање од 10 секунди.
У студији о поређењу индустрије 2023. године утврђено је да је за радње које обрађују 500800 јединствених цеви СКУ, трошак по делу који користи ласер био 2835% нижи од прогресивне штампе + секундарног заваривањафактор у амортизацији алата и радном снази Предност се додатно повећава када делови захтевају вишето углова резања, слотове или уграде: задатке које ласер управља инлине, елиминишући одвојене операције фрезирања.
Узмана потражње за радним мјестима са великим миксом и малим обемом (23% годишњи раст)
Потреба купца за прилагођеним, краткотрајним саставним монтажама се убрзава. Истраживање ФабТека из 2024. године у вези са произвођачима метала из уговора пријавило је повећање од 23% у односу на прошлу годину у наруџбинама са високом мешавином и малим запремином, које су подстакнуте инфраструктуром електричних возила, прототипирањем пољопривред
Традиционални системи се боре да профитирају од партија од 1050 јединица јер време постављања преплавља маржу. Машина за резање цеви ласером се овде развија: нуле трошкове алата и тренутно повлачење програма чине да се ниски обим ради као економично као и масовна производња. Ова флексибилност омогућава радним радњама да агресивно цитирају мале наруџбине, а истовремено сачувају бруто маржепревраћајући високу комбинацију потражње у стратешку лостовицу раста.
Материјални и геометријски ограничења у којима је машина за резање ласера за цеви преваљша
Тонкостенски нерђајући челик и алуминијум: Минимизација топлотних искривљења
Тонко-дворишта нержавећег челика и алуминијумских цеви су веома подложне топлотно изазван деформација, округливање ивице, и деформација резе стране током конвенционалне обраде. Машина за резање цеви ласером ублажава ове проблеме кроз чврсто фокусиран зрак и минималну зону погођену топлотом (ХАЗ). Прецизно контролишући трајање пулса, брзину податка и притисак гаса, оператери одржавају локалне температуре довољно ниске да би се сачувао структурни интегритет чак и на зидовима танким од 0,5 мм.
Неконтактна природа процеса такође елиминише механички стрес, што је критично за меке алуминијумске легуре подлоге гребању или убоду. Резултат је чисти и без бура и често не захтевају никакву секундарну завршну обработуубрзавање монтажа доле и смањење остатака за лаге компоненте са великим улозима.
Тешки облици: овални, капи и геометријски уздршка за рез на другом делу оси
Осим округлих и квадратних профила, машина за резање цеви ласером одликује се обрадом овалних, капи и других асиметричних секција без прилагођених алата. Његова вишеосија резачка глава динамички се нагине да би се произвели резици изван оси: угловане ивице, сложене костице и од центра резања - све док се одржава конзистентна ширина резања и геометријска верност.
Произвођачи медицинских уређаја ослањају се на ову способност да би створили угловане порте или спиралне ремеће на танкостеном канули. Иако екстремни углови (више од ~ 60 ° од перпендикуларног) могу изазвати оптичке перформансе због продужења греда, систем покрива велику већину захтева индустријске геометријеомогућавајући производњу високог мешавина са нулом промене тврдог алата.
Упорука за ланцу снабдевања и време извршења за аутсорсинг услугама ласерског сечења цеви
Стратегија СИТ-а: Достављачи нивоа 2 који користе капацитете на захтев за смањење залиха
Добавитељи нивоа 2 све више усвајају моделе испоруке у право време аутсорсирањем сертификованим услугама ласерског резања цеви избегавајући капиталне инвестиције за сопствену машину. Капацитет на захтев претвара сталне капиталне трошкове у променљиве трошкове, омогућавајући брз одговор на флуктуирајуће нарачке без складиштења готових белих делова.
Ова промена смањује залихе сировина и готових производа за до 40%, ослобађајући складиште и радни капитал, док се одржава тачност испод ± 0,1 мм током кратких производних линија.
Често постављене питања
Које индустрије највише имају користи од ласерских машина за резање цеви?
Индустрије као што су ваздухопловство, медицински уређаји и произвођање на задатке имају велику корист због потребе за прецизним, висококвалитетним и сложеним геометријом цеви.
Како технологија ласера за цеви одржава прецизност током производње?
Машине за резање цеви ласером користе ЦНЦ контроле, аутоматизоване системе за мерење и компензацију у реалном времену како би се осигурале прецизне резе са минималним одступањима.
Да ли је ласерско сечење цеви погодно за производњу малог броја?
Да, ласерске машине за резање цеви процветају на пословима са великим мешавинама и малим запремином, јер смањују трошкове поставке алата и пружају брзе промене програма.
Који су главни материјали обрађени ласерским сечањем цеви?
Машине су одличне са танкостеном нерђајућим челик, алуминијум и другим металима који су склони топлотном деформацији или механичком стресу током конвенционалне обраде.
Зашто произвођачи аутсорсирају услуге за ласерско сечење цеви?
Аутсорсинг омогућава произвођачима да усвоје флексибилне стратегије "савршено у времену", штеде трошкове за залихе и брзо реагују на флуктуирајуће потражње.
Садржај
- Потреба за прецизношћу која оправдава ласерску машину за резање цеви
- Продукцијски обим и сложеност делова
- Материјални и геометријски ограничења у којима је машина за резање ласера за цеви преваљша
- Упорука за ланцу снабдевања и време извршења за аутсорсинг услугама ласерског сечења цеви
-
Често постављене питања
- Које индустрије највише имају користи од ласерских машина за резање цеви?
- Како технологија ласера за цеви одржава прецизност током производње?
- Да ли је ласерско сечење цеви погодно за производњу малог броја?
- Који су главни материјали обрађени ласерским сечањем цеви?
- Зашто произвођачи аутсорсирају услуге за ласерско сечење цеви?