
 EN
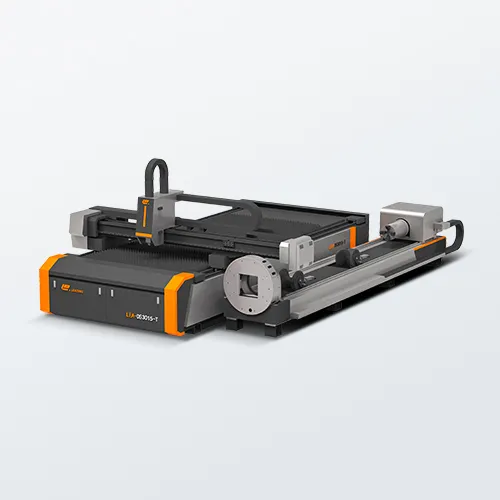
متطلبات الدقة التي تبرر استخدام آلة قص أنابيب بالليزر
يفرض التصنيع الحديث تحملات أضيق باستمرار—وخاصةً للمكونات الحاملة للأحمال أو تلك الحرجة من حيث السلامة. وفي هذه السياقات، فإن استخدام أنبوب آلة قطع الليزر ليس مفيدًا فحسب، بل هو الطريقة الوحيدة القادرة على تحقيق دقة قابلة للتكرار تقل عن المليمتر، وهي دقة لا يمكن للطرق التقليدية في التصنيع أن تصل إليها. وتوضح السيناريوهات التالية الحالات التي يتحول فيها هذا القدرة من «مرغوبٍ فيه» إلى شرط إنتاجٍ لا يمكن التنازل عنه.
دقة تقل عن المليمتر لأجزاء الأنابيب ثلاثية الأبعاد المعقدة
غالبًا ما تتطلب الأجزاء ذات الأطراف المنحنية أو الثقوب غير المحاذية للمحور أو النتوءات المتداخلة أو الوصلات المقطوعة المعقدة دقة موضعية تبلغ ±٠٫١ مم (٠٫٠٠٤ بوصة) أو أفضل من ذلك—وهو ما يفوق بكثير حدود الخطأ التراكمي لأنظمة الختم والثني أو القطع بالمنشار والتنعيم. وتؤدي هذه الطرق التقليدية إلى أخطاء متزايدة، خاصةً في الأنابيب الطويلة أو غير المتناظرة. أما باستخدام آلة قطع الأنابيب بالليزر يستخدم أنظمة تحكُّم رقمية حاسوبية مغلقة الحلقة ومحورًا دوارًا يعمل بالمحركات المؤازرة للحفاظ على دقة مسار القطع خلال التحكم الكامل بزاوية ٣٦٠°. ويتيح ذلك إنشاء حواف مائلة دقيقة عند أي زاوية، وزوايا داخلية حادة، وشقوق دقيقة جدًّا — وكلُّ ذلك دون الحاجة إلى عمليات تلميع ثانوية.
بالنسبة لهياكل الأجهزة الطبية والغلاف الإلكتروني — حيث يُعدُّ صغر منطقة التأثير الحراري (HAZ) وجودة الحواف المثالية أمرين جوهريين — فإن هذه العملية تحافظ عادةً على دقة ±٠٫٠٥ مم. والأهم من ذلك ألا يكون هذا الإنجاز فرديًّا: إذ تضمن أنظمة القياس الآلي المدمجة والتعويض الفوري أن تبقى كل قطعة ضمن الدقة المسموح بها في كامل الدفعة. والنتيجة؟ اختفاء عملية التكييف اليدوي تمامًا وتسريع التجميع بنسبة تصل إلى ٤٠٪ في البيئات ذات التنوُّع العالي للمنتجات.
دراسة حالة في قطاع الطيران والفضاء: دقة ±٠٫٠٥ مم في الدعامات الحرجة
واجه مورِّد في قطاع الفضاء والطيران مشكلة مستمرة في الهدر وإعادة التصنيع بالنسبة إلى دعائم هيكلية خفيفة الوزن، مصنوعة من أنبوب ألومنيوم ٦٠٦١-تي٦ بسماكة جدار ١,٥ مم. وتطلّب كل دعامة قصًّا مائلًا وفتحات ذات نتوءات لتثبيت المسامير العمياء، بالإضافة إلى فتحة بيضاوية لمرور الحزم الكهربائية — وكل ذلك ضمن نطاق تسامح ±٠,٠٥ مم. وأدى النهج المتعدد المراحل المكوَّن من الثقب ثم الثني ثم اللحام إلى معدلات هدر تجاوزت ١٢٪، مع انحرافات أبعادية متكررة.
الانتقال إلى آلة قصّ بالليزر لأنابيب مزودة بقدرة برامج التصميم والتصنيع ثلاثية الأبعاد سمح بمعالجة القطع في إعداد واحد فقط. وسمحت تحكّمات التركيز الديناميكي والاستشعار بالارتفاع السعوي بقصّ الشكل البيضاوي والفتحات بشكلٍ سلسٍ ومُتزامنٍ—مع الحفاظ على الأبعاد الحرجة باستمرارٍ طوال دفعة إنتاج بلغت ١٢٠٠ وحدة. وأظهرت فحوصات القطعة الأولى عدم وجود أي انحرافٍ قابل للقياس عن نموذج التصميم بمساعدة الحاسوب (CAD)، بينما أكّدت بيانات جهاز القياس بالإحداثيات الثلاثية (CMM) أن قدرة العملية (Cpk) تجاوزت ١٫٦٧. وانخفض زمن التسليم من ٨ أيام إلى ٣٢ ساعة، وانخفضت تكلفة كل قطعة بنسبة ٢٣٪. أما بالنسبة لتجميعات الطيران عالية القيمة، فإن الدقة دون ٠٫٠٥ مم ليست هدفًا طموحًا فحسب، بل هي شرطٌ إلزاميٌّ في عمليات الشراء، وتوفّره وحده تقنية قص الأنابيب بالليزر.
عتبات حجم الإنتاج وتعقيد القطع لاعتماد آلات قص الأنابيب بالليزر
يجب على الشركات المصنِّعة التي تقيِّم آلة قص الأنابيب بالليزر أن توازن بين حجم الأجزاء السنوي والتنوع في التصاميم. فبينما لا تزال عمليات الإنتاج عالي الحجم جدًّا ومنخفضة التنوُّع تفضِّل خلايا الثقب-الثني-اللحام، فإن الميزة الاقتصادية تنقلب بشكلٍ حاسمٍ عندما تتخطَّى التعقيدات وتغيُّرات الدفعات عتبةً واضحة.
نقطة التعادل: عند وجود ٥٠٠ جزء أنبوب فريد أو أكثر، يصبح الليزر مفضَّلًا على طريقة الثقب-الثني-اللحام
تتطلَّب سير العمل التقليدية للثقب-الثني-اللحام أدوات متخصِّصة، وعددًا من عمليات الإعداد، ومعالجة يدوية لكل ملفٍّ جديد. وعند وجود ٥٠٠ رمز جزء أنبوب مختلف أو أكثر سنويًّا، تنخفض الهوامش بسرعة بسبب هذه التكاليف الثابتة ودقائق التحوُّل بين المهام. أما آلة قص الأنابيب بالليزر فتستغني تمامًا عن الأدوات الصلبة، وتؤدي جميع عمليات القص في دورة تلقائية واحدة، وتتمكَّن من تغيير البرامج في أقل من ١٠ ثوانٍ.
أظهرت دراسة مرجعية صناعية أُجريت عام ٢٠٢٣ أن تكلفة كل قطعة عند معالجة ورش العمل لـ ٥٠٠–٨٠٠ رمز مخزني فريد لأنابيب باستخدام الليزر كانت أقل بنسبة ٢٨–٣٥٪ مقارنةً بال presses التقدمية + اللحام الثانوي—مع أخذ استهلاك تكلفة القوالب وتكلفة العمالة في الاعتبار. وتزداد هذه الميزة أكثر عندما تتطلب القطع زوايا متعددة أو شقوقًا أو تجويفات: وهي مهام يُنفّذها الليزر ضمن خط الإنتاج، ما يلغي الحاجة إلى عمليات طحن منفصلة.
الطلب المتزايد على المهام عالية التنوّع ومنخفضة الحجم (نمو سنوي بنسبة ٢٣٪)
يتسارع الطلب من العملاء على التجميعات المصنوعة حسب الطلب وبكميات صغيرة. وأفاد استبيان أجرته شركة فابتيك عام ٢٠٢٤ على شركات التصنيع المعدني التعاقدية بزيادة سنوية نسبتها ٢٣٪ في الطلبات عالية التنوّع ومنخفضة الحجم—وذلك مدفوعًا ببنية تحتية المركبات الكهربائية، وتصنيع النماذج الأولية لمعدات الزراعة، والهياكل المعمارية.
تواجه الأنظمة التقليدية صعوبات في تحقيق الربح من الدفعات التي تتراوح أعدادها بين ١٠ و٥٠ وحدة، لأن وقت الإعداد يفوق الهامش الربحي. أما آلة قص الأنابيب بالليزر فتتفوق في هذا السياق: فهي لا تتطلب أي تكاليف لتجهيز الأدوات، كما يمكن استرجاع البرامج فورًا، ما يجعل التشغيل بكميات صغيرة اقتصاديًّا بنفس درجة التشغيل الضخم. وتتيح هذه المرونة لمراكز التشغيل حسب الطلب تقديم عروض أسعار جريئة على الطلبات الصغيرة مع الحفاظ على الهوامش الإجمالية للربح—وبالتالي تحويل الطلب المتنوع عالي التعدد إلى رافعة استراتيجية للنمو.
القيود المتعلقة بالمواد والهندسة التي تتفوق فيها آلة قص الأنابيب بالليزر
الفولاذ المقاوم للصدأ والألومنيوم ذوا الجدران الرقيقة: تقليل التشوه الحراري إلى أدنى حد
أنابيب الفولاذ المقاوم للصدأ والألومنيوم ذات الجدران الرقيقة عُرضةٌ بشدةٍ للتشوه الناتج عن الحرارة، مثل الالتواء وتقريب الحواف وتشوه جوانب القطع أثناء التشغيل الآلي التقليدي. وتقلل آلة قطع الأنابيب بالليزر من هذه المشكلات عبر شعاعٍ مركّزٍ بدقةٍ ومنطقةٍ ضئيلةٍ متأثرةٍ بالحرارة (HAZ). وبضبط مدة النبض ومعدل التغذية وضغط غاز المساعدة بدقةٍ، يحافظ المشغلون على درجات الحرارة المحلية عند مستوياتٍ منخفضةٍ بما يكفي للحفاظ على السلامة الإنشائية — حتى في الجدران التي لا يتجاوز سمكها ٠٫٥ مم.
كما أن طبيعة العملية غير التماسكية تلغي الإجهاد الميكانيكي تمامًا، وهي ميزةٌ حاسمةٌ بالنسبة لسبائك الألومنيوم اللينة التي تميل إلى الخدوش أو التغير في الشكل. والنتيجة هي حوافٌ نظيفةٌ خاليةٌ من الحواف الزائدة، غالبًا ما لا تحتاج إلى تشطيب ثانوي — ما يُسرّع عملية التجميع اللاحقة ويقلل الهدر في المكونات الخفيفة الوزن والحيوية.
الأشكال الصعبة: دعم الأشكال البيضاوية وقطرات الماء والهندسة القطعية غير المحورية
وبالإضافة إلى المقطع الدائري والمربع، تتفوق آلة قص الأنابيب بالليزر في معالجة المقاطع البيضاوية وذات الشكل القطراتي وغيرها من المقاطع غير المتناظرة—دون الحاجة إلى أدوات مخصصة. ويُميل رأس القطع متعدد المحاور ديناميكيًّا لإنتاج قطعٍ غير محورية: مثل الحواف المائلة والانحدارات المركَّبة والفتحات غير المركزية—كل ذلك مع الحفاظ على عرض الشق ثابتًا وعلى الدقة الهندسية.
ويستند مصنعو الأجهزة الطبية إلى هذه القدرة لإنشاء منافذ مائلة أو فتحات لولبية على أنابيب الإبر الرقيقة الجدران. وعلى الرغم من أن الزوايا الحادة جدًّا (أي ما يتجاوز نحو ٦٠ درجة عن العمودي) قد تُعقِّد الأداء البصري بسبب استطالة شعاع الليزر، فإن النظام يغطي الغالبية العظمى من المتطلبات الهندسية الصناعية—مما يمكِّن من إنتاج متنوع عالي الكفاءة دون الحاجة لتغيير الأدوات الصلبة.
عوامل سلسلة التوريد وأوقات التسليم المؤثِّرة في الاستعانة بخدمات قص الأنابيب بالليزر من طرف خارجي
استراتيجية التوريد حسب الطلب (JIT): المورِّدون من المستوى الثاني الذين يستخدمون السعة المتاحة عند الطلب للحد من المخزون
يُطبِّق مورِّدو المستوى الثاني نماذج التوصيل في الوقت المطلوب بشكلٍ متزايدٍ من خلال الاستعانة بخدمات قص الأنابيب بالليزر المعتمدة—وبذلك يتجنَّبون الاستثمار الرأسمالي اللازم لشراء جهاز داخلي. ويحوِّل هذا السعة المتاحة عند الطلب من نفقات رأسمالية ثابتة إلى تكاليف متغيرة، ما يمكِّن من الاستجابة السريعة لتقلُّبات الطلبيات دون الحاجة إلى تخزين قطع أنابيب مُصنَّعة مسبقًا.
ويؤدِّي هذا التحوُّل إلى خفض مخزون المواد الأولية والسلع الجاهزة بنسبة تصل إلى ٤٠٪، ما يحرِّر مساحة المستودعات ورأس المال العامل—مع الحفاظ على دقة تبلغ أقل من ±٠٫١ مم في عمليات الإنتاج ذات فترات التسليم القصيرة.
الأسئلة الشائعة
أيُّ الصناعات تستفيد أكثر من آلات قص الأنابيب بالليزر؟
تستفيد صناعات مثل الطيران والفضاء، والأجهزة الطبية، والتصنيع المخصَّص استفادةً كبيرةً بسبب حاجتها إلى أشكال أنابيب دقيقة وعالية الجودة ومعقَّدة.
كيف تحافظ تقنية قص الأنابيب بالليزر على الدقة أثناء الإنتاج؟
تستخدم آلات قص الأنابيب بالليزر أنظمة تحكُّم رقمية حاسوبية (CNC)، وأنظمة قياس آلية، وتعويضًا فوريًّا لضمان قطعٍ دقيقةٍ بأدنى انحرافٍ ممكن.
هل قص الأنابيب بالليزر مناسب للإنتاج بكميات قليلة؟
نعم، تتفوق آلات قص الأنابيب بالليزر في المهام ذات التنوّع العالي والكميات القليلة، لأنها تلغي تكاليف إعداد الأدوات وتتيح تغيير البرامج بسرعة.
ما هي المواد الرئيسية التي تُعالَج بواسطة قص الأنابيب بالليزر؟
تتميّز هذه الآلات بمعالجة الفولاذ المقاوم للصدأ ذي الجدران الرقيقة والألومنيوم وغيرها من المعادن التي تميل إلى التشوه الحراري أو الإجهاد الميكانيكي أثناء التشغيل التقليدي.
لماذا يُفوّض المصنعون خدمات قص الأنابيب بالليزر إلى جهات خارجية؟
يسمح التفويض الخارجي للمصنّعين باعتماد استراتيجيات مرنة ترتكز على مبدأ «الوصول في الوقت المناسب»، مما يوفّر تكاليف المخزون ويُمكّنهم من الاستجابة السريعة للتقلبات في الطلب.
جدول المحتويات
- متطلبات الدقة التي تبرر استخدام آلة قص أنابيب بالليزر
- عتبات حجم الإنتاج وتعقيد القطع لاعتماد آلات قص الأنابيب بالليزر
- القيود المتعلقة بالمواد والهندسة التي تتفوق فيها آلة قص الأنابيب بالليزر
- عوامل سلسلة التوريد وأوقات التسليم المؤثِّرة في الاستعانة بخدمات قص الأنابيب بالليزر من طرف خارجي
- الأسئلة الشائعة