
 EN
見積もりの前に始まる、正しい会話とは
ポーランドにある金属加工工場では、3kWのファイバーレーザー機を6年間運用していました。2026年初頭時点でこの機械はまだ切断可能でしたが、工場はすでに12mm以上の炭素鋼板の受注を静かに見送っていました。オーナーがメーカーに連絡したのは、20mm厚の板材と6mのベッド長を必要とする注文を失った後でした。2社のベンダーが10日以内に見積もりを提示しましたが、いずれも納期に間に合いませんでした。この教訓は価格に関するものではなく、タイミングに関するものでした。
ベトナムの工場では、逆の対応が取られました。生産マネージャーが、旧機の交換時期の9か月前からメーカーに連絡しました。 レーザー切断機 その会話によって、加工可能な板厚の確認、パイプ加工か平板加工かの判断、そして床面積のレイアウト計画が行われ、新機が設置される際には、すでにぴったり収まるスペースが用意されていました。
遅すぎた問い合わせがもたらす真のコスト
機械が故障するまで待つことは、一見経済的のように思えます。しかし実際には、そうであることはほとんどありません。
- リードタイムは納期ではありません。 設定済みのレーザー金属切断機は、組立・試験・梱包・出荷の工程を経て納入されます。海上輸送費、通関手続、現地据付・試運転を加えると、スケジュールは多くの購入者が予想するよりも速く進みます。
- 緊急調達は、交渉力そのものを損ないます。 生産が停止している状況では、ダウンタイムが1時間増えるごとに、購入者は「手に入るもの」を選ぶようになり、「最適な選択肢」から離れていきます。
- 後付け改造(リトロフィット)は無料ではありません。 据付後に自動化装置、第2ワークテーブル、またはパイプ加工モジュールを追加する場合、当初から仕様に含めておくよりも高額になり、必ず稼働停止時間を伴います。
- 規制対応(コンプライアンス)は、目に見えにくいが重大な障壁です。 適切な保護カバー、インターロック装置、および技術文書が整っていない機械は、請求書支払い後であっても、通関で滞留したり、安全点検に不合格となる可能性があります。
もう一つ静かなリスクがあります。取引会社から、3年後に制御基板を調達できないというケースです。スペアパーツの供給体制は、価格ではなく、メーカーの信頼性の問題です。
『今すぐ始める』という合図となる技術的サイン
タイミングは感覚ではなく、工場がすでに保有している数字に明確に表れます。
材料の種類と最大厚さ
過去12か月間に切断したすべての材料と、それぞれの最も厚い断面を一覧表示してください。現在の加工の15%以上が、機械の公称最大厚さから2 mm以内で行われている場合、その機械がすでにボトルネックとなっています。 ファイバーレーザー切断機 限界性能で稼働している機械は、加工サイクルが遅くなり、切断面の仕上がりが荒くなり、再加工の発生率も高まります。
切断時間とロットパターン
1週間あたりの実際のレーザー照射時間を記録してください。1シフトから2シフトへ、あるいは受注生産型の小ロットから反復生産型の大ロットへと移行した工場では、手動による材料投入方式ではすでに限界に達しています。このような状況では、自動化装置や交換テーブルが単なるオプションではなく、必須の設備となります。
部品形状:平板かパイプか?
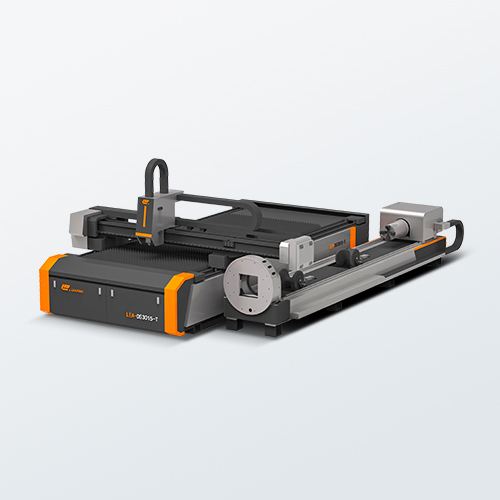
問い合わせ内容が、 increasingly パイプ・チューブ・構造用鋼材など管状素材を含むものへと増加している場合、平板専用機ではこうした案件の受注を継続的に逃すことになります。複合加工対応機種は存在しますが、 チューブレーザー切断機 その仕様は発注段階で明確に指定する必要があります。後付けでは対応できません。
加工精度のばらつきと保守点検頻度
スクラップ率の上昇、ノズル交換頻度の増加、再アライメントの繰り返しなどは、初期警戒信号です。これらは機械の機械的・光学的な状態が劣化していることを示しており、交換時期を検討する段階ではなく、交換計画を始めるべき時期であることを意味します。
今後3年間の電力余裕
現在加工している材料だけでなく、今後3年間に予想される材料に応じて電力を選定してください。薄板加工向けに仕様設定された機械は、次回の受注で16 mmや20 mmの厚板加工が求められた場合、ボトルネックとなってしまいます。
適用される規格および安全要件は何ですか
真剣に取り組むメーカーであれば、コンプライアンスについてためらうことなく話し合うべきです。量産用レーザー装置は、EN 60825-1/IEC 60825-1に基づくクラス1のエンクロージャ設計、ISO 11553-1に基づく危険区域のガードおよびリスクアセスメント、さらにANSI Z136.1に基づくレーザー危険度分類、保護メガネの選定、制御区域の設定を満たす必要があります。米国では、作業点のガードはOSHA 29 CFR 1910.212に従い、保守作業は1910.147のロッカウト/タグアウト規則に準拠しなければなりません。制御盤および非常停止機能はNFPA 79に適合し、欧州市場へ投入される機械は、技術文書および適合宣言書に基づくCEマーク表示が必須です。これらの規格が特定の機種にどのように適用されるかを説明できないサプライヤーは、輸出向けに設計・製造していません。
契約締結前の実践的なチェックリスト
最初の本格的な打ち合わせで使うための会話の流れ(台本)です。
- 機械ではなく、加工する「仕事」を明確に定義します。 材質・板厚・月間加工数量を記載した部品一覧表を持参してください。
- 切断能力チャートの提示を依頼してください。 信頼できるチャートは、材料ごとに板厚に対する加工速度を示しており、単一の目立つ数値だけを掲載することはありません。
- 筐体および排気設計を確認してください。 全面カバー式筐体は、アークを遮断し、煙を封じ込め、視覚的および機械的な危険を軽減します。
- 自動化用天井の仕様を確認してください。 プラットフォームに将来的に交換テーブル、ローディングシステム、またはチューブモジュールを追加できますか?
- 予備部品リストの提供を依頼してください。 ノズル、保護レンズ、セラミック部品については、納期を明記したカタログを作成してください。
- 誰がこの装置の発注を担当するのかを確認してください。 遠隔サポート、現地エンジニア派遣、およびトレーニングの内容は、発注前に明確に定義する必要があります(渡航費を含む)。
- アフターサービスの窓口を確認してください。 派手なパンフレットよりも、メールやメッセージで迅速に連絡できる専任のサポート体制が重要です。
点検・操作・保守のガイドライン
良い結果は、請求書ではなく日常的なルーティンと規律から生まれます。納品書に署名する前に、輸送中の損傷がないか確認し、同封の梱包明細書を照合してください。最初の切断を行う前に、チラー、ガス供給、排気装置が正常に動作していることを確認し、また機械が工場出荷時に試運転済みであることを確認してください。毎日の点検項目には、保護レンズ、ノズル、アシストガスの圧力、および光学系のアライメントが含まれます。週次の作業には、加工台および排気ダクトの清掃、およびチラーの冷却水の点検が含まれます。年1回は、光学系および機械的アライメントの再確認を行い、また当初のリスクアセスメントに基づき、安全インターロック機能の見直しを行ってください。
メーカーとの連携が成果を左右するとき
自社の製造チェーンを有するメーカーは、販売代理店では答えられない質問に応えられます。たとえば、「ベッドはどのように溶接されているか」「フレームはどのように応力除去されているか」「どの制御システムが搭載されているか」「4年目以降のスペアパーツはどこから調達されるのか」などです。山東省の「リーディング(山東)CNC機器有限公司」は、済南市に本社を置き、3万平方メートルの敷地内にリベティング、溶接、機械加工、板金、塗装、組立の各専門工場を自社運営しています。年間1,000台以上を20カ国以上に輸出しています。こうした垂直統合型の体制こそが、販売後の長い期間においても、その機械に確かな部品供給ルートが確保されているかどうかを決定づけるのです。
レーザー切断機メーカーに連絡すべきタイミングは、古い機械が故障したときではありません。生産実績やコストなどの数字が、機械の性能と合わなくなった瞬間です。
よくあるご質問
購入者は、メーカーにいつ連絡すればよいでしょうか?
設置の6~9か月前から準備を始めましょう。この期間には、仕様決定、工場での製造、試験、海上輸送、通関、据付・立ち上げが含まれます。故障した機械を交換する場合は、直ちに着手してください。スケジュールが圧迫されると、希望通りの仕様ではなく、在庫にあるものの中から選ばざるを得なくなることが多くなります。
メーカーと商社の違いは何ですか?
メーカーは生産を管理しているため、構造の説明、仕様の調整、および機械の寿命にわたるスペアパーツの供給が可能です。一方、商社は他社製の機器を再販売します。機械の製造地、最終試験の実施主体、およびスペアパーツ在庫の保有者を必ず確認してください。
ファイバーレーザー切断機に必要な認証は何ですか?
輸出市場向けの場合、CEマークおよび適合宣言書に加え、EN 60825-1およびISO 11553-1に基づく設計の証拠が必要です。北米市場では、ANSI Z136.1およびNFPA 79への適合が求められます。口頭での説明ではなく、書類による証明を求めましょう。
実際に必要となる電力はどの程度ですか?
電源容量は、今日の作業だけではなく、3年間の計画で最も厚い材料に合わせて選定する必要があります。3kWの機種は薄板加工に効率的ですが、6kW以上は厚板加工や高速サイクルに適しています。最終的な判断の前に、各材料について「板厚に対する加工速度」を示した能力チャートをご提示ください。
レーザー金属切断機にはどのような保守・点検が必要ですか?
日常点検では、保護レンズ、ノズル、アシストガスを確認します。週次点検では、加工台および排気装置の清掃、チラーの冷却水点検を行います。年次点検では、光学系のアライメント確認および安全インターロックの再確認を実施します。購入時に合意した文書化された保守スケジュールを遵守することで、多くの予期せぬダウンタイムを未然に防ぐことができます。
メーカーは据付工事および操作員向けの教育を提供しますか?
ほとんどの確立されたメーカーは、工場出荷時検収試験(FAT)、遠隔による納品前指導、現地での据付・運転開始支援、およびオペレーター向けの訓練を提供しています。これらのサービスの範囲と、エンジニアの往復交通費および宿泊費の負担者が誰かを事前に確認してください。引渡し後も専用のアフターサービス窓口が設けられており、継続的なサポートが受けられます。