
 EN
सही बातचीत क्यों अनुमान से पहले शुरू होती है
पोलैंड में एक धातु निर्माण कार्यशाला छह साल तक 3 किलोवाट के फाइबर लेज़र का उपयोग कर रही थी। शुरू में 2026 तक मशीन अभी भी काट रही थी, लेकिन कार्यशाला ने चुपचाप 12 मिमी कार्बन स्टील से ऊपर के कार्यों का अनुमान लगाना बंद कर दिया था। मालिक ने केवल तब निर्माताओं को फोन किया जब उसने एक ऑर्डर खो दिया जिसमें 20 मिमी प्लेट और 6 मीटर बेड की आवश्यकता थी। दो विक्रेताओं ने दस दिनों में कोटेशन दिया; लेकिन कोई भी समय पर डिलीवरी नहीं कर पाया। सबक कीमत के बारे में नहीं था — यह समय के बारे में था।
वियतनाम में एक कार्यशाला ने इसके विपरीत किया। उसके उत्पादन प्रबंधक ने पुरानी इकाई के प्रतिस्थापन के नौ महीने पहले एक लेजर काटने की मशीन निर्माता से संपर्क किया। उस बातचीत ने सामग्री मोटाई की जाँच, ट्यूब बनाम प्लेट का निर्णय, और फर्श योजना तैयार करने में सहायता की, ताकि मशीन एक ऐसी जगह पर पहुँचे जो पहले से ही उसके लिए उपयुक्त हो।
बहुत देर से पूछने की वास्तविक लागत
इंतज़ार करना कि मशीन खराब हो जाए, आर्थिक रूप से सही लगता है। लेकिन यह शायद ही कभी होता है।
- लीड टाइम, डिलीवरी टाइम नहीं है। एक कॉन्फ़िगर किया गया लेज़र धातु काटने की मशीन बनाई जाती है, परीक्षण की जाती है, पैक की जाती है और भेजी जाती है। समुद्री परिवहन, कस्टम्स क्लीयरेंस और कमीशनिंग जोड़ें, और कैलेंडर अधिकांश खरीदारों की अपेक्षा से तेज़ी से आगे बढ़ता है।
- आपातकालीन खरीदारी वार्ता की स्थिति को नष्ट कर देती है। जब उत्पादन रुक जाता है, तो प्रत्येक घंटे की अवधि के लिए खरीदार को उपलब्ध कुछ भी चुनने की ओर धकेला जाता है, न कि उस चीज़ की ओर जो उनकी आवश्यकताओं के अनुकूल हो।
- पुनर्स्थापना (रीट्रोफिट) मुफ़्त नहीं होती है। स्थापना के बाद स्वचालन, दूसरी टेबल या ट्यूब मॉड्यूल जोड़ने की लागत, शुरुआत में इन्हें निर्दिष्ट करने की लागत से अधिक होती है, और हमेशा उत्पादन के विराम की लागत भी शामिल होती है।
- अनुपालन (कॉम्प्लायंस) एक छिपा हुआ अवरोधक है। एक मशीन जिसमें सही सुरक्षा आवरण, इंटरलॉक्स और दस्तावेज़ीकरण नहीं है, वह कस्टम्स पर अटक सकती है या चुकौती के बाद भी सुरक्षा निरीक्षण में विफल हो सकती है।
एक और शामिल जोखिम भी है: एक व्यापार कंपनी से सामान की खरीदारी करना जो तीन साल बाद नियंत्रण बोर्ड की आपूर्ति नहीं कर सकती है। स्पेयर पार्ट्स की उपलब्धता एक निर्माता से संबंधित प्रश्न है, कीमत से संबंधित नहीं।
वे तकनीकी संकेत जो कहते हैं "अभी शुरू करें"
समय निर्धारण कोई भावना नहीं है। यह एक दुकान के पास पहले से मौजूद संख्याओं में प्रकट होता है।
सामग्री मिश्रण और अधिकतम मोटाई
पिछले बारह महीनों में काटी गई प्रत्येक सामग्री और प्रत्येक का सबसे मोटा भाग सूचीबद्ध करें। यदि वर्तमान में 15% से अधिक कार्य मशीन की घोषित अधिकतम क्षमता से केवल 2 मिमी के भीतर हैं, तो मशीन पहले से ही सीमा का कारक है। एक फाइबर लेजर काटने की मशीन अपनी सीमा पर चलने वाली मशीन धीमे चक्र, खराब किनारों और अधिक पुनर्कार्य का कारण बनती है।
कटिंग घंटे और बैच पैटर्न
प्रति सप्ताह वास्तविक बीम-ऑन घंटों को ट्रैक करें। एक ऐसी दुकान जो एक शिफ्ट से दो शिफ्टों में या नौकरी-दुकान बैचों से दोहराव वाले चलने में स्थानांतरित हो गई है, वह मैनुअल लोडिंग के लिए बहुत बड़ी हो गई है। यहीं पर स्वचालन और एक्सचेंज टेबल विलासिता से आवश्यकता बन जाते हैं।
भाग की ज्यामिति: सपाट शीट या ट्यूब?
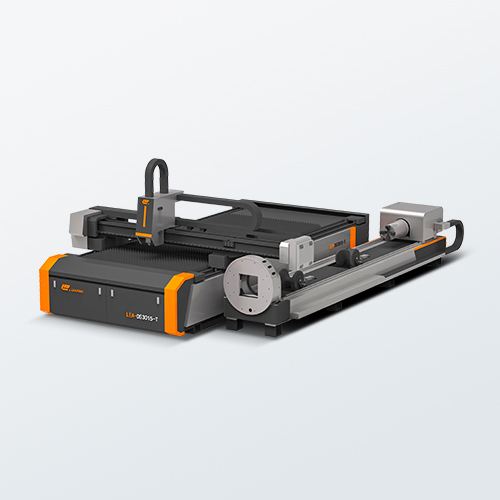
यदि पूछताछ में बढ़ती तरह से ट्यूब, पाइप या संरचनात्मक प्रोफाइल शामिल हैं, तो केवल प्लेट वाली मशीन उन उद्धरणों को लगातार खो देगी। संयुक्त प्लेटफॉर्म मौजूद हैं, लेकिन एक ट्यूब लेजर कटिंग मशीन को ऑर्डर के चरण पर निर्दिष्ट किया जाना चाहिए, बाद में जोड़ा नहीं जा सकता।
सटीकता विस्थापन और रखरखाव की आवृत्ति
बढ़ती हुई स्क्रैप दरें, नोज़ल परिवर्तन की अधिक बारंबारता, और बार-बार पुनः संरेखण करने की आवश्यकता शुरुआती चेतावनियाँ हैं। ये संकेत देती हैं कि मशीन की यांत्रिक और ऑप्टिकल स्थिति गिर रही है, और प्रतिस्थापन की योजना बनाना शुरू करना चाहिए, न कि समाप्त करना।
अगले तीन वर्षों के लिए शक्ति का अतिरिक्त भाग
वर्तमान में कटाए जाने वाले केवल सामग्री के आधार पर नहीं, बल्कि अगले तीन वर्षों में अपेक्षित सामग्री के आधार पर शक्ति का चयन करें। पतली मोटाई के कार्य के लिए निर्दिष्ट मशीन अगले अनुबंध में जब १६ मिमी या २० मिमी की मांग की जाती है, तो बोटलनेक बन जाती है।
कौन से मानक और सुरक्षा आवश्यकताएँ लागू होती हैं
कोई भी गंभीर निर्माता अनुपालन के बारे में बिना किसी हिचकिचाहट के चर्चा करना चाहिए। एक उत्पादन लेज़र के लिए EN 60825-1 / IEC 60825-1 के अधीन कक्षा 1 आवरण डिज़ाइन, ISO 11553-1 के अधीन सुरक्षा और जोखिम आकलन, तथा ANSI Z136.1 के अधीन खतरे का वर्गीकरण, आँखों की सुरक्षा के लिए चश्मा और नियंत्रित क्षेत्रों की आवश्यकता होती है। संयुक्त राज्य अमेरिका में, ऑपरेशन के बिंदु पर सुरक्षा OSHA 29 CFR 1910.212 का पालन करती है और रखरखाव 1910.147 के लॉकआउट/टैगआउट नियमों का अनुपालन करता है। नियंत्रण पैनल और आपातकालीन रोक के लिए NFPA 79 के मानकों को पूरा करना आवश्यक है, और यूरोपीय बाज़ार में रखे जाने वाले उपकरणों को तकनीकी फ़ाइल और अनुरूपता की घोषणा के साथ सीई अंकन की आवश्यकता होती है। कोई भी आपूर्तिकर्ता जो किसी विशिष्ट मॉडल पर इन मानकों के लागू होने की व्याख्या नहीं कर सकता, वह निर्यात बाज़ारों के लिए निर्माण नहीं करता है।
हस्ताक्षर करने से पहले एक व्यावहारिक जाँच सूची
इसका उपयोग पहली गंभीर बातचीत के लिए एक पाठ्यक्रम के रूप में करें।
- मशीन के बजाय कार्य को परिभाषित करें। सामग्री, मोटाई और मासिक मात्रा के साथ एक भाग सूची लेकर आएँ।
- कटिंग क्षमता चार्ट के लिए पूछें। वास्तविक चार्ट प्रत्येक सामग्री के लिए मोटाई के सापेक्ष गति दिखाते हैं, केवल एक प्रमुख संख्या नहीं।
- एन्क्लोज़र और एक्सट्रैक्शन डिज़ाइन की पुष्टि करें। फुल-कवर एन्क्लोज़र आर्क को अलग करते हैं, धुएँ को बंद करते हैं, और आँखों तथा यांत्रिक खतरों को कम करते हैं।
- ऑटोमेशन सीलिंग की जाँच करें। क्या प्लेटफ़ॉर्म बाद में एक्सचेंज टेबल, लोडिंग सिस्टम, या ट्यूब मॉड्यूल स्वीकार कर सकता है?
- स्पेयर-पार्ट्स की सूची के लिए अनुरोध करें। नॉज़ल, सुरक्षात्मक लेंस और सेरामिक्स को लीड टाइम के साथ सूचीबद्ध किया जाना चाहिए।
- पूछें कि मशीन को कौन सौंपता है। ऑर्डर से पहले रिमोट गाइडेंस, ऑन-साइट इंजीनियर्स और प्रशिक्षण को परिभाषित किया जाना चाहिए, जिसमें यात्रा लागत शामिल हो।
- आफ़्टर-सेल्स चैनल की जाँच करें। ईमेल और मैसेजिंग के माध्यम से पहुँचे जा सकने वाला समर्पित समर्थन समूह, एक चमकदार ब्रोशर से अधिक महत्वपूर्ण है।
निरीक्षण, संचालन और रखरखाव के लिए दिशा-निर्देश
अच्छे परिणाम नियमित अनुशासन से आते हैं, न कि चालान से। डिलीवरी नोट पर हस्ताक्षर करने से पहले पारगमन क्षति का निरीक्षण करें और पैकिंग सूची की पुष्टि करें। पहली कटिंग से पहले, चिलर, गैस आपूर्ति और निकास के सही कार्य की पुष्टि करें तथा यह सुनिश्चित करें कि मशीन का कारखाने में परीक्षण किया जा चुका है। दैनिक जाँच में सुरक्षात्मक लेंस, नोज़ल, सहायक गैस दबाव और संरेखण शामिल हैं। साप्ताहिक कार्यों में बिस्तर और निकास डक्टिंग की सफाई तथा चिलर के पानी की जाँच शामिल है। वार्षिक रूप से, प्रकाशिक और यांत्रिक संरेखण की पुष्टि कराएँ तथा मूल जोखिम आकलन के आधार पर इंटरलॉक्स की समीक्षा करें।
जब निर्माता के साथ काम करना अंतर ला देता है
एक निर्माता जो अपनी उत्पादन श्रृंखला का स्वामित्व रखता है, वह उन प्रश्नों के उत्तर दे सकता है जिनका कोई पुनर्विक्रेता उत्तर नहीं दे सकता: बिस्तर को कैसे वेल्ड किया गया है, फ्रेम को कैसे तनाव-मुक्त किया गया है, कौन-सा नियंत्रण प्रणाली लगाई गई है, और चौथे वर्ष में स्पेयर की आपूर्ति कैसे की जाएगी। लीडिंग (शांडोंग) सीएनसी उपकरण कंपनी लिमिटेड, जिनान में स्थित, एक ३०,००० वर्ग मीटर की सुविधा में अपने स्वयं के रिवेटिंग, वेल्डिंग, मशीनिंग, शीट-मेटल, स्प्रेइंग और असेंबली कार्यशालाओं का संचालन करती है तथा प्रति वर्ष १,००० से अधिक इकाइयाँ २० से अधिक देशों को भेजती है। यह ऊर्ध्वाधर संरचना निर्धारित करती है कि क्या मशीन के बिक्री वार्तालाप के समाप्त होने के बाद भी उसके लिए लंबे समय तक भागों का मार्ग उपलब्ध रहेगा।
लेज़र कटिंग मशीन निर्माता से संपर्क करने का सही समय तब नहीं है जब पुरानी मशीन काम करना बंद कर देती है। यह तब है जब संख्याएँ मशीन के साथ मेल नहीं खाने लगतीं।
अक्सर पूछे जाने वाले प्रश्न
खरीदार को निर्माता से कितने समय पूर्व संपर्क करना चाहिए?
स्थापना से छह से नौ महीने पहले शुरू करें। यह समयावधि विनिर्देशन, कारखाने में निर्माण, परीक्षण, समुद्री परिवहन, सीमा शुल्क और चालू करने को शामिल करती है। जो दुकानें एक खराब हो रही मशीन की जगह लेने जा रही हैं, उन्हें तुरंत शुरू कर देना चाहिए, क्योंकि संकुचित समयसीमा का अर्थ आमतौर पर उपलब्ध कॉन्फ़िगरेशन को स्वीकार करना होता है, न कि उस कॉन्फ़िगरेशन को जो आवश्यकता के अनुरूप हो।
निर्माता और व्यापारिक कंपनी में क्या अंतर है?
एक निर्माता उत्पादन पर नियंत्रण रखता है, इसलिए वह निर्माण के बारे में स्पष्टीकरण दे सकता है, विनिर्देशों में समायोजन कर सकता है और मशीन के पूरे जीवनकाल में स्पेयर पार्ट्स की आपूर्ति कर सकता है। एक व्यापार कंपनी तीसरे पक्ष के उपकरणों को पुनः बेचती है। पूछें कि मशीन कहाँ बनाई गई है, अंतिम परीक्षण कौन करता है, और स्पेयर पार्ट्स का भंडार किसके पास है।
फाइबर लेज़र कटिंग मशीन पर कौन-कौन से प्रमाणन होने चाहिए?
निर्यात बाज़ारों के लिए, सीई मार्किंग के साथ अनुरूपता की घोषणा और EN 60825-1 तथा ISO 11553-1 के अनुसार डिज़ाइन का प्रमाण देखें। उत्तर अमेरिका में, ANSI Z136.1 और NFPA 79 के अनुपालन की अपेक्षा करें। केवल मौखिक आश्वासन नहीं, बल्कि दस्तावेज़ माँगें।
एक दुकान को वास्तव में कितनी शक्ति की आवश्यकता होती है?
शक्ति का चयन वर्तमान के कार्यों के आधार पर नहीं, बल्कि तीन वर्ष की योजना में सबसे मोटी सामग्री के अनुसार किया जाना चाहिए। एक 3kW मशीन पतली शीट को कुशलतापूर्वक काट सकती है, जबकि 6kW और उससे अधिक शक्ति वाली मशीनें मोटी प्लेट और तेज़ चक्रों के लिए उपयुक्त हैं। निर्णय लेने से पहले प्रत्येक सामग्री के लिए मोटाई के विरुद्ध गति दर्शाता क्षमता आरेख अनुरोधित करें।
लेज़र धातु काटने वाली मशीन की क्या रखरखाव आवश्यकताएँ हैं?
दैनिक जाँच में सुरक्षात्मक लेंस, नॉज़ल और सहायक गैस शामिल हैं। साप्ताहिक कार्यों में बिस्तर और निष्कर्षण प्रणाली की सफाई तथा चिलर जल की जाँच शामिल है। वार्षिक कार्यों में प्रकाशिक संरेखण की पुष्टि और सुरक्षा इंटरलॉक्स की समीक्षा शामिल है। खरीद के समय सहमत लिखित अनुसूची अप्रत्याशित अवरोध को रोकने में अधिकांश समस्याओं को रोकती है।
क्या निर्माता स्थापना और प्रशिक्षण प्रदान करता है?
अधिकांश स्थापित निर्माता कारखाने की स्वीकृति परीक्षण, दूरस्थ पूर्व-वितरण मार्गदर्शन, स्थल पर स्थापना और चालू करना, और ऑपरेटर प्रशिक्षण प्रदान करते हैं। यह पुष्टि करें कि क्या शामिल है और इंजीनियर की यात्रा और आवास की लागत किसके द्वारा वहन की जाती है। एक समर्पित उत्तर-विक्रय चैनल हस्तांतरण के बाद भी समर्थन उपलब्ध रखता है।