
 EN
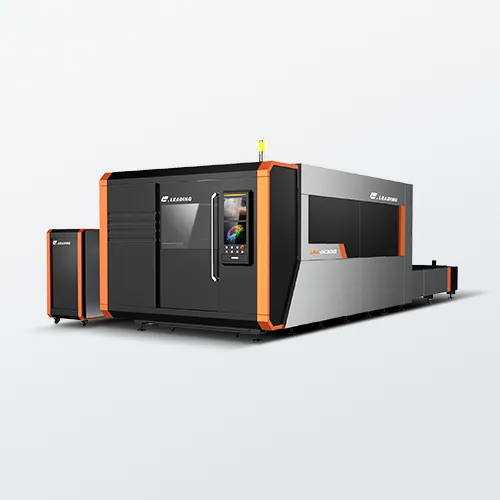
レーザー切断機の真の信頼性とは?
信頼性の高い レーザー切断機 初日から良好な切断性能を発揮するだけではありません。数千時間にわたって、スリット幅(カーフ)、切断面の直角度、焦点位置を一貫して維持できることが重要です。購入者は、単なるデモ切断ではなく、機械がいかに出力・熱・摩耗に対応できるかという観点から信頼性を評価すべきです。
信頼性の主要指標:出力安定性、熱管理、部品寿命
電源の安定性が、切断品質の一貫性を保ちます。レーザー出力が1シフト中にわずか±2%でも変動すると、ステンレス鋼やアルミニウムでの切断エッジの粗さやスラグ(溶融金属の付着)の発生が増加します。信頼性の高い設計では、閉ループ式の出力監視機能と安定した駆動電子回路が採用されています。多くの産業用ファイバーレーザー光源は、主要な保守作業が必要になるまでの運転時間として3万~5万時間を保証しており、これはメーカーによる寿命試験データ(2023年)に基づく評価基準です。ただし、これは「保守不要」という意味ではなく、あくまで部品レベルでの堅牢な設計が実現していることを示しています。
熱管理も同様に極めて重要です。レーザー光源、切断ヘッド、および運動機構はすべて熱を発生させます。共振器、光学系、サーボモーターに対して積極的な冷却機能を備えた機械では、長時間の連続生産中でも焦点位置を正確に維持できます。冷却機能が不十分だと、熱によるズレ(サーマルドリフト)が生じ、切断幅の変化、テーパー(切り口の傾斜)、あるいはスラグの発生を招く可能性があります。また、フレーム自体も熱応力に耐える必要があります。応力除去処理済みのベッドおよびガントリー構造により、工場内の周囲温度変化に対しても機械のアライメントが保たれます。
部品の寿命は、長期的なコストと稼働時間に直接影響します。重要な部品には、レーザーモジュール、保護レンズ、ノズル、セラミックリング、リニアガイドがあります。高品質な機械では、明確な保守間隔が定められており、密封ベアリング付きの硬化処理済みリニアレールが採用されています。一方、低価格帯の機械では、薄いフレームや低品質のモーター、劣化しやすい光学部品などが隠されていることが多く、一見するとコスト削減になっていますが、実際には後々、頻繁な再アライメント作業、レンズの損傷、予期せぬ故障といった形でコストが再び発生します。本当に信頼性の高いシステムでは、電源の安定性、熱制御、部品の品質が一体となって機能します。
保守負荷と摩耗傾向:5年以上にわたる稼働率の予測
すべてのレーザー切断機には定期的な保守が必要ですが、その作業負荷は予測可能であるべきです。毎日の作業はシンプルなままにしておくべきで、ノズルの清掃、保護ウィンドウの点検、アシストガス圧力の確認が主な内容です。月次点検では、リニアレールへのグリース補給、チラーのフィルター清掃、ビームのアライメント確認などが含まれます。使用開始後1年以内に大規模な再アライメントや部品交換が必要になる場合、それは製造工程や設計上の根本的な欠陥を示唆しています。
摩耗パターンは、長期間にわたる機器の動作特性を明らかにします。リニアレール、ベルト、ボールねじは、動作サイクルとともに劣化していきます。高稼働の工場では、数年ごとの交換が必要になることもあります。一方、フレームやレーザー発振源は、これらの部品よりも長寿命であるべきです。信頼性の高い機器は、摩耗部品を容易にアクセス可能な位置に配置し、標準的で広く対応された部品を採用しています。これにより、日常的な交換作業にかかる時間とコストの両方が削減されます。
5年以上にわたる稼働率は、計画保全に要する工数に大きく依存します。よく統合されたシステムでは、通常、年間20~40時間の予防保全で十分です。一方、設計・構築が不十分な機器では、年間100時間以上を要することも少なくなく、それでも予告なく故障が発生する場合があります。購入前に、ユーザーは公式の保守点検周期表、完全な交換部品一覧、および実績に基づく現地対応時間の資料を必ず請求してください。予測可能な摩耗なら、保守計画を立てやすいですが、ランダムな故障はその計画性を根本から損ないます。
レーザー切断機の仕様と金属加工ニーズの適合性
信頼性の高いレーザー切断機を選ぶには、まず、使用する金属の種類や生産要件に合致したレーザー光源および実証済みの仕様を確認することが不可欠です。以下の2つの要素が、長期間にわたって切断品質、稼働率、そして管理可能な保守コストを維持できるかどうかを左右します。
ファイバーレーザーとCO₂レーザー:軟鋼・ステンレス鋼・アルミニウムにおける信頼性比較
ファイバーとCO₂の技術では、金属に対する長期的な安定性に大きな違いがあります。ファイバー光源は、ミラーもレーザー用ガスも使わない密閉型固体素子構造を採用しており、光軸のずれやガスの劣化など、よくある故障要因を排除しています。一方、CO₂レゾネーターは定期的なミラー清掃、光路のアライメント調整、およびガス補充が必要であり、計画停機時間が長くなります。
軟鋼の場合、ファイバーレーザーは薄板から中厚板まで一貫したビーム品質と高速切断を実現します。一方、CO₂レーザーは20 mmを超える極厚板において、優れたエッジ仕上げ性能を発揮するため、この領域では依然として競争力があります。ステンレス鋼では、ファイバーレーザーが薄板への穿孔時間を短縮し、酸化膜のばらつきも少なく抑えます。CO₂レーザーでもステンレス鋼の切断は可能ですが、清潔なエッジを維持するにはオペレーターによる手動調整が多く必要です。アルミニウムでは、バックリフレクション保護機能付きのファイバーシステムの方が大幅に信頼性が高く、高反射率によるCO₂光学系への負荷は、突然の故障リスクを伴います。特に重要なのは、ファイバーレーザーのダイオードは徐々に劣化するのに対し、CO₂レーザーの光学部品は汚染や光軸ずれによって急激に故障する可能性がある点です。レーザー光源の選定は、単なる初期導入コストではなく、ご使用の金属材種の組み合わせに応じて行うべきです。
| 材質 | ファイバーレーザーの信頼性 | CO₂レーザーの信頼性 | 選定の主要な判断基準 |
|---|---|---|---|
| 軟鋼 | 非常に高い(数千時間にわたり安定したビーム出力) | 中程度(ミラーの光軸調整およびガス補充などの定期メンテナンスが必要) | 速度重視ならファイバー、極厚板加工ならCO₂ |
| ステンレス鋼 | 非常に高い(スラグが極めて少なく、エッジ品質が安定) | 良好だが、薄板加工では速度が遅い | 薄~中厚板用ファイバー |
| アルミニウム | 後方反射制御機能付き(高反射対応) | 中程度:反射性材料による光学系への負荷 | 反射性金属加工にはファイバー方式が推奨 |
必須確認仕様:ビーム品質(M²)、焦点位置の安定性、および連続運転時間(デューティーサイクル)
購入前に、必ず全仕様書を請求してください。ビーム品質はM²で表され、切断幅(カーフ)や切断面の直角度に直接影響します。M²値が小さいほどビームの発散が少なく、集光スポットも小さくなります。金属切断では、ファイバー方式でM²<1.3、CO₂方式でM²<1.2が信頼性の高い数値とされています。
焦点位置の安定性も同様に重要です。高出力光学系では熱レンズ効果により、長時間運転中に焦点位置がずれ、切断品質が不安定になることがあります。装置に焦点位置の自動補正機能や、切断ヘッドの主動冷却機構が搭載されているかを確認してください。
デューティーサイクルとは、過熱せずに機器が最大出力で連続運転できる時間の割合を示す指標です。多くの産業用ファイバーレーザーは、真に連続運転可能な仕様を備えています。一方、一部のCO₂レーザー管や低価格帯のチラーでは、強制的な休止時間が設定されています。最大定格出力におけるデューティーサイクルの性能値は、必ずご確認ください。 であり、 これは、理想的な実験室環境ではなく、お客様の工場における通常の周囲温度を前提としています。これらの3つの仕様を総合的に判断することで、レーザー切断機が長年にわたり一貫性・再現性の高い性能を維持できるかどうかが予測できます。
グローバルなサポート体制を備えた、信頼度の高いレーザー切断機メーカー上位
レーザー切断機を選ぶ際は、出力(ワット数)よりもグローバルなサービス網を重視すべきです。市場規模は、高精度金属加工への需要拡大を背景に、2026年には53億米ドルに達すると予測されています(MarketsandMarkets社、2021年)。信頼性の高いサプライヤーは主に3つのグループに分類されます。ドイツ、スイス、日本のメーカーは、高出力シートメタル用システムおよび自動化分野でリードしています。北米の専門企業は、ファイバーレーザー光源およびマイクロマシニング技術に強みを持ちます。中国の大手メーカーは、コストパフォーマンスに優れた高出力ファイバープラットフォームを提供しています。これら3グループすべてに、認定インテグレーター・ネットワークを持つベンダーが含まれています。
しかし、アフターサポートの質は、長期的な信頼性を左右する重要な要素です。業界データによると、稼働中のダウンタイムの最大30%が、不十分な保守管理に起因しています。そのため、トップクラスのメーカーは、多言語対応のヘルプデスクの整備、修理までの平均時間(MTTR)の明文化、およびファイバー・CO₂レーザー両システム向けの地域別技術者研修などに積極的に投資しています。また、一部のグローバルサプライヤーでは、3kW~20kWクラスの機種に対応した、バーチャルおよび視覚支援型のサービスも提供されています。調達担当者は、価格交渉に入る前に、遠隔診断機能や現地のスペアパーツ在庫拠点といったサポート体制の実態を、複数社で比較検討すべきです。
トータルコスト・オブ・オーナーシップ(TCO):最も安いレーザー切断機が、必ずしも最も信頼性が高いとは限りません
TCOの内訳:エネルギー消費、消耗品、ダウンタイム、サービス対応時間
低価格で販売されているレーザー切断機は、実際のコストをエネルギー消費、消耗品、ダウンタイム、および保守サービスの遅延といった形で後回しにしがちです。業界における総所有コスト(TCO)のデータによると、初期購入費用は5年間の所有コストのうちわずか35~45%に過ぎず、電力費が20~25%、アシストガスが15~20%を占めます。ノズル、レンズ、セラミックリングなどの消耗品がさらに8~12%、保守・修理が5~8%をそれぞれ占めます。また、ダウンタイムは「見えない倍増要因」です。切断品質のばらつきによって不良率が15%上昇することもあり、その結果、初期のコスト削減分はあっという間に帳消しになってしまいます。
2024年の調達分析によると、価格29万5,000米ドルの機械は、輸送費、据付・試運転費用、予備光学部品、受入検査費用を含めると実際には31万9,200米ドルかかった。一方で、明確に提示された「すべて込み」の31万8,000米ドルの見積もりは、総額でより低コストであった。サービス対応時間も同様に重要である。技術者や部品の到着が遅れれば、生産ラインは停止したままとなる。購入者は、納入・据付済み価格、工程の妥当性確認、予備消耗品の有無、および定量化されたダウンタイムリスクを、見積書の1ページ目に記載された金額だけではなく、総合的に比較すべきである。
よくある質問
レーザー切断機の信頼性を評価する際に考慮すべき主な要素は何ですか?
主な要素には、出力安定性、熱管理、および部品の寿命があります。出力安定性は切断品質の一貫性を保証し、効果的な熱管理は長時間の連続運転中にドリフトや光軸のずれを防ぎます。また、高品質な部品と予測可能な保守スケジュールにより、長期にわたる安定した性能が確保されます。
ファイバーレーザーとCO₂レーザーの信頼性は、加工対象材料によってどのように異なりますか?
ファイバーレーザーは、密閉構造で鏡やガスを必要とせず、ダイオードの劣化も徐々に進行するため、全体的に信頼性が高い。一方、CO₂レーザーは極めて厚い軟鋼や特別な仕上げ加工においては依然として競争力がありますが、ステンレス鋼やアルミニウムの加工では、反射率の高い金属に対する優れた加工性能と保守作業の少なさから、ファイバーレーザーが優れています。
レーザー切断機を購入する前に確認すべき仕様は何ですか?
ビーム品質(M²値)、焦点位置の安定性、デューティサイクルを確認してください。ビーム品質は切断精度に影響し、焦点位置の安定性は長時間の連続運転時でも一定の切断品質を維持するために重要です。デューティサイクルは、冷却停止を挟まずに最大出力で稼働できる時間を示します。
5年間でどの程度の保守・点検作業が発生しますか?
信頼性の高いレーザー切断機では、通常、年間20~40時間の予防保守が必要です。ノズルの清掃、窓の点検、ガイドレールへのグリース注入など、予測可能な保守作業は標準的ですが、予期しない故障は、機械の品質が低いことを示すことが多いです。
なぜ「総所有コスト(TCO)」が初期購入価格よりも重要なのでしょうか?
一見安価な機械でも、5年間で見ると、電力消費量、消耗品費、稼働停止時間の増加、および高額な保守サービスや部品交換費用によって、結果的に総コストが高くなることがあります。TCOを比較することで、購入に伴う全体的な財務負担を正確に把握できます。