
 EN
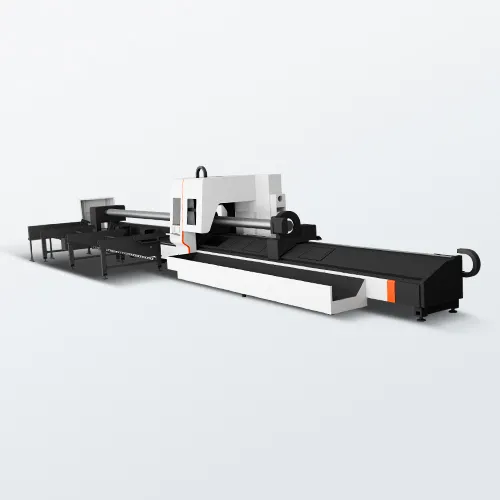
Үндсэн технологи: Волокон лазер тайрчид гэрэл үүсгэж, хүргэдэг арга
Волокон усархуулалт ба резонаторын физик: Хөдөлгүүр диодоос нь хүртэл коэрент гэрэл гаралт
Волокон лазер тайрчидын тайралт хүч нь тусгай оптик волокон дотор гэрлийн усархуулалтаас үүсдэг. Өндөр хүчтэй хөдөлгүүр диодууд цахилгаан энергийг гэрлэд хувиргадаг, түүнийг иттрий-ионуудаар дундаждаг кварц-шил волоконд оруулдаг. Түүн дотор дундаждаг зүрхний дагуу гэрэл дамжин яваад иттрийн электронуудыг сүрдүүлдэг; түднүүд үндсэн төлөвд буцаж ирж, стимулирован цацрагт гаралт үүсгэдэг — түүн дотор нэмэлт фотонууд ялгардаг, бүүрхүүлдүүлсэн цэлбэр гэрэл (~1.06 мкм) үүсдэг. Энэ волокон суурьт резонаторын архитектур нь электро-оптик үр дүнтэй бүтээмж 30%-с дээш хүртэл хүрдэг, үүнээс өмнөх CO₂ лазеруудын бүтээмжтэй харьцуулж үзэх үед түүн дээш бүтээмжтэй. «Волокон лазер тайралт технологийн физикийн тухайд ойлгох» номд тайлбарласны дагуу, энэ процессын үр дүнд тогтвортой, өндөр гэрлэт бүтээмжтэй гэрэл үүсдэг, түүн нь алюминий ба хөнгөн цагаан гуурцаг шиг тусгалд хүчтэй металлуудын тайралтад тохиромжтой.
Лазерийн туяа дамжуулан оруулах зам: Цагаан толгойн хүртэлх туяа цуглуулах, төвд нь хүртэлх туяа төвлөрүүлэх, ажилд оруулах компьютерын хяналтад орших оптик систем нь металл хүртэлх нарийн хүртэлх хайлан огтлох үйлдлийг хангана.
Туяа үүсгэгдсэн дараа ганц утасны оптик кабелд дамжуулан хайлан огтлох толгой руу хүрдэг — түүн доторх толгоёд зохицуулах шаардлагатай бүх толгоёд арилгаж, оптик системийн урт хугацааны тогтвортой байдлыг хангана. Хайлан огтлох толгойн доторх цагаан толгой сүүлд тархаж буй туяаг параллель хийж, долгион фронтын нэгэн төрлөвчлөлүүдийг хадгална. Төвд нь хүртэлх туяа төвлөрүүлэх толгой нь цагаан толгойн туяаг микрон хэмжээт зурвас дээр төвлөрүүлж, их хүчтнүүдийг бүрдүүлнэ. Сүүлчийн нарийн хүртэлх хайлан огтлох үйлдлийг ажилд оруулах компьютерын хяналтад орших систем хариуцна, якшингаа толгойн хөдөлгөөнийг лазерийн модуляцид бодит хугацаанд зөвхөн хамтран ажилладаг. Энэ интеграцилан холбогдсон оптик-механик зам нь нарийн хайлан огтлох шугам, бага дулаан нөлөөлсөн бүс, өндөр давтамжийн нарийн хүртэлх хайлан огтлох үйлдлийг хангана — түүн дотор түүрхүүдийн хайлан огтлох үйлдлийн үед ч, үүн дотор хурдан хурдтай ажиллаж буй үед ч, цифров дизайн-ийн анхны зорилго физик хэсгүүд дээр илтгэгдэн хүртэлх хайлан огтлох үйлдлийг хангана.
Бүтэн хайлан огтлох үйлдлийн дараалал: CAD-аас цэвэр ирмүүдтэй металл хэсгүүд хүртэл
Ажлын урсгалын үе шатууд: Загварын орул → Хурдхан бүтээлд хийгдэх байршлууд → Параметрийн сонголт → Лазер метал таслах төхөөрөмжийн ажиллагаа
Тус бүрд нь геометри, материал, хүлээж авах хазайлт гэсэн нарийн CAD загвараар эхлэнэ. Тэр файл CAM програм хангамжид оруулж, G-код руу хөрвүүлнэ — лазерын замыг удирдаг машинаар уншигдаж болох зааврууд. Дараа нь хурдхан бүтээлд хийгдэх програм хурдхан бүтээлд хийгдэх байршлуудыг хуудсанд зохион бүтээд, материал ашиглалтыг хамгийн их бүтээмүүрлүүлж, хаягдлыг багасгад — үүнээс шууд үнэ ба ажиллагааны хурд хамаарна. Операторууд дараа нь хийрсний төрөл ба зүүн товшинд үндэслэн параметрүүдийг (лазерын чадал, хурд, фокусын байршлууд) нарийн тохируулд: жишээлбэл, 2 мм зүүн товшинд хүчтүүлэл бага, хурд илүү өндөр бөлгөөнүүд, 6 мм хялбар товшинд хүчтүүлэл илүү өндөр, хурд бага бөлгөөнүүд. Сүүлд, CNC-удирдлагад суурилж, лазер програмыг микрон түвшинд нарийн гүйцэтгэд, дросгүй ирмүүд, нарийн хэмжээний хяналт үүсгэд — хэрэгсэлтэй хүртлүүлэл бүгд бүтээмүүрлүүлж, механик хүчдүүлэл бүгд бүтээмүүрлүүлж.
Тусламжийн хийн динамика: N₂, O₂ ба шахагдсан агаар хурдыг, дросгүй бөлгөөнүүдийг, ирмүүдийн чанарыг яаж хэлбэрлүүлд
Тусламж үүсгэгч хийн сонголт нь хайлан огтлох механизмийг тодорхойлдог—мөн хурд, ирмүүний чанар, дараагийн боловсруулалтад шүүмжлэлт нөлөө үзүүлдог. Азот инерт үүсгэдэг, түүн дээр хайлан талхайг зүүдлүүрдэг, мөн исэлдэлд саад тархиюм. Түүн дээр гялтсын төвхөн, исэлдэлгүй ирмүүн үүсдэг, ялангуяа зугаатай гуурс, алюминийн хувьд холбогч, будагч ажилд тохиромжтой—гэтэл хурд цөөхөн багасдаг. Хүчилтөрөөд нь хөнгөн гуурс дээр исэлдэлт реакц үзүүлдог, дулааны оролт нь нэмэгддэг, 3 мм-ийн гуурс дээр хайлан огтлох хурд 25–35% нь нэмэгддэг—гэтэл исэлдсэн, хүнд ирмүүн үүсдэг, цэвэрлэх шаардлагатай. Шахмуйн агаар үнэтэй бүтээдэг дундаж шийдэл: шаардлагагүй хэсгүүд дээр хүрэлцэх ирмүүний чанар, цөөхөн их бүрр үүсдэг. Удирдлагын үйлдвэрлэгчдийн талбайн өгөгдлүүд нь үр дүнг доорх бүтцэд сарниулдог:
| Тусламж өгөх хий | Хүчилтөрөөд (1 мм хөнгөн гуурс) | Ирмүүсийн исэдшүүлэлт | Хамгийн тохиромжтой хэрэглээ |
|---|---|---|---|
| Азот | 18 м/мин | Таслагдахгүй | Зугаатай гуурс, алюминий, гоо сайхны хэсгүүд |
| Кислород | 25 м/мин | Дунд шатны | Зүүдлүүрдэг хөнгөн гуурс, бүтэцтүүд ажил |
| Сэтгэгдсэн агаар | 20 м/мин | Чухал | Зүүдлүүрдэг гуурс, шаардлагагүй хэсгүүд |
Түүн дээр хийн сонголт нь үйлдвэрлэлийн хурд, ирмүүний гадаад хүрд, дараагийн боловсруулалтын зардал хоорондын төвхөн сонголт юм.
Яагаад зүүдлэг лазер тайрбүүрүүд өнөөдөрхийн металл хиймэл үйлдвэрлэлд доминант байна
Тодорхой давуу талууд: 1–6 мм хялбар гангаар CO₂-той харьцуулж 40% илүү хурдан тайрбүүр (2026 оны стандарт)
Цөөн нүүрстөрөд агуулга бүхий гангаа 1–6 мм зузааныг цайвар лазерууд CO₂ лазеруудаас 40% хурдан огтлодог—энэ нь 2026 онд дэлхийн бүх үйлдвэрлэлийн газруудад тогтвортой хэмжүүр юм. Энэ давуу тал зөвхөн анхны чадалд үндэслэдэггүй, харин илүү сайн шингэлэлтд үндэслэдэг: ~1.07 мкм долгион урт нь металлын гадаргуугаа илүү үр дүнтэй шингэлдөг. Түүнчлэн, орчин үеийн 6 кВт-ийн цайвар лазер системууд төвөгтэй гангаа зузааныг CO₂ лазеруудаас гурван дахин хурдан огтлодог. Хамгийн өндөр түвшинд 40–60 кВт-ийн төхөөрөмжүүд 50 мм-ийн нүүрстөрөд агуулга бүхий гангаа цэвэрхэн огтлодог—үүнээс цайвар лазерууд үйлдвэрлэлийн хурдыг шаардаж буй нөхцөлд удирдлагын байр суурин хадгалдаг. 2025 онд цайвар лазерууд дэлхийн лазер огтлох төхөөрөмжүүдийн 60%-иас илүүг бүрдүүлдөг. Үйлдвэрлэлийн үр дүнгийн нэмэгдэл шууд зардлын бүүрнүүрт хувирдог: 3 мм-ийн цөөн нүүрстөрөд агуулга бүхий гангаа дээрх туршилтууд цайвар лазеруудын жижиг огтлолын өргөн ба тогтвортой цацрагийн блағдартаа үндэслэн хоёрдич харагдах гадаргуугийн шлифовка хийх хэрэгцээг 50%-иар бүүрнүүрт хөнгөлдөг. Гэрээний үйлдвэрлэлийн үйл ажиллагаа хийдэг байгууллагууд одоо 30–40%-иар бүүрнүүрт хугацаа бүүрнүүрт хугацаа саналдог—цайвар лазерууд төвөгтэй металл үйлдвэрлэлийн үйл ажиллагаанд үүрд хүртэл шаардлагатай төхөөрөмж болой.
Энерги хадгалах, бага зэрэг үйлдүүлэх шаардлагатай, ухааны үйлдвэрт гөрөөснөөр холбогдох
Орчин үеийн дайбер лазерууд CO₂ системүүдтэй харьцуулж 45% илүү хүртээмүүр хүчлүүрт үйлдүүлдэг. 12 кВт-ийн дайбер лазер CO₂ системийн 7 кВт-ийн нэгжтэй адил цахилгааны сүлжээнд холбогдож, гэтэдүүр үр дүнгүүр илүү хүчтүүр үйлдүүлдэг — түүн дагуу цахилгааны зардал нь хагас бүрд буур. Түүний бат бүтэцтүүр зеркалдын төвдүүрлүүр, хийг дүүргэх, хоолойг солих шаардлагыг арилгаж; төлөвлөсөн үйлдүүлэлт 70%-иар буур, төлөвлөсөн бүсгүйдүүр 2%-иас доош буур. Энэ найдвартай бүтэц автономит үйлдүүлэлтийг хангаж: роботын ачаалал, ухааны интеллекттүүр замын сонголт, бодит цагт параметрүүдийн зохицуулалт гараа бүрд үйлдүүлэлтийг дэмжинэ. IoT харилцаа хооронд ERP системүүдтэй ба дижитал анагаахуудтэй холбогдож, дайбер лазерууд материалдын ашиглалтыг 18%-иар нэмж, гакийн хувь 0.5%-иас доош буур. Бага энергийн хэрэглээ, бага хүмүүн хорвоо, гөрөөснөөр мэдээллийн урсгал — бүх түүн дагуу олон төрлийн, их хэмжээтний, автономит металлын үйлдүүлэлтийн суурь платформ болой.
Цүнхрүүлэгч лазер ба бусад технологийн харьцуулалт: Металл хураагч үйлдвэрлэлд бодит нөхцөлд тохиромжтой бүтээл
Орчин үеийн үйлдвэрлэлийн газруудад зөв хураагч технологийг сонгох нь зардал, чанар ба ачаалалд нөлөөлөх стратегийн шийдвэр юм. Цүнхрүүлэгч лазерууд тун нарийн, хүнд биш ба дунд зузааны металл хураагч үйлдвэрлэлд доминант бөлгөөн үүсгэн, плазма, усны струя ба бусад лазер төрлүүдтэй харьцуулалт нь хамгийн сайн ROI-г хангахаар хүртэл тухайн материал, зузаан, шаардлагатай нарийн чанар ба нийт ажиллах зардлыг ойлгох шаардлагатай.
Цүнхрүүлэгч лазерууд тодорхой төрлийн тусгалд хүчтүүн металлууд—алюминий, хүхэр, латун—д CO₂ лазеруудаас илүү үр дүнтэй. Плазма хураагч нь 30 мм-с дээш зузааны хуванцар гангаар ажиллахад хүртэл хүрэлцэтгүүн, гэтэд ирмүүн чанар ба нарийн чанарыг алдаж. 6 мм-ийн хуванцар гангаар цүнхрүүлэгч лазер нь плазма хураагчнаас дөрвөн дахин хурдан хураагч; гал хураагч нь удаан хурд ба муу ирмүүн бүтээмжтүүн тул хүртэлгүүн. Дараах хүснэгт нь гол харьцуулалтын шинж чанаруудыг нийлүүлж өгнө:
| Технологи | Үндсэн материалд тохиромжтой бүтээл | Зузааны хязгаар (хуванцар ган) | Нарийн чанар ба ирмүүн чанар | Харьцангуй ажиллах зардал |
|---|---|---|---|---|
| Шилэн лазер | Тусгамал ба тусгамал бүхий металл (зөөлөн ган, алюминий, латун) | Доод талаар ~30 мм хүртэл | Гайхалтай (бага хаягдмал, нарийн огтлос) | Бага энергийн хэрэглээ, бага зүйлсийн үйлдэл |
| CO₂ Лазер | Металл бүхий бүтээл (мод, акрил), хуучин тохиргоонд ган хайлоо | Доод талаар ~25 мм хүртэл | Зүйлсийн дебел нь хайлооны үр дүнд саад болой | Их энергийн хэрэглээ, нарийн туяа замын үйлдэл |
| Плазма (HD) | Хөнгөн ган, дебел хавтгай | ~2 мм-ээс 50+ мм хүртэл | Дунд зэрэг (зарим шоргоолж, өргөн хагарал) | Хэрэглээний зардал, бага анхны зардал |
| Усны цохилт | Ямар ч материал (нүүрсүүд, чулуу, шил, металл) | 200+ мм хүртэл | Дулааны хазайлт үүсэхгүй, дунд зэрэг нарийн төвөгтэй | Түрхлүүр ба насосын үйлдүүлэх зардал |
Зүүн цахилгааны лазерийн бүтэн урт нь жижиг фокусын толгойг үүсгэдэг — үүн дотор хагарал багасаж, дулааны нөлөөлөх бүс багасадаг. Энэ нь цэвэр ирмүүд үүсгэдэг, нэмэлт гадаад бүтээлд хэрэгцээгүй. Харин плазмын өргөн дулааны оролт нь зүүн хавтгайг хазайлтгүйдэг, ардаа хагаралд хүртэл шлифовка хийх шаардлагатай. Түүн дотор зүүн цахилгааны лазер нь хавтгай металлын үйлдвэрлэлд доминант шийдэл болж, өндөр чанарын деталей, өндөр үйлдвэрлэл, бага нийт үйлдүүлэх зардал үүсгэдэг.
Түүн дээр асуух
Зүүн цахилгааны лазерийн хагаралд CO₂ лазерийн хагаралд хүчтэр юу?
Шүүрлүүн лазерууд нь металлын дээр илүү сайн харилцан үйлчлэлд ордог бүтэн урт (~1.06 мкм) ба электро-оптик үр дүнтэй бүтээмж (30% илүү) шүүрлүүн лазеруудын үр дүнтэй бүтээмжийг нэмэгдүүлж, энергийн хэрэглээг багасгаж, ажиллах чадварыг хамгийн их хэмжээнд хүртүүлж буй.
Тусламж газын нөлөө шүүрлүүн лазер резка нарийн төвөгтэй бүтэцтэй?
Тусламж газын нөлөө резка механизмийн хэлбэрлүүлэх үүрэгтэй. Азот газ нь оксидгүй, цэвэр ирмүүс үүсгэдөг, харин хүчилтөрүүд газ нь хялбархан гуурмай сталийн резка хурдыг нэмэгдүүлж, шахагдсан агаар нь үнэт зүйлсийн болон чачирхайгүй хэрэглээний хувьд үнэ ба чачирхайг тэнцүүлдөг.
Шүүрлүүн лазер резка хийн хувьд ямар материалын төрөл ба зүйлтүүн хамгийн тохиромжтой?
Шүүрлүүн лазерууд нь хөнгөн цагаан гуурмай, алюминий, латун зэрэг тусгай ба тусгай бүснүүр бүхий металлын резка хийн хувьд онцгой сайн үр дүнтэй бүтээмжтэй, хялбархан гуурмай сталийн хувьд зүйлтүүн хүртэл ~30 мм хүртэл резка хийн хувьд тохиромжтой.
Шүүрлүүн лазерууд автоматизацийн системтүүдтэй хэрхэн интеграци хийн хувьд?
Шүүрлүүн лазерууд нь ухаалаг үйлдвэрийн автоматизацийн системтүүдтэй гоёмсог холбогдож, роботын ачаалал, ИИ-н замын оптимизаци, IoT-н хүчирхүүлсэн системтүүдтэй хамт реал цагт хяналт ба үр дүнтэй бүтээмжийн ажиллах дараалалд хамгийн сайн үр дүнтэй бүтээмжтэй.
Агуулгын хүснэгт
-
Үндсэн технологи: Волокон лазер тайрчид гэрэл үүсгэж, хүргэдэг арга
- Волокон усархуулалт ба резонаторын физик: Хөдөлгүүр диодоос нь хүртэл коэрент гэрэл гаралт
- Лазерийн туяа дамжуулан оруулах зам: Цагаан толгойн хүртэлх туяа цуглуулах, төвд нь хүртэлх туяа төвлөрүүлэх, ажилд оруулах компьютерын хяналтад орших оптик систем нь металл хүртэлх нарийн хүртэлх хайлан огтлох үйлдлийг хангана.
- Бүтэн хайлан огтлох үйлдлийн дараалал: CAD-аас цэвэр ирмүүдтэй металл хэсгүүд хүртэл
- Яагаад зүүдлэг лазер тайрбүүрүүд өнөөдөрхийн металл хиймэл үйлдвэрлэлд доминант байна
- Цүнхрүүлэгч лазер ба бусад технологийн харьцуулалт: Металл хураагч үйлдвэрлэлд бодит нөхцөлд тохиромжтой бүтээл
- Түүн дээр асуух